
 EN
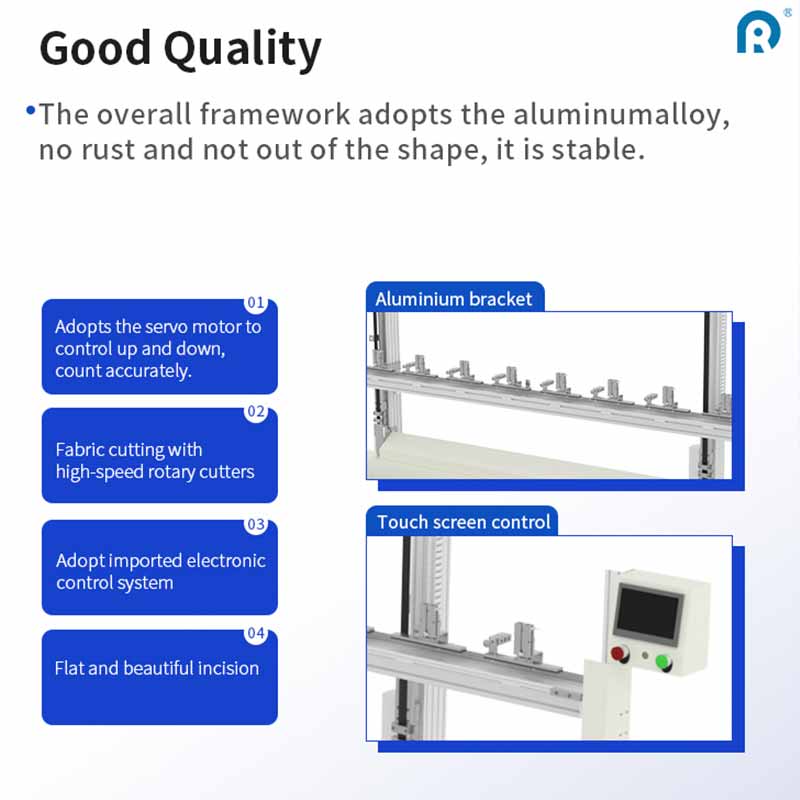
Schneidereileiter kennen die Zahl, die selten auf ein Nachhaltigkeits-Dashboard gelangt: der bei Ausbreiten und Schneiden als Reststoff verlorene Stoff. Branchenstudien beziffern diesen Anteil in herkömmlichen Schneidereien auf rund 15 %; dieser Wert steht stellvertretend für ein größeres Muster. Die globale Textilindustrie erzeugt jährlich schätzungsweise 92 bis 110 Millionen Tonnen Abfall, wobei 25 % bis 40 % des bei der Bekleidungsproduktion verwendeten Stoffs bereits vor Fertigstellung des Endprodukts als Vorverbrauchsabfall anfällt. Ein erheblicher Teil dieses Verlusts ist nicht durch das Design bedingt. Er entsteht vielmehr dadurch, dass eine Schnittkante ausfranst, ein Zuschnitt abgelehnt wird oder ein nachgeschaltetes Versiegelungsverfahren zusätzlichen Stoff benötigt, um eine Kante zu stabilisieren.
Ultraschallschneiden verändert die Berechnung genau an der Stelle, an der geschnitten wird. Statt Fasern zu schneiden und eine rohe Kante zu hinterlassen, die später stabilisiert werden muss, schmilzt und verschweißt eine vibrierende Klinge thermoplastische Fasern entlang der Schnittlinie. Der Stoff trennt sich sauber, und die Kante wird bereits während des Schneidvorgangs versiegelt. Diese einzige Änderung beseitigt eine Abfallkategorie, die herkömmliche Schneidereien als unvermeidlich betrachten.
Wo Stoffabfall in einer Schneiderei tatsächlich verborgen ist
Die meisten Gespräche über Abfall konzentrieren sich auf den Marker und die Nesting-Software. Besseres Nesting ist zweifellos wichtig, und optimierte Layouts können signifikante Prozentpunkte an Stoffausnutzung zurückgewinnen. Doch Nesting entscheidet lediglich, wo die Klinge entlangfährt. Es kontrolliert nicht, was mit der Kante geschieht, nachdem die Klinge hindurchgegangen ist.
Ein gewebter synthetischer Stoff, der mit einem mechanischen Messer zugeschnitten wird, weist lose Fadenenden auf. Diese Enden laufen beim Handling, beim Stapeln und beim Transport zur Näherei auf. Zuschnitte mit aufgelaufenen Kanten werden erneut beschnitten, aussortiert oder mit größerem Nahtzugabe genäht, um das Durcheinander zu verdecken. Jede dieser Maßnahmen verbraucht Stoff, den die Zuschnittvorlage bereits als eingespart ausgewiesen hatte. Die Verschwendung ist im Zuschnittplan unsichtbar, aber sehr deutlich im Abfallbehälter.
Hitzeversiegelte Kanten schließen diese Schleife. Sobald die Schnittkante verschweißt ist, gibt es keine losen Fäden mehr, die auflaufen könnten. Die Zuschnitte stapeln flacher, lassen sich schneller handhaben und erreichen die nächste Station mit einer dimensionsstabilen Begrenzung. Die Einsparung umfasst nicht nur den Abfall. Sie umfasst auch die Nacharbeit und die überdimensionierte Nahtzugabe, die von vornherein gar nicht erforderlich wird.
Die Funktionsweise einer versiegelten Kante
Ein ultraschallgesteuertes Schneidwerkzeug arbeitet im Frequenzbereich von 20 kHz bis 40 kHz. Die Klinge vibriert mit hoher Frequenz und geringer Amplitude; beim Kontakt mit dem Gewebe auf einem Amboss wird die Vibrationsenergie an der Kontaktstelle in lokalisierte Wärme umgewandelt. Thermoplastische Fasern – also Polyester, Nylon, Polypropylen und ähnliche Synthetikfasern – schmelzen in dieser eng begrenzten Zone und verfestigen sich wieder zu einer verschweißten Kante, während sich die Klinge vorwärts bewegt.
Der Schnitt erfolgt nicht durch eine Sägebewegung. Das Werkzeug trennt das Material praktisch, während es gleichzeitig die Schnittkante verschweißt. Dieser Unterschied ist entscheidend, da er die Notwendigkeit eines separaten Umfalzens, Einfassens oder Overlockens an Kanten entfällt, wo ein umgeschlagener Saum nicht erforderlich oder nicht zulässig ist. Bei Vorhangbahnen, Filtermedien, Automobil-Innenausstattungsstoffen und technischen Geweben stellt die versiegelte Kante häufig die endgültige Kante dar.
Im Schneidraum ergibt sich ein praktischer Zusatznutzen: Eine verschmolzene Kante ist dimensionsstabil. Es bildet sich keine Fransenbildung aus losen Fäden, die die effektive Größe der Platte nach dem Schneiden verändert. Das geschnittene Teil, das den Tisch verlässt, ist genau das Teil, das in der Montage ankommt – was die Planung in nachgelagerten Prozessen vorhersehbarer macht.
Ein dreifacher Vergleich der Kantenergebnisse
Die folgende Tabelle fasst den Kantenzustand und die Materialpassform für die drei gängigsten Schneidverfahren in der Stoffverarbeitung zusammen. Es handelt sich nicht um eine Rangfolge von Maschinen, sondern um eine Übersicht darüber, welchen Einfluss jedes Verfahren auf die Begrenzung des Teils hat.
| Schnittmethode | Kantenzustand nach dem Schneiden | Frisierungsrisiko | Am besten geeignete Werkstoffe | Wärmeeinflusszone |
|---|---|---|---|---|
| Mechanisches Messer | Rohes, lose Fasern entlang der Schnittlinie | Hoch bei gewebten Synthetikstoffen und Mischgeweben | Natürliche Fasern, sehr dicke Stapel, wärmeempfindliche Materialien mit niedrigem Schmelzpunkt | Keine |
| Laser | Versiegelt, jedoch oft verkohlt oder verfärbt | Niedrig | Dünne Synthetikstoffe, bei denen das Randaussehen sekundär ist | Breit, mit erforderlicher Geruchs- und Dampfabsaugung |
| Ultraschall | Verschmolzen und sauber, ohne lose Fasern | Niedriger Gehalt an thermoplastischem Material | Synthetikstoffe, Mischgewebe, Vliesstoffe, beschichtete Textilien | Schmal, lokalisiert an der Schnittstelle |
Die Laseranlage ist ein Punkt, bei dem viele Betriebe überrascht werden. Laserschneiden versiegelt die Kante, doch die thermische Belastung ist breit gestreut, und die Verkohlung kann einen weißen oder hellfarbigen Stoff am Rand unbrauchbar machen. Ultraschallschneiden konzentriert die Wärme auf eine deutlich engere Zone, sodass die Kante versiegelt wird, ohne das umgebende Material zu „garen“.
Was Ultraschallschneiden nicht behebt
Ehrliche Gespräche über jede Schneidetechnologie müssen auch die Materialien einschließen, mit denen sie Schwierigkeiten hat. Die Ultraschallversiegelung setzt einen thermoplastischen Bestandteil im Gewebe voraus. Reine Baumwolle, Wolle, Leinen und andere Naturfasern ohne synthetische Mischung schmelzen und verschmelzen nicht auf dieselbe Weise. Sie lassen sich zwar schneiden, doch die Kante versiegelt nicht, und der Vorteil der Fädenverhinderung entfällt.
Dicke und Stapelhöhe stellen ebenfalls Grenzen dar. Sehr dicke Mehrschichtstapel oder stark verstärkte Verbundwerkstoffe können die verfügbare Leistung und Amplitude eines bestimmten Schneidkopfs überschreiten. In solchen Fällen kann das Werkzeug die Schichten statt sauber zu trennen miteinander verbinden, oder die Schnittgeschwindigkeit muss so stark reduziert werden, dass sich die Produktionskalkulation ändert. Ultraschallschneiden ist kein universeller Ersatz für jedes Messer im Betrieb. Es ist eine gezielte Lösung für das Randstabilitätsproblem bei thermoplastisch reichen Materialien.
Diese Einschränkung ist deutlich zu benennen, weil sie bestimmt, wo die Technologie am schnellsten amortisiert wird. Ein Betrieb, der hauptsächlich Polyester-Vorhangstoff oder Nylon-Autokarosserie-Verkleidung schneidet, erzielt eine andere Rendite als ein Betrieb, der schweres Naturleinwand-Material schneidet. Die Materialmischung entscheidet über die Eignung.
Eine Änderung im Zuschnittbereich, die mit einer Ausschusszählung begann
Ein Hersteller von Vorhängen und Gardinen, der drei mechanische Schneidetische betreibt, begann damit, Ausschuss nach Ursache statt nach Gesamtgewicht zu verfolgen. Die Gesamtausschussmenge war monatelang stabil geblieben, was den Eindruck erweckte, es handele sich um ein bereits optimiertes Nesting-Problem. Die Aufschlüsselung zeigte jedoch eine andere Geschichte: Ein signifikanter Anteil der abgelehnten Bahnen ging auf das Ausfransen der Schnittkanten nach dem Schneiden zurück – nicht auf eine Musterineffizienz am Tisch.
Im ersten Versuch wurde ein mechanischer Schneidkopf bei Polyester- und Polyester-Mischgeweben durch eine Ultraschalleinheit ersetzt. Die unmittelbare Veränderung betraf die Handhabung: Bahnen konnten gestapelt und bewegt werden, ohne dass sich Fasern an den Kanten lösten. Die zweite Veränderung war weniger offensichtlich, aber finanziell bedeutender: Die nachgeschaltete Saumstation musste die ausgefransten Kanten vor dem Falten nicht mehr zuschneiden. Dieser Zuschnitt hatte sowohl Arbeitszeit als auch Stoff verbraucht und entfiel vollständig für die ultraschallgeschnittenen Bahnen.
Der Test umfasste nicht den gesamten Zuschnittbereich. Die Dekorationslinie mit Naturfasern blieb bei der mechanischen Zuschnittmethode, da sich die Kante nicht versiegeln ließ. Bei der synthetischen Vorhanglinie sank jedoch die Anzahl der Ausschussstücke nach Ursache, und die Arbeitslast am Saumstation wurde vorhersehbarer. Das ist die realistische Version einer Einführung von Ultraschallschneiden: Sie überzeugt bei einem definierten Materialsortiment, nicht bei jedem einzelnen SKU im gesamten Betrieb.
Wo die Geräteseite den Unterschied macht
Die Lücke zwischen einer funktionsfähigen Ultraschallschneidanlage und einer frustrierenden Anlage hängt meist von der Fähigkeit der Hardware ab, Frequenz und Amplitude über eine ganze Produktionsschicht stabil zu halten. Ein Schneidkopf, dessen Frequenz driftet, beginnt, teilweise versiegelte Kanten zu hinterlassen; eine teilweise versiegelte Kante ist schlimmer als eine rohe Kante, weil sie bis zur Handhabung des Paneels fertig aussieht. Die Werkzeuggeometrie, die Ebenheit des Ambosses sowie die Reaktionsfähigkeit des Steuerungssystems auf Dickevariationen des Materials beeinflussen alle, ob die versiegelte Kante vom ersten bis zum letzten Meter des Gewebes konsistent ist.
Dongguan Ridong Intelligent Equipment Co., Ltd. entwickelt Ultraschallschneidausrüstung für die Verarbeitung von Geweben und flexiblen Materialien mit besonderem Fokus auf den Schneidkopf, die Integration in Automatisierungssysteme sowie die mechanische Stabilität, die eine gleichbleibend hohe Schnittrandqualität auch bei langen Laufzeiten gewährleistet. Der Fertigungsstandort des Unternehmens sowie seine Qualitätskontrollprozesse sind speziell auf Produktionsumgebungen ausgerichtet, in denen ein Schneidraum mehrere Schichten betreibt und sich keine Schwankungen der Schnittrandqualität infolge von Werkzeugtemperatur oder subjektivem Bedienereindruck leisten kann. Für Betriebe, die Ultraschallschneiden als Maßnahme zur Abfallreduktion prüfen, stellt sich die praktische Frage weniger danach, ob das Prinzip grundsätzlich funktioniert, sondern vielmehr danach, ob die konkrete Maschine dieses Prinzip über die gesamte Bandbreite der vor Ort verarbeiteten Materialien hinweg zuverlässig aufrechterhält.
Inhaltsverzeichnis
- Wo Stoffabfall in einer Schneiderei tatsächlich verborgen ist
- Die Funktionsweise einer versiegelten Kante
- Ein dreifacher Vergleich der Kantenergebnisse
- Was Ultraschallschneiden nicht behebt
- Eine Änderung im Zuschnittbereich, die mit einer Ausschusszählung begann
- Wo die Geräteseite den Unterschied macht


