
 EN
Сначала уточните требования к точности ткани и резки
Поиск надёжных поставщиков оборудования для резки ролетных штор начинается с чёткого определения технических требований до начала контактов. Многие команды по закупкам отправляют общие запросы, не указывая типы тканей, допустимые дефекты кромок и пороги допусков, что приводит к несоответствию образцов и потере времени на переговоры. Разные ткани для штор ведут себя по-разному при резке. Чёрные ПВХ-покрытия легко плавятся при терморезке, тогда как ткани из сетчатого солнцезащитного материала склонны к осыпанию при резке обычными механическими лезвиями. Стабильный технический лист должен содержать целевой допуск резки, допустимое состояние кромок и полный перечень основ, которые оборудование должно обрабатывать. Этот простой шаг позволяет отсеять поставщиков, чьи станции поддерживают лишь узкий диапазон материалов.
Отличайте реальных производителей от посреднических трейдеров
Значительная доля предложений на оборудование для резки роллетных жалюзи исходит от торговых фирм, которые не контролируют сборку, калибровку или наличие запасных частей на складе. Эти посредники часто полагаются на сторонние мастерские для выполнения заказов, что приводит к задержкам и непоследовательной технической поддержке при необходимости регулировки оборудования. Производитель оконных покрытий в дельте реки Янцзы столкнулся с этим на предыдущем этапе закупок: команда выбрала недорогого поставщика онлайн, но после поставки выяснила, что оборудование не способно обеспечивать стабильные прямые разрезы на широкой ткани «зебра». Последующая диагностика продвигалась медленно, поскольку коммерческая команда не имела прямого доступа к инженерам-сборщикам, а замена компонентов требовала координации с неизвестной фабрикой. Прямая проверка видеозаписей работы мастерской, журналов производства и внутренних испытательных стендов помогает избежать этой ловушки.
| Тип поставщика | Скорость технической настройки | Срок поставки запасных частей | Риск дрейфа эксплуатационных характеристик |
|---|---|---|---|
| Торговый посредник | Медленный | Длиннее | Высокий |
| Мелкий подрядный сборщик | Умеренный | Переменная | Средний |
| Интегрированный производитель оборудования | Быстрый | Предсказуемо | Ниже |
Руководство по аудиту ISO 9001 для текстильного оборудования отмечает, что прослеживаемые производственные записи и внутренние испытания на производительность являются ключевыми показателями стабильной выходной мощности. Поставщики, неспособные предоставить недавние протоколы испытаний, как правило, сталкиваются с трудностями при воспроизведении одинаковых результатов резки в разных партиях.
Оценка совместимости с существующими производственными процессами
Даже высокоточная система резки не принесёт пользы, если она не может бесперебойно взаимодействовать с вышестоящими разматывающими станциями и нижестоящими сварочными или укладочными этапами. Ключевые параметры для проверки — интерфейсы сигналов, согласование скорости ленты и занимаемая площадь на производственной площадке. Некоторые платформы резки поддерживают только автономную работу и не обеспечивают синхронизацию сигналов, что вынуждает выполнять дополнительные ручные операции между станциями. Три практических вопроса о рабочих процессах позволяют быстро сузить круг кандидатов.
- Может ли система резки принимать сигналы позиционирования от систем управления разматыванием?
- Совместимы ли его протоколы безопасности с существующими автоматизированными линиями?
- Можно ли сохранять и вызывать программные параметры для повторяющихся задач по обработке тканей? Проверка совместимости снижает затраты на доработку после установки и ограничивает нарушения установленного темпа производства.
Оцените протоколы испытаний образцов и валидации
Не все поставщики проводят пробную резку в условиях, приближенных к реальным заводским. Некоторые демонстрационные испытания выполняются в чистых помещениях с низкой влажностью и с использованием высококачественных рулонов ткани, чтобы показать идеальные результаты, тогда как в обычном производстве приходится сталкиваться с колебаниями влажности, пылью и различиями в характеристиках рулонных исходных материалов. Серьёзные поставщики соглашаются на пробные запуски с использованием ткани, предоставленной покупателем, и фиксируют качество резки в течение нескольких непрерывных циклов. В отчётах должны быть зафиксированы такие параметры, как осыпание кромок, отклонения по размерам и любые термические деформации — для методов резки, основанных на нагреве. Покупателям также следует запросить данные испытаний при более медленных и более быстрых рабочих режимах, чтобы определить, при каких скоростях точность станка начинает снижаться. Такое тестирование в условиях, приближённых к реальным, помогает избежать завышенных ожиданий.
Проверьте структуру долгосрочной технической поддержки
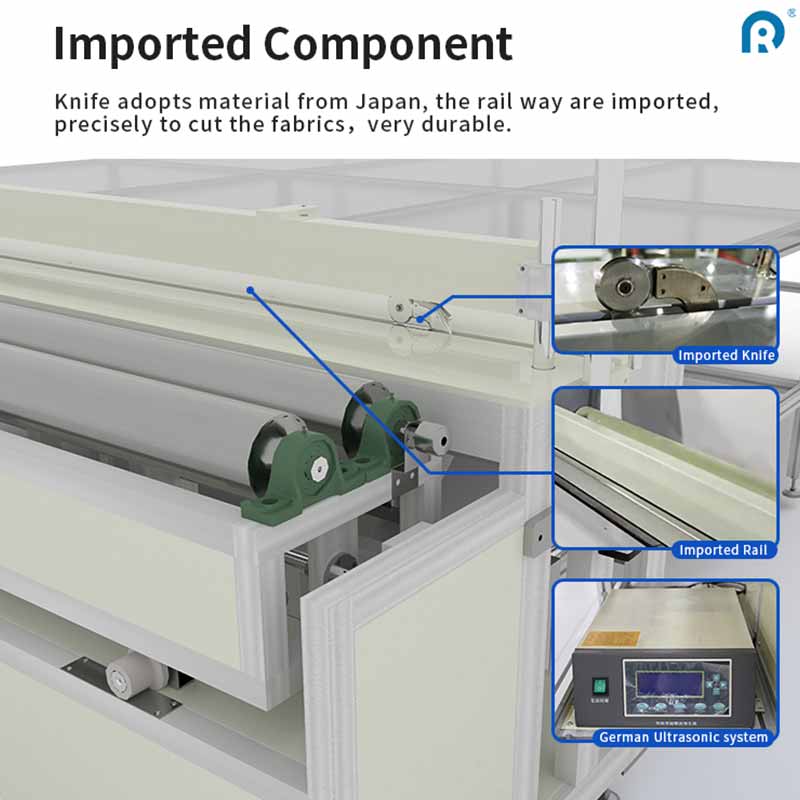
Надёжность оборудования выходит далеко за рамки момента поставки. Режущие головки, приводные ремни, датчики и направляющие ролики со временем изнашиваются. Поставщики, предоставляющие лишь базовые инструкции по эксплуатации, оставляют производственные команды без поддержки при возникновении незначительных отклонений. Качественная поддержка включает документированные процедуры калибровки, удобно доступные списки запасных частей и удалённые диагностические каналы для решения программных или проблем с выравниванием. Это не требует круглосуточного присутствия на месте. Чёткая документация и оперативное взаимодействие с инженерами зачастую обеспечивают более стабильную ценность, чем редкие аварийные выезды. Ridong поддерживает структурированные технические каналы сопровождения и стандартизированные источники компонентов для настройки систем резки тканей для рулонных штор в различных производственных средах.


