
 EN
Ko ročno rezanje začne stati več, kot prihrani
Vstopite v katero koli srednje veliko delavnico zavese, ki še vedno rezje tkanino ročno, in prizor je običajno enak. Nekaj izkušenih operaterjev se je sklonilo nad dolgimi mizami, merilne trakove so raztegnili čez valje tkanine, označevali so črte s krede in nato po teh črtah rezali z nožnicami ali ravnilnimi noži. Tako se je delalo desetletja. A ekonomika se je spremenila.
Tržna analiza iz leta 2025 je ocenila svetovni trg za stroje za rezanje zavese na približno 133 milijonov USD, z napovedmi, da bo do leta 2032 znašal približno 179 milijonov USD, kar ustreza sestavljeni letni rasti od 4,5 %. Ta rast ni posledica novega trenda. Temelji na delovnih mestih, kjer so izvedli finančne izračune in ugotovili, da je ročno rezanje – nekoč privzeta praksa – postalo ovira, ki jo z vsakim kvartalom vedno težje prezreti.
Prava vprašanja niso, ali avtomatski stroji za rezanje zaves obstajajo. Vprašanje je, ali določena operacija presega prag, pri katerem ročne metode več ne predstavljajo poslovne smiselnosti.
Skriti stroški, ki se ne pojavijo na računu dobička in izgube
Strošek dela na rez je očitna merilna enota. Manj očitni stroški pa so tisti, ki se tiho nabirajo. Ponovno delo zaradi nepotnih rezov. Odvečna blagovna odpadna surovina zaradi napačno izmerjenih plošč. Čas, porabljen za dvakratno preverjanje meritev, ker je »dovolj natančno« enega operaterja drugačno kot pri drugem.
En upravitelj proizvodnje pri proizvajalcu zaslonov na jugu Kalifornije je med obiskom obrata lani podelil zelo poučno številko. Njihov tim je spremljal delež ponovnega obdelovanja na dveh identičnih proizvodnih linijah – ena je uporabljala ročno rezanje, druga pa avtomatiziran sistem, ki je bil nameščen šest mesecev prej. Na ročni liniji je bilo potrebno približno štirikrat večkrat ponovno obdelovati izdelke kot na avtomatizirani liniji. Ne zaradi tega, ker bi bili operaterji neusposobljeni, temveč ker se človeška napaka kopiči drugače kot napaka stroja. Če se pri rezanju dolžine 3 metrov napačno prebere merilna trakta za 2 milimetra, nastane plošča, ki se ne prilega. To ploščo je treba znova rezati. Tkanina se zavrne. Ura se ponastavi.
Kaj avtomatsko rezanje dejansko spremeni v delovnem procesu
Prehod z ročnega na avtomatsko rezanje ni le zamenjava škarj z motoriziranim nožem. Gre za prestrukturiranje načina, kako naročila potekajo skozi delavnico.
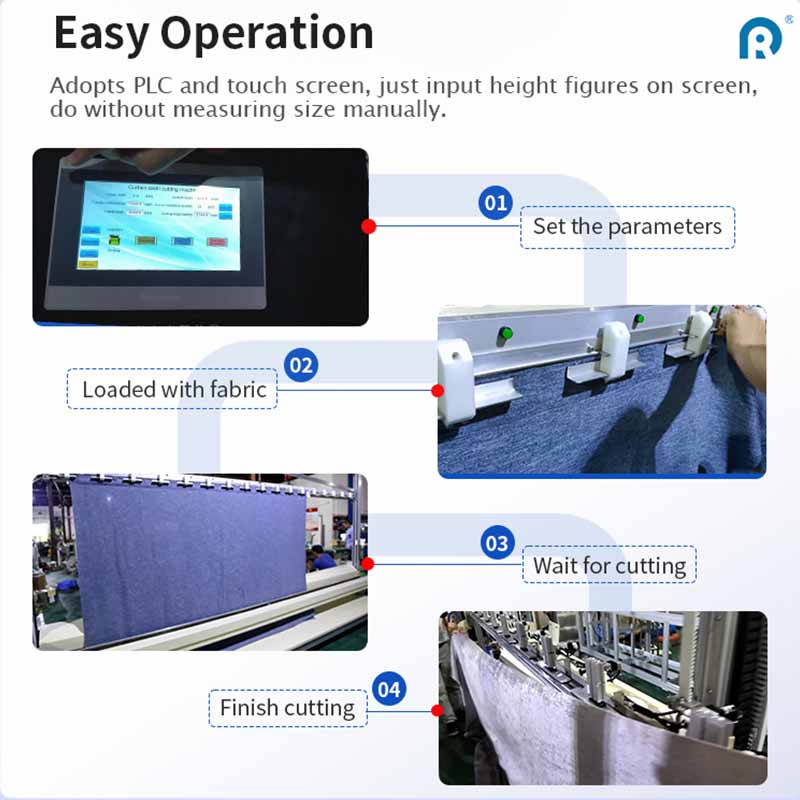
Ročno režanje običajno vključuje šest do osem ločenih korakov: merjenje, označevanje, načrtovanje razporeditve, rezanje, preverjanje dimenzij in skladiranje. Vsak korak vnaša spremenljivke. Vsak korak predstavlja možnost odstopanja. Avtomatski stroj za rezanje zaves to delovno zaporedje stisne na štiri ali pet korakov, pri čemer preverjanje meritev in načrtovanje razporeditve neposredno vključi v postopek rezanja.
Praktična razlika se kaže v hitrosti izpolnjevanja naročil in v doslednosti izdelkov. Delavnica z več ročnimi rezalnimi postajami morda obdeluje določeno število plošč na izmeno. Vendar te plošče ne bodo vse popolnoma enake. Isto naročilo, izvedeno s sistemom za avtomatsko rezanje, proizvede plošče, ki se ujemajo znotraj toleranc, ki jih ročni postopki preprosto ne morejo ohraniti ves čas izmene.
Branje znakov: kdaj je čas za prehod
Ni vsaka delavnica takoj pripravljena na avtomatsko rezanje. To odločitveno točko običajno določijo tri pogoji, ki se sočasno uresničijo.
Najprej se količina naročil poveča do ravni, pri kateri je rezanje postalo omejujoča operacija. Če rezalci delajo prekurno, medtem ko šivalne postaje čakajo na material, je to jasen znak.
Drugič se raznolikost izdelkov poveča do točke, ko čas za pripravo začne zmanjševati produktivne ure. Avtomatski sistemi opravljajo spremembe drugače kot ročne postaje – priprava je digitalna, ne fizična.
Tretjič, in morda najpomembneje, ko postane doslednost konkurenčna zahteva namesto le želene lastnosti. Stranke, ki naročijo več oken, pričakujejo plošče, ki se ujemajo. Ročno rezanje to lahko zagotovi, vendar le z izjemno skrbjo in stalno preverjanjem.
Poročilo industrije iz leta 2025 je opozorilo, da se vse bolj uveljavljajo popolnoma integrirani avtomatski rezalni sistemi za integracijo celotnega delovnega procesa, medtem ko samostojne avtomatske enote še naprej opravljajo določene rezalne naloge. Razlika je pomembna. Nekatere operacije najbolj profitirajo od posvečene rezalne postaje, ki oskrbuje spodnje montažne stopnje. Druge pa potrebujejo popolno integracijo.
Omejitve, ki imajo pomen
Avtomatsko rezanje ni univerzalna rešitev. Najbolje deluje z tkaninami, ki imajo enotne lastnosti – enotno debelino in predvidljivo obnašanje pod rezalnim mehanizmom. Zelo teksturirani ali močno prevlečeni materiali lahko povzročijo težave, za katere so potrebne posebne konfiguracije orodij.
Obstaja tudi vprašanje mešanice naročil. Delavnica, ki predvsem izvaja majhne serije po meri z pogostimi spremembami tkanine, lahko ugotovi, da čas za pripravo na avtomatski stroj ni ekonomsko smiseln v primerjavi s sposobnim ročnim rezalcem, ki lahko tkanino zamenja v nekaj sekundah. Ekonomija se nagiba k avtomatizaciji, ko se velikost serij povečuje in spremembe tkanin postanejo redkejše.
Kaj preveriti pred zavezavo
Pred investicijo se splača opraviti preprosto revizijo. En teden zabeležite vsak rez. Opazujte čas na panel, delež ponovnega obdelovanja in odstotek odpadkov tkanine. Primerjajte to z rezultati, ki jih bi v istem okolju zagotovil ustrezno določen avtomatski stroj za rezanje zaves.
Tržni podatki kažejo, da se industrija odločno premika proti avtomatizaciji. To pa ne pomeni, da naj bi vse delavnice napredovale z enako hitrostjo. Pravi čas za ugotavljanje potrebe je takrat, ko številke – ne oglaševanje – utemeljijo odločitev.
Za operacije, ki so dosegle to stopnjo, proizvajalci, kot je Ridong, več kot dvajset let dobavljajo rešitve za rezanje v industriji zaščite pred soncem, pri čemer je oprema nameščena v več kot osemdesetih državah . Njihovo izkušnjo v različnih proizvodnih okoljih lahko obravnavajo kot uporabno referenčno točko delavnice, ki ocenjujejo lasten prehod.


