
 EN
زمانی که برش دستی شروع به هزینهبرتر شدن نسبت به صرفهجویی میکند
به هر کارگاه پردهسازی متوسطی که هنوز پارچه را بهصورت دستی میبرد وارد شوید، منظره معمولاً یکسان است. چند اپراتور با تجربه در بالای میزهای بلند زانو زدهاند، نوار اندازهگیری را روی غلتکهای پارچه کشیدهاند، خطوط را با گچ علامتگذاری کردهاند و سپس قیچی یا چاقوی مستقیم را در امتداد آن خطوط حرکت دادهاند. این روش از دههها پیش به همین شکل انجام میشده است. اما اقتصاد این روش تغییر کرده است.
تحلیل بازار سال ۲۰۲۵، بازار جهانی ماشینهای برش پرده را حدود ۱۳۳ میلیون دلار برآورد کرده است و پیشبینی میشود تا سال ۲۰۳۲ به حدود ۱۷۹ میلیون دلار برسد که نرخ رشد سالانه مرکب آن ۴٫۵ درصد خواهد بود. این رشد ناشی از نوآوری نیست؛ بلکه ناشی از خطوط تولیدی است که محاسبات لازم را انجام دادهاند و دریافتهاند که برش دستی — که پیشتر استاندارد بوده است — اکنون به گلوگاهی تبدیل شده که با گذشت هر سهماهه، نادیده گرفتن آن سختتر میشود.
سوال واقعی این نیست که آیا دستگاههای برش پردهٔ خودکار وجود دارند یا نه. بلکه این است که آیا یک فرآیند مشخص از آن آستانهای گذشته است که روشهای دستی دیگر از نظر تجاری منطقی نباشند.
هزینههای پنهانی که در صورت سود و زیان نمایش داده نمیشوند
هزینهٔ نیروی کار برای هر برش معیاری آشکار است. اما هزینههای کمتر آشکار، همانهایی هستند که بهصورت بیصدا تجمع مییابند: بازکاری ناشی از برشهای نادرست، ضایعات پارچه از تختههایی که اندازهگیریشان اشتباه بوده است، و زمان صرفشده برای دوباره بررسی اندازهها، چرا که «تقریبی» بودن در نظر یک اپراتور لزوماً با «تقریبی» بودن در نظر اپراتور دیگر یکسان نیست.
یک مدیر تولید در یک سازندهٔ پردههای منطقهٔ جنوب کالیفرنیا در طول بازدید از واحد تولیدی در سال گذشته رقمی گویا را افشا کرد. تیم آنها نرخ کارهای اصلاحی را در دو خط تولید مشابه ردیابی میکرد—یکی با برش دستی و دیگری با سیستم خودکاری که شش ماه پیش نصب شده بود. خط دستی تقریباً چهار برابر خط خودکار کار اصلاحی تولید میکرد. نه به این دلیل که اپراتورها ماهر نبودند، بلکه به این دلیل که خطای انسانی بهصورتی متفاوت از خطای ماشینی انباشته میشود. خواندن نادرست یک خطکش به میزان دو میلیمتر در یک برش سهمتری، منجر به ساخت پنلی میشود که در جای خود قرار نمیگیرد. این پنل دوباره برش داده میشود. پارچه دور ریخته میشود. زمان از نو تنظیم میشود.
تغییرات واقعیای که برش خودکار در فرآیند کار ایجاد میکند
گذار از برش دستی به برش خودکار صرفاً جایگزینی قیچی با تیغهای موتوردار نیست. این تغییر، ساختار حرکت سفارشها در داخل کارگاه را دگرگون میکند.
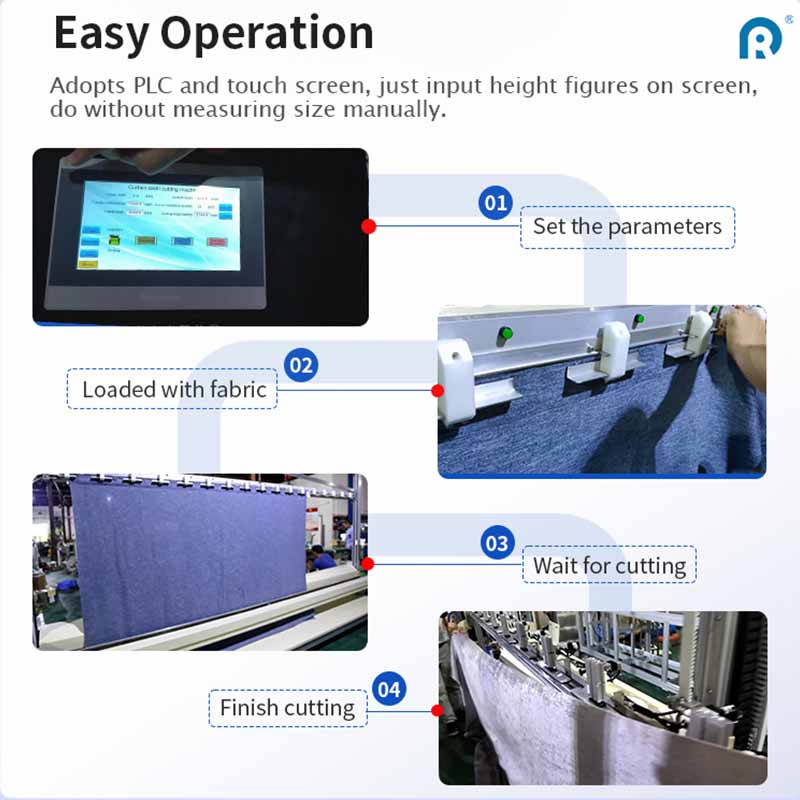
بریدن دستی معمولاً شامل شش تا هشت مرحلهٔ مجزا است: اندازهگیری، علامتگذاری، برنامهریزی چیدمان، برش، بررسی ابعاد و انباشتن. هر مرحله متغیرهایی را به همراه دارد. هر مرحله فرصتی برای انحراف است. دستگاه خودکار برش پرده این جریان کار را در چهار یا پنج مرحله فشرده میکند و بررسی اندازهگیری و چیدمان را مستقیماً درون دنبالهٔ برش ادغام میکند.
تفاوت عملی در نرخ پردازش سفارشها و در یکنواختی خروجی مشخص میشود. یک کارگاه که چند ایستگاه برش دستی را بهصورت همزمان اداره میکند، ممکن است تعداد معینی تخته را در هر شیفت پردازش کند. اما این تختهها دقیقاً یکسان نخواهند بود. همان سفارشی که از طریق سیستم خودکار اجرا شود، تختههایی تولید میکند که با تلرانسی مطابقت دارند که روشهای دستی قادر به حفظ آن در طول یک شیفت کامل نیستند.
خواندن نشانهها: زمان مناسب برای انتقال به روش خودکار
هر کارگاهی لزوماً باید بلافاصله به برش خودکار روی آورد. نقطهٔ تصمیمگیری معمولاً زمانی ظاهر میشود که سه شرط همزمان برقرار شوند.
اول، حجم سفارش به سطحی میرسد که برش عملیات محدودکننده میشود. اگر ماشینهای برش در ساعات اضافه کاری فعال باشند، در حالی که ایستگاههای دوخت منتظر مواد باشند، این نشانهای از آن است.
دوم، تنوع محصول تا جایی افزایش مییابد که زمان راهاندازی شروع به کاهش ساعات تولیدی میکند. سیستمهای خودکار تغییرات را متفاوت از ایستگاههای دستی مدیریت میکنند — یعنی راهاندازی بهصورت دیجیتال و نه فیزیکی انجام میشود.
سوم، و شاید مهمتر از همه، زمانی که یکنواختی از یک ویژگی مطلوب به یک الزام رقابتی تبدیل میشود. مشتریانی که چندین پنجره سفارش میدهند، انتظار دارند پنلها با یکدیگر هماهنگ باشند. برش دستی میتواند این امر را فراهم کند، اما فقط با دقت بسیار بالا و بررسی مداوم.
گزارش صنعتی سال ۲۰۲۵ اشاره کرد که سیستمهای برش خودکار کاملاً یکپارچه بهطور فزایندهای برای ادغام جریان کار از ابتدا تا انتها مورد استفاده قرار میگیرند، در حالی که واحدهای خودکار مستقل همچنان برای انجام وظایف برش خاص به کار میروند. این تمایز اهمیت دارد. برخی از عملیات بیشترین سود را از ایستگاه برش تخصیصیافتهای میبرند که محصولات را به مونتاژ پاییندست تغذیه میکند. در مقابل، برخی دیگر نیازمند ادغام کامل هستند.
محدودیتهایی که اهمیت دارند
برش خودکار راهحلی جهانی نیست. این روش در مورد پارچههایی که ویژگیهای ثابتی دارند—مانند ضخامت یکنواخت و رفتار قابل پیشبینی در برابر مکانیزم برش—بهترین عملکرد را دارد. مواد با بافت بسیار پیچیده یا پوششدار شدید ممکن است چالشهایی ایجاد کنند که نیازمند پیکربندی ابزارهای خاصی هستند.
سوال دیگری نیز دربارهی ترکیب سفارشها وجود دارد. فروشگاهی که عمدتاً سفارشهای سفارشی با حجم کم انجام میدهد و تغییر پارچه را بهطور مکرر انجام میدهد، ممکن است ببیند که زمان راهاندازی ماشین خودکار، در مقایسه با یک برشزن دستی ماهر که میتواند در ثانیهها پارچه را عوض کند، از نظر اقتصادی مقرونبهصرفه نیست. از نظر اقتصادی، هرچه اندازهی دستهها بزرگتر شود و تغییر پارچه کمتر رخ دهد، تمایل به خودکارسازی بیشتر میشود.
مواردی که باید پیش از تعهد بررسی شوند
پیش از سرمایهگذاری، انجام یک بازرسی ساده سودآور است. در طول یک هفته، هر برش را ثبت کنید. زمان هر تیکه، نرخ کارهای اصلاحی و درصد ضایعات پارچه را یادداشت کنید. این اعداد را با آنچه یک دستگاه خودکار برش پرده با مشخصات مناسب در همان محیط میتواند ارائه دهد، مقایسه کنید.
دادههای بازار نشان میدهد که صنعت بهصورت قاطع در حال حرکت به سمت خودکارسازی است. اما این به معنای آن نیست که همهی فروشگاهها باید با سرعت یکسانی پیش بروند. زمان مناسب برای شناسایی نیاز، زمانی است که اعداد — نه تبلیغات — مبنای تصمیمگیری را فراهم میکنند.
برای عملیاتهایی که به این مرحله رسیدهاند، تولیدکنندگانی مانند ریدونگ بیش از بیست سال است که راهحلهای برشی را برای segu industry تأمین میکنند و تجهیزات آنها در بیش از هشتاد کشور مستقر شده است تجربهی آنها در محیطهای تولیدی متنوع، نقطهی مرجعی مفید برای کارگاههایی فراهم میکند که در حال ارزیابی انتقال خود هستند.
فهرست مطالب
- زمانی که برش دستی شروع به هزینهبرتر شدن نسبت به صرفهجویی میکند
- هزینههای پنهانی که در صورت سود و زیان نمایش داده نمیشوند
- تغییرات واقعیای که برش خودکار در فرآیند کار ایجاد میکند
- خواندن نشانهها: زمان مناسب برای انتقال به روش خودکار
- محدودیتهایی که اهمیت دارند
- مواردی که باید پیش از تعهد بررسی شوند


