
 EN
پرسشی که بهطور مکرر در کارگاههای سایهاندازی مطرح میشود
هر چند ماه یکبار، در جلسات تولید پردههای غلتکی، فردی همین پرسش را مطرح میکند: «چرا هنوز هم این درزها را دوخت میکنیم؟» این پرسش منطقی است. دوخت همواره روش پیشفرض برای اتصال پارچههای پردههای غلتکی بوده است، بهقدری که هیچکس نمیداند از چه زمانی اینگونه بوده است. لبهها را تا میزنند، تجهیزات را متصل میکنند و سفارش را ارسال میکنند. این فرآیند برای دههها بهخوبی کار کرده است.
اما در پنج سال گذشته تغییری روی داده است. سفارشها پیچیدهتر شدهاند. زمان تحویل کوتاهتر شده است. و تعداد اپراتورهای ماهر در حوزه دوخت بهتدریج کاهش یافته است.
روش جایگزین — جوشکاری پردههای غلتکی — سالهاست که وجود دارد، اما تنها اخیراً تکنولوژی آن بهحدی پیشرفت کرده است که اکنون گزینهای واقعی برای تولید عمومی محسوب میشود، نه صرفاً راهحلی تخصصی برای کاربردهای خاص.
مقایسه واقعی این دو روش
تفاوت اساسی در روش اتصال مواد نهفته است. دوخت سنتی از نخ برای اتصال مکانیکی دو لایه پارچه به یکدیگر استفاده میکند. استحکام درز به نخ، تراکم دوخت و سلامت پارچه در اطراف هر سوراخ سوزن بستگی دارد.
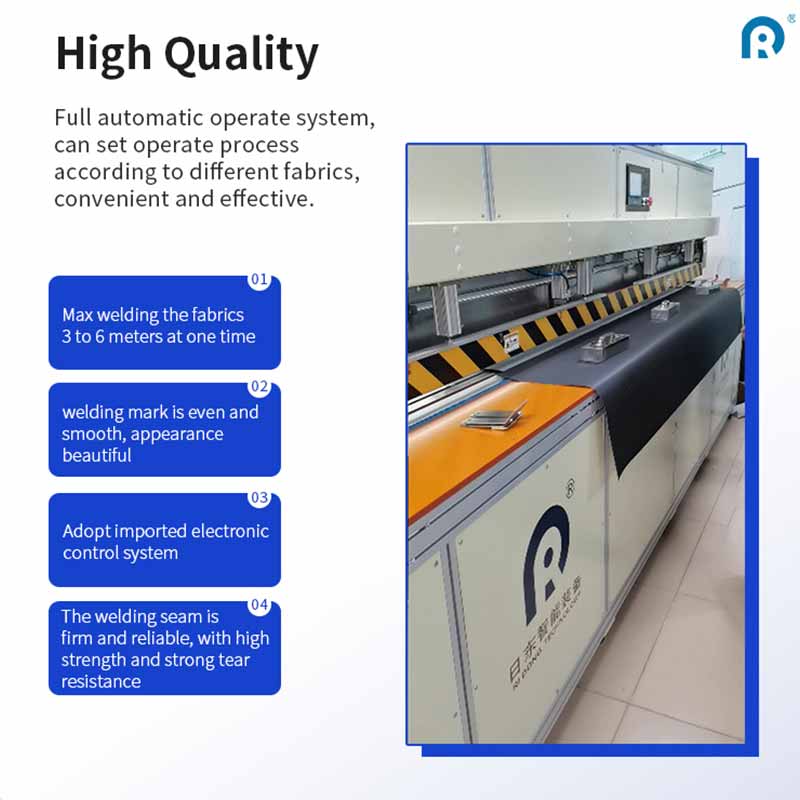
جوشکاری پردههای غلتکی با استفاده از حرارت و فشار کنترلشده، لایههای پارچه را در سطح مولکولی به هم متصل میکند. بدون نخ. بدون سوراخ سوزن. بدون نقاط ضعیف ناشی از سوراخشدن پارچه. اتصال حاصل یکنواخت است و از نظر استحکام تقریباً برابر با خود ماده پایه میباشد.
| جنبه | خیاطی سنتی | جوشکاری پردههای غلتکی |
|---|---|---|
| مقاومت خ逢 | محدود به نخ و سوراخهای سوزن | استحکامی برابر با پارچه پایه دارد |
| مقاومت نسبت به آب | سوراخهای سوزن مسیرهای احتمالی نشت ایجاد میکنند | درزی کاملاً آببند و ضدآب |
| ظاهر بصری | خط دوخت قابل مشاهده | اتصالی تمیز و تقریباً نامرئی |
| وابستگی به اپراتور | بالا — مهارت اپراتور کیفیت را تعیین میکند | پایینتر — پارامترهای ماشین کنترل نتیجه را انجام میدهند |
| نرخ دوبارهکاری | متغیر، اغلب در محدودهٔ ۱۵ تا ۲۰ درصد | بهطور قابلتوجهی کاهش یافته |
اعداد داستانی روشن را بیان میکنند. در یک عملیات متوسط که از دوخت به جوشکاری تغییر کرد، نرخ بازکاری بهقدری بهطور چشمگیری کاهش یافت که حتی مدیر تولید نیز متعجب شد.
جایی که جوشکاری بیشترین سود را فراهم میکند
مزيتی که بلافاصله مشاهده میشود، عملکرد درز است. درزهای جوشخورده سوراخ سوزن ندارند؛ بنابراین نشتی ندارند. برای کاربردهای سایهاندازی در فضای باز — مانند پردههای زیپی، پردههای غلتان خارجی و پارچههای سایبان — این یک الزام غیرقابل چانهزنی است. نفوذ آب از طریق یک درز دوختهشده نهتنها ظاهری نامطلوب دارد، بلکه با گذشت زمان باعث تخریب پارچه میشود و ممکن است منجر به خرابی زودهنگام شود.
عامل سازگانپذیری نیز وجود دارد. کیفیت دوخت با سطح خستگی اپراتور، تنظیمات کشش روی دستگاه و وضعیت سوزن تغییر میکند. در مقابل، جوشکاری توسط پارامترهای ماشین کنترل میشود که در طول یک شیفت تغییر نمیکنند. پس از تنظیم صحیح دما، فشار و زمان توقف، هر درز بهطور یکسان ایجاد میشود.
بازار جهانی ماشینآلات جوشکاری که در سال ۲۰۲۵ ارزشی حدود ۱۹/۸ میلیارد دلار داشته است، تا سال ۲۰۳۲ به ۲۹/۶ میلیارد دلار خواهد رسید. این رشد نشاندهندهی یک روند صنعتی گستردهتر است: تولیدکنندگان در تمام بخشها در حال ترک روشهای متصلکردن مکانیکی و گرایش به سمت تکنیکهای اتصال مبتنی بر ادغام هستند که سازگانپذیری بهتری دارند و هزینههای دورهی عمر پایینتری ایجاد میکنند.
مواردی که جوشکاری بهخوبی انجام نمیشود
در اینجا صداقت اهمیت دارد. جوشکاری برای هر پارچهای یا هر کاربردی گزینهی مناسبی نیست.
برخی از پارچههای پوششدار بهخوبی جوشکاری نمیشوند. این پوشش ممکن است فرآیند ادغام را مختل کند و منجر به درزهای ضعیف شود. بهطور مشابه، پارچههای با محتوای بالای سنتتیک عموماً نسبت به الیاف طبیعی که تمایل به سوختن دارند تا ادغام شوند، جوشکاری بهتری دارند.
سوال سرمایهگذاری روی تجهیزات نیز وجود دارد. ماشین جوشکاری پردههای غلتکی سرمایهگذاری متفاوتی نسبت به ایستگاه دوخت دارد. برای عملیاتی که از پیش دارای اتاق کامل دوخت هستند، این انتقال نیازمند خرید تجهیزات و آموزش اپراتورهاست.
پرسش مناسببودن همچنین به نوع محصول بستگی دارد. برای پردههای غلتکی که در محیطهای داخلی و بدون قرار گرفتن در معرض رطوبت استفاده میشوند، مزیت ضدآب بودن جوشکاری اهمیت کمتری دارد. اما برای محصولات بیرونی، محاسبهای متفاوت انجام میشود.
مقایسهای واقعی از خط تولید
یک کارگاه در شرق چین که هم پردههای غلتان داخلی و هم خارجی تولید میکند، سال گذشته مقایسهای موازی انجام داد. آنها از همان پارچه و همان مقدار سفارش استفاده کردند و نیمی از تولید را از خط دوخت و نیمی دیگر را از یک دستگاه جوشکاری تازهنصبشده عبور دادند.
خط دوخت به سه اپراتور با تجربه نیاز داشت. خط جوشکاری تنها به یک اپراتور نیاز داشت. در خط دوخت، کیفیت درزها بسته به اپراتوری که در ایستگاه کار میکرد متفاوت بود. اما در خط جوشکاری، درزهای تمامی پنلها یکسان بودند. میزان بازکاری در خط دوخت بهطور مداوم بالاتر بود—البته نه بهصورت چشمگیر، اما بهاندازهای که بر سودخالص سفارشهای کمحاشیه تأثیر بگذارد.
نتیجهگیری این نبود که دوخت منسوخ شده است. بلکه این بود که برای برخی محصولات—بهویژه سایهاندازهای خارجی که مقاومت در برابر شرایط آبوهوایی اهمیت دارد—جوشکاری نتیجهای بهتر با وابستگی کمتر به اپراتور ارائه میدهد.
تصمیمگیری برای عملیات شما
تصمیمگیری بین دوخت و جوشکاری به ترکیب محصولات، انواع پارچهها و نیازمندیهای کیفیت بستگی دارد. برای کارگاههایی که عمدتاً پردههای غلتکی داخلی را با پارچههای استاندارد تولید میکنند، دوخت همچنان روشی کاملاً قابل اجرا است. اما برای کارگاههایی که پردههای بیرونی، صفحههای چرخدار (زیپسکرین) یا هر محصول دیگری را تولید میکنند که در آنها استحکام درزها و مقاومت در برابر شرایط آبوهوایی حیاتی است، جوشکاری مزایای واضحی ارائه میدهد که نادیده گرفتن آن دشوار است.
این فناوری تا حدی پیشرفت کرده که جوشکاری پردههای غلتکی دیگر در مرحله آزمایشی نیست. بلکه روشی اثباتشده برای تولید با مزایای قابل اندازهگیری است. سؤال این است که آیا این مزایا با نیازهای خاص یک عملیات مشخص همسو هستند.
شرکتهایی مانند Ridong بیش از بیست سال است که تجهیزات جوشکاری را برای segu industry تولید میکنند و نصبهای آنها در بیش از هشتاد کشور انجام شده است. تجربه آنها در محیطهای تولیدی متنوع، منبعی مفید برای کارگاههایی است که در حال ارزیابی گزینه جوشکاری هستند.


