
 EN
シェーディングワークショップで繰り返し出る質問
ローラーブラインドの生産会議では、数か月に一度、誰かが同じ質問をします。「なぜ今でもこの縫い目を手作業で縫っているのですか?」これは至極当然な疑問です。ローラーブラインドの生地を接合する方法として、縫製は長年にわたり標準的な手法でした。布端を折って仕上げ(ヘム)を施し、ハードウェアを取り付け、注文を出荷する——この工程は数十年間にわたり、十分に機能してきました。
しかし、ここ5年ほどで状況が変わりました。注文内容が複雑化し、納期は短縮され、熟練した縫製オペレーターの確保はますます困難になっています。
一方、代替手法であるローラーブラインドの溶着(ウェルディング)技術は以前から存在していましたが、近年ようやく、特殊用途向けのニッチなソリューションではなく、量産現場で実際に活用可能な水準まで技術が成熟したのです。
両手法を実際に比較すると
根本的な違いは、素材をどのように接合するかにあります。従来の縫製では、糸を使って2枚の布地を機械的に縫い合わせます。縫い目の強度は、使用する糸の種類、ステッチの密度、および針穴周辺の布地の状態に依存します。
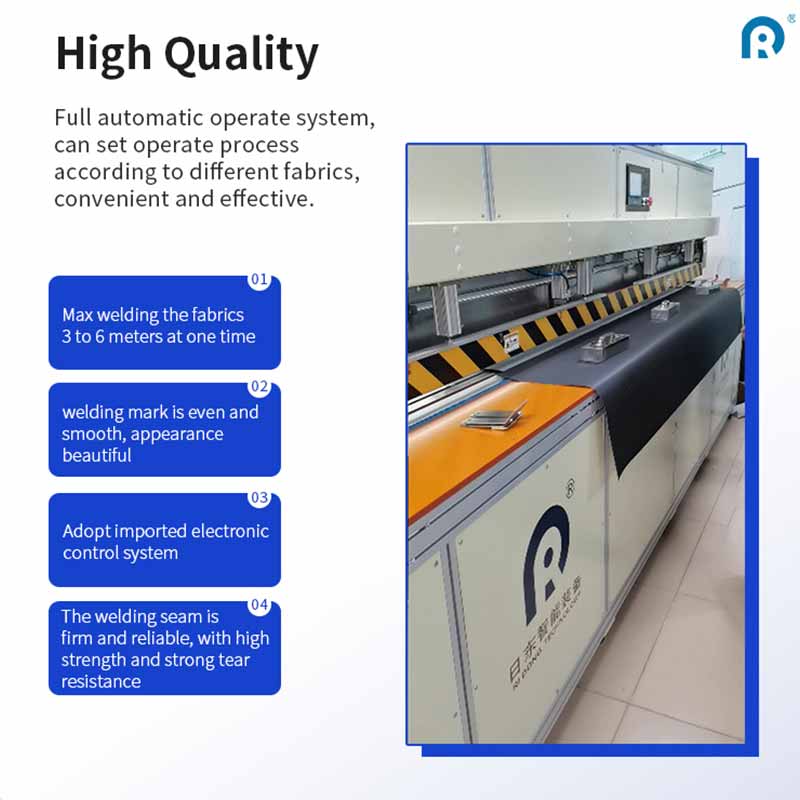
ローラーブラインド溶着は、制御された熱と圧力を用いて、布地の層を分子レベルで融合させます。糸も不要、針穴もありません。布地が貫通されることによる弱点も一切発生しません。得られる接合部は均質であり、基材そのものと同等の強度を実現します。
| アスペクト | 伝統的な縫製 | ローラーブラインド溶着 |
|---|---|---|
| 縫い目強度 | 糸と針穴による制限 | 基材の布地と同等の強度 |
| 防水性 | 針穴により漏水経路が生じる可能性 | 完全密封・防水性のある継ぎ目 |
| 視覚的外観 | 目立つステッチライン | すっきりとした、ほとんど目立たない接合部 |
| オペレーター依存度 | 高い(技術者の熟練度が品質を左右) | 下部:機械パラメーターが結果を制御 |
| 再加工率 | 可変(通常は15~20%の範囲) | 大幅に削減 |
数字が明確な物語を語っています。縫製から溶接へ切り替えた中規模の工場では、手直し率が急激に低下し、生産マネージャーでさえ驚いたほどです。
溶接が最も大きな効果を発揮する分野
最も即座に実感できる効果は、継ぎ目(シーム)の性能向上です。溶接による継ぎ目には針穴がなく、したがって漏水しません。屋外用日よけ用途——ジップスクリーン、外付けローラーブラインド、テント生地など——では、これは絶対に欠かせない要件です。縫い目からの水の侵入は見た目が悪いだけでなく、生地を徐々に劣化させ、早期の破損につながる可能性があります。
一貫性という点でも違いがあります。縫製の品質は、作業者の疲労度やミシンの張力設定、針の状態などによって左右されます。一方、溶接は機械のパラメーターで制御されるため、作業シフト中にばらつきが生じにくいのです。温度・圧力・保持時間の設定が適切に行われれば、すべての溶接継ぎ目は均一な品質になります。
溶接機械の世界市場は、2025年時点で約198億ドルと評価されており、2032年には296億ドルに達すると予測されています。この成長は、産業全体の大きな潮流を反映しています。すなわち、あらゆる分野の製造業者が、機械式の締結方法から、一貫性が高くライフサイクルコストが低い融合接合技術へと移行しつつあることです。
溶接が得意でない用途
ここでは正直さが重要です。溶接は、すべての素材やすべての用途に適しているわけではありません。
特定のコーティング加工を施した生地は、溶着性が悪く、接合部が弱くなることがあります。これはコーティングが溶着プロセスを妨げるためです。同様に、合成繊維の含有率が高い生地は、天然繊維に比べて一般に溶着性が優れています。天然繊維は溶着ではなく、焦げてしまう傾向があります。
設備投資の問題もあります。ローラーブラインド用溶着機は、ミシン作業台とは異なる資本支出を要します。すでにフルセットの縫製工房を備えている事業所では、溶着への移行にあたって、設備の購入に加え、オペレーターの訓練も必要になります。
適正性の判断は、製品の種類にも左右されます。室内で使用され、湿気をほとんど受けないローラーブラインドの場合、溶着による防水性というメリットはそれほど重要ではありません。一方、屋外用製品では、評価が異なります。
現場からの実際の比較
中国東部にある室内・室外用ロールブラインドを製造する工場が、昨年並列比較試験を実施しました。同一の生地・同一の発注数量を用い、半分は従来の縫製ラインで、残り半分は新設した溶接機で加工しました。
縫製ラインでは熟練作業員3名が必要でした。一方、溶接ラインでは作業員1名で対応できました。また、縫製ラインでは作業員によって縫い目の品質にばらつきが見られましたが、溶接ラインではすべてのパネルで均一な品質の溶接目が得られました。さらに、縫製ラインでは再加工率が一貫して高く、劇的な差ではありませんでしたが、利益率が厳しい受注案件においては最終利益に影響が出るほどでした。
この結果から導き出された結論は、「縫製が時代遅れになった」というものではありませんでした。むしろ、特に耐候性が求められる屋外シェーディング製品など、特定の製品においては、溶接の方が作業員への依存度が低く、より優れた品質を安定して実現できるという点が明らかになったのです。
自社の生産現場における判断
縫製と溶接のどちらを選ぶかは、製品の種類、生地の素材、品質要件によって決まります。標準的な生地で主に室内用ローラー式ブラインドを製造する工場にとっては、縫製は今でも十分に実用的な方法です。一方、屋外用シェード、ジップ式スクリーン、あるいは継ぎ目部分の強度や耐候性が特に重要な製品を製造する場合は、溶接の方が明確なメリットがあり、無視できないほどです。
この技術はすでに十分に進化しており、ローラー式ブラインドの溶接はもはや実験段階ではなく、実績のある量産手法となり、数値で示せる効果も確認されています。問題は、こうした効果が、各工場の具体的なニーズと合致するかどうかです。
リドン社のような企業は、日よけ業界向け溶接装置を20年以上にわたり製造しており、80カ国以上で導入実績があります。 多様な生産環境での豊富な経験を有しているため、溶接導入を検討中の工場にとって、有益な参考事例となります。


