
 EN
Питање које се стално поставља на радионицама за сенкање
Сваких неколико месеци, неко на састанку за производњу роллер блиндаже поставља исто питање: "Зашто још увек шијемо ове шевове?" То је фер питање. Швање је било приставни метод за спајање ткива за роллершпиле све док се неко може сетити. Оградите ивице, причврстите опрему, испоручите наруџбину. Радни ток је радио довољно добро деценијама.
Али нешто се променило у последњих пет година. Наредбе су постале сложеније. Времена за извеђење су се скратила. А број вештих ковача је све мање.
Алтернатива ролер слепо заваривање била је годинама, али је тек недавно да је технологија зрела до тачке где је то стварна опција за мејнстрим производњу, а не нишко решење за специјалне апликације.
Како се ове две методе заправо упоређују
Основна разлика је у томе како се материјали спајају. Традиционално шивање користи нишу за механички шивање два слоја тканине. Тврдост швака зависи од нита, густине шија и интегритета тканине око сваке игле.
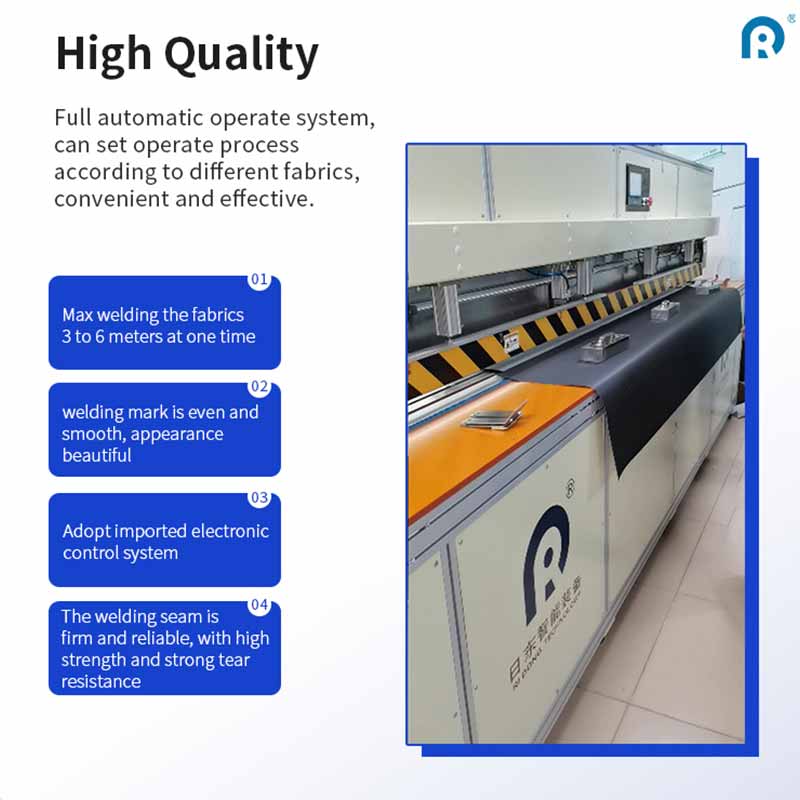
Заваривање на ролима користи контролисану топлоту и притисак за спајање слојева тканине на молекуларном нивоу. Нема ни фила. Нема игла. Нема слабих тачака где је ткиво пробоено. Резултатно зглоб је хомогену суштини јак као и сам основни материјал.
| Аспект | Tradicionalno šivenje | Заваривање за ролле |
|---|---|---|
| Прочност шваба | Ограничена иглама и низом | У складу са чврстоћом основне тканине |
| Отпорност на воду | Игла дупки стварају потенцијалне пролазе пута | Потпуно запечаћени, водонепроникљиви шваб |
| Визуелни изглед | Видиви линији зашивања | Чисти, скоро невидљиви зглоб |
| Зависност од оператера | Висока вештина одређује квалитет | Исход контроле за ниже параметре машине |
| Стопа прераде | Променљив, често 15-20% опсег | Знатно смањено |
Бројеви говоре јасну причу. У једној средњој фабрици која је прешла са шивања на заваривање, стопа прерађивања је толико оштро пала да је чак и менаџер производње био изненађен.
Где заваривање даје највеће користи
Најнепосреднија корист се показује у перформанси швака. Заваривани шви немају иголне рупе, што значи да не цуре. За спољне апликације за сенкањеЗип екрани, спољне ролер жалезе, тканине за тенкеовац је непроговарајући захтев. Улазак воде кроз зашијен швац не само да изгледа лоше, већ се временом деградира ткив и може довести до прераног пропадања.
Постоји и фактор конзистенције. Квалитет шијања варира у зависности од нивоа умора оператера, подешавања напетости на машини и стања игле. Заваривање, насупрот томе, контролише се параметрима машине који се не мењају током померања. Када се температура, притисак и време за задржавање правилно подесе, сваки швак изађе исти.
Глобално тржиште машина за заваривање, вредно око 19,8 милијарди долара 2025. године, предвиђа се да ће до 2032. године достићи 29,6 милијарди долара. Овај раст одражава шири индустријски тренд: произвођачи у свим секторима одлазе од механичких метода запртњавања према техникама запртњавања заснованим на фузији које нуде бољу конзистенцију и ниже трошкове животног циклуса.
Сварка не користи
Искреност је важна овде. Заваривање није прави избор за сваку ткиву или сваку примену.
Неке премазене тканине се не заварију добро. Покрив може да омета процес фузије, што доводи до слабих шваба. Слично томе, тканине са високим садржајем синтетичких материјала обично се боље заваривају од природних влакана, који имају тенденцију да се спаљују уместо да се спајају.
Постоји и питање инвестиције у опрему. Машина за заваривање у ролле са слепима представља другачији капитални трошак од станице за шивање. За операције које већ имају пуну швачну собу, прелазак захтева куповину опреме и обуку оператера.
Питање о погодности такође зависи од врсте производа. За ролле које ће се користити у затвореном простору и које неће видети влагу, водоотпорна предност заваривања је мање важна. За производе за ванђери, то је другачији прорачуна.
Реално поређење са продавнице
У једној радионици у источној Кини која производи и унутрашње и спољне ролерске жалезе прошле године је спроведена поређење. Узели су исту ткиву, исту количину, и пола су прошли кроз своју линију за шивање, а друга половина кроз новоустављену машина за заваривање.
За шијење колана било је потребно три искусна оператера. Заварне линије су захтевале једног оператера. На линији за шивање се производили шви који су били различитих квалитета у зависности од тога који је оператер био на станици. Линија за заваривање је произвела идентичне швове на сваком панелу. Преработка из линије за шијење је била константно већа, не драматично, али довољно да утиче на крајњу линију на нарачањима са малим маржовима.
Ученица није била да је шивање застарело. То је било зато што је за одређене производе, посебно за ванђере, где је отпорност на временске услови важна, заваривање пружило бољи резултат са мањом зависношћу од оператера.
Позивање за операцију
Одлука између шијања и заваривања зависи од комбинације производа, врста тканина и захтева за квалитетом. За радње које углавном производе ролле ролле са стандардним тканинама, шивање остаје савршено одржив метод. За оне који праве шминке за отворену просторију, зип екране или било који производ у коме је интегритет шваба и отпорност на временске услови од кључне важности, заваривање нуди очигледне предности које је тешко игнорисати.
Технологија је довољно напредовала да заваривање на ролима више није експериментално. То је доказана метода производње са мерећим користима. Питање је да ли су те бенефиције у складу са специфичним потребама одређене операције.
Компаније као што је Ридонг производе опрему за заваривање за индустрију соларних сенки више од две деценије, са инсталацијама у више од осамдесет земаља. - Да ли је то истина? Њихово искуство у различитим производњима пружа корисну референцу за радње које разматрају опцију заваривања.


