
 EN
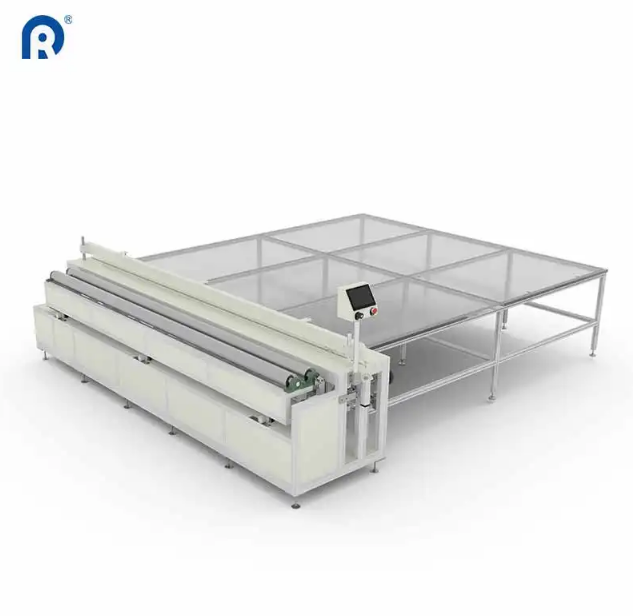
Den maskinbeslutning, der former produktionen
At gå ind på en gardinproduktionsafdeling fortæller en historie, før nogen overhovedet taler et ord. Klippningsområdet – enten organiseret kaos eller rolig præcision – afslører alt om, hvordan denne virksomhed opererer. Nogle produktionsområder brummer med lyden fra automatiserede systemer, hvor paneler bevæger sig gennem med mekanisk konsekvens. Andre er afhængige af dygtige håndværkere, der fører lige knive over stoffet, hvor hver klipning er et vidnesbyrd om menneskelig håndværk.
Ingen af de to tilgange er i sig selv rigtige eller forkerte. Valget afhænger af, hvad en værksted producerer, i hvilket omfang og for hvem. Men at forstå de reelle kompromiser – ud over markedsføringsbrochurer og salgspræsentationer – gør forskellen mellem en udstyrsinvestering, der giver afkast, og en, der bliver en kostbar hovedpine.
Den globale marked for industrielle stofklippemaskiner forventes at nå ca. 8,29 milliarder USD i 2033, med en samlet årlig vækstrate på ca. 7,8 %. Denne vækst afspejler en grundlæggende forskydning: Flere producenter skifter fra manuel klipning, men ikke alle foretager overgangen på en velovervejet måde.
Klingebaseret klipning: Den pålidelige arbejdshest, der holder ved.
Retklingemaskiner har eksisteret i årtier – og med god grund. De er simple, holdbare og klarer opgaven på et bredt spektrum af materialer.
Fordelerne: Klingesystemer håndterer tunge stoffer – f.eks. mørkelæggningsgardiner, flerlagte kompositstoffer og møbelstof – uden problemer. driftsomkostningerne forbliver lave, fordi udskiftningsknive er billige og bredt tilgængelige. Reparationer er enkle; enhver kompetent vedligeholdelsesmedarbejder kan holde en knivbaseret maskine i drift. For værksteder, der primært skærer standardmaterialer i høj mængde, leverer disse maskiner pålidelig ydelse til en forudsigelig omkostning pr. snit.
Ulemperne: Knive bliver sløve med tiden, og sløve knive betyder ujævne kanter, inkonsistente snit og mere stofspild. De forsegler ikke kanterne, så materialer, der løser sig, kræver separate efterbehandlingsprocesser. Hastigheden er begrænset sammenlignet med laser- eller ultralydsoptioner. Og selvom maskinerne selv er rimelige, forbliver arbejdskraftomkostningen pr. snit højere, fordi operatører skal håndtere stoffeed, positionering og kvalitetskontroller gennem hele processen.
Laserudskæring: Præcision til en premiumpris
Laserudskæring trådte ind i tekstilindustrien som et specialværktøj og er gradvist flyttet ind i masseproduktionen. Teknologien tiltrækker producenter, der fremstiller højkvalitetsgardiner, hvor kvaliteten af kanterne og præcisionen i mønstrene er afgørende.
Fordelerne: Laserudskærere leverer ekseptionel præcision – med tolerancer på omkring 0,1 mm . Varmen fra laseren smelter og forsegler stofkanterne samtidigt, hvilket eliminerer udløsning og behovet for efterbehandling efter udsætning . Denne kantforseglingseffekt kan reducere materialeudfaldet med ca. 12 % ved behandling af følsomme stoffer som kantstof . For intrikate mønstre, buede kanter eller dekorative perforeringer åbner laserudskæring muligheder, som mekaniske knive simpelthen ikke kan opnå .
Ulemperne: Den oprindelige investering er betydelig. Lasersystemer koster væsentligt mere end bladbaserede alternativer og kræver mere vedligeholdelse – optiske komponenter forringes, kølesystemer kræver opmærksomhed, og strømforbruget er højere. Ikke alle stoffer egner sig til laserskæring; materialer, der indeholder PVC eller visse syntetiske stoffer, kan frigive skadelige dampe, når de skæres. Og laserskæring er langsommere end bladsystemer ved lige linjer og stor mængde arbejde. Den udmærker sig ved kompleksitet, ikke ren kapacitet.
Ultralydsskæring: Fordelen med forsegling
Ultralydsskæring bruger højfrekvent vibration til at skære gennem stof samtidig med, at skærekanten svejses sammen . Denne dobbelte virkning gør den særligt attraktiv for syntetiske materialer, der har tendens til at løse sig eller uldne.
Fordelerne: Funktionen til at skære og forsegler eliminerer en hel produktionsfase for mange syntetiske blandsninger. Ingen separat kantbehandlingsoperation betyder hurtigere igennemløb og lavere lønomkostninger. Teknologien håndterer især godt polyesterblandsninger med stor trækstyrke og producerer pæne, færdige kanter direkte fra maskinen . Ultralydsystemer fungerer også rent – ingen røg, ingen dampe, ingen knivstøv.
Ulemperne: Ultralydsskæring fungerer ikke lige så godt på naturlige fibre som bomuld eller linned. Forseglingsvirkningen, der virker fremragende på syntetiske materialer, kan skabe stive, grimme kanter på naturlige materialer. Maskinerne er også mindre effektive ved tykke, flerlagte stakke. For værksteder, der primært arbejder med naturlige stoffer, tilbyder ultralydsteknologi begrænset værdi i forhold til omkostningerne.
CNC-styrede systemer: Konsistens i stor skala
CNC-styrede skæremaskiner repræsenterer sammenfletningen af mekanisk skæring med digital præcision. Disse systemer bruger numerisk styring via computer til at udføre programmerede skæremønstre med minimal indgriben fra operatøren.
Fordelerne: Konsistens er den fremtrædende funktion. CNC-skærere opretholder en nøjagtighed på ca. 0,5 mm over hele produktionsskiftene . Når et mønster er programmeret, gengiver maskinen det præcis, ordre efter ordre. Ydelsen forbedres markant – disse systemer kan behandle ca. 120 meter stof i timen, cirka tre gange hurtigere end manuelle metoder . Moderne CNC-systemer inkluderer automatisk kalibrering til blandede stofbatche, realtidsovervågning af spænding samt trykfølsomme knive, der justerer kraften ud fra materialets densitet . Resultatet: arbejdskomponentreduktioner på op til 40 % ved mange installationer .
Ulemperne: Den første investering er betydelig, og programmering kræver fagligt uddannede operatører. Maskinerne er mindre fleksible end manuel udskæring ved virkelig unik, tilpasset arbejde – opsætning af et nyt mønster tager tid. Og hvis der opstår en fejl, er reparationer mere komplekse og dyre end på enklere knivsystemer. CNC-udsætning fungerer bedst for værksteder med forudsigelige, gentagne produktioner.
En side-til-side sammenligning
Valget mellem udsætnings-teknologier afhænger af, hvad et værksted faktisk fremstiller. Her er, hvordan mulighederne sammenlignes ud fra centrale parametre:
| Fabrik | Bladbaseret | Laser | Ultralyd | CNC-styret |
|---|---|---|---|---|
| Oprindelig omkostning | Lav | Høj | Medium | Høj |
| Driftsomkostninger | Lav | Mellem-Høj | Medium | Lav-Mellem |
| Udsætningshastighed (rette linjer) | Høj | Medium | Medium | Høj |
| Kvalitet af kanten (frynser) | - De er fattige. | Fremragende | Fremragende | Afhangigt af bladet |
| Materiel alsidighed | Høj | Medium | Begrænset (syntetiske materialer) | Høj |
| Indviklet vedligeholdelse | Lav | Høj | Medium | Høj |
| Arbejdsbehov | Høj | Lav | Lav | Meget lav |
Den praktiske kompromis, som de fleste vejledninger undlader at nævne
Her er det, som udstyrs-sammenligninger sjældent behandler: Den teknologi, der ser perfekt ud på papir, kan være helt forkert for et bestemt værksteds virkelighed.
En producent, der fremstiller 5.000 identiske mørkelægningspaneler om ugen, har brug for knivbaseret eller CNC-skæring – hastighed og lav omkostning pr. skæring er mere afgørende end kanthærdning. En boutique, der laver tilpassede silkegardiner til high-end-hoteller, har brug for laserskæringens præcision – kvaliteten af kanterne og nøjagtigheden af mønstrene retfærdiggør den højere omkostning pr. skæring. En fabrik, der primært producerer polyester-gardiner, bør alvorligt overveje ultralydsskæring – funktionen til at skære og hærdde kanterne samtidigt eliminerer et separat efterbearbejdningstrin og betaler sig selv over tid.
Fejlen, der koster værksteder mest penge? At købe den maskine, der fungerede for en konkurrent, uden at beregne sine egne tal. Produktionsmængde, stofblanding, ordremønstre og operatørernes færdighedsniveau indgår alle i beslutningen om den rigtige maskine. Der findes ingen universel "bedste" maskine – kun den bedste maskine for et bestemt sæt omstændigheder.
Når tallene ikke går op
Automatisering er ikke altid svaret. For værksteder med stærkt svingende ordervolumener, hyppige designændringer eller primært specialfremstillet arbejde er fleksibiliteten i dygtig manuel skæring ofte bedre end konsistensen i automatisering. Break-even-punktet varierer meget, men en grov tommelfingerregel er: Værksteder, der skærer færre end 100 paneler pr. dag, har ofte svært ved at retfærdiggøre investeringen i automatiserede systemer. Ved 200+ paneler dagligt begynder regnskabet at gå op. Ved 500+ paneler dagligt bliver automatiseret skæring næsten obligatorisk for at kunne konkurrere på pris.
Ridong har leveret gardin-skæreudstyr til producenter i mere end 100 lande siden 2007 deres erfaring fra mange forskellige produktionsmiljøer – fra små specialværksteder til store industrielle produktionsfaciliteter – giver et praktisk perspektiv på, hvordan skæretækhnologi kan tilpasses reelle produktionsbehov.
Indholdsfortegnelse
- Den maskinbeslutning, der former produktionen
- Klingebaseret klipning: Den pålidelige arbejdshest, der holder ved.
- Laserudskæring: Præcision til en premiumpris
- Ultralydsskæring: Fordelen med forsegling
- CNC-styrede systemer: Konsistens i stor skala
- En side-til-side sammenligning
- Den praktiske kompromis, som de fleste vejledninger undlader at nævne
- Når tallene ikke går op


