
 EN
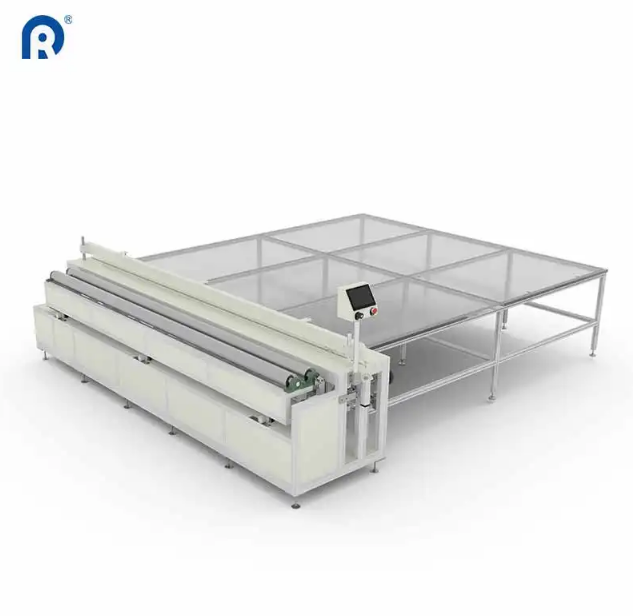
تصمیم ماشینی که تولید را شکل میدهد
ورود به خط تولید پردهها، داستانی را پیش از آنکه کسی حرفی بزند، روایت میکند. ناحیه برش—چه در قالب هرج و مرج سازمانیافته باشد یا دقت آرام—همه چیز را درباره نحوه عملکرد آن کارگاه آشکار میسازد. برخی از خطوط با صدای هومکننده سیستمهای خودکار به کار میروند و تختهها با ثبات مکانیکی از طریق خط حرکت میکنند. دیگران به مهارتهای دستی کارگرانی متکیاند که چاقوی مستقیم را روی پارچه هدایت میکنند؛ هر برش گواهی بر مهارت انسانی است.
هیچیک از این دو رویکرد ذاتاً درست یا نادرست نیستند. انتخاب بستگی به این دارد که یک کارگاه چه محصولی تولید میکند، با چه حجمی و برای چه کسانی. اما درک جابهجاییهای واقعی—فراتر از بروشورهای تبلیغاتی و ارائههای فروش—تفاوتی ایجاد میکند بین سرمایهگذاری در تجهیزاتی که بازدهی دارد و سرمایهگذاری در تجهیزاتی که به مشکل گرانقیمتی تبدیل میشود.
پیشبینی میشود که بازار جهانی دستگاههای برش پارچه صنعتی تا سال ۲۰۳۳ به حدود ۸٫۲۹ میلیارد دلار برسد و رشد سالانه مرکب آن حدود ۷٫۸ درصد باشد. این رشد نشاندهنده تغییری اساسی است: تولیدکنندگان بیشتری در حال ترک روشهای دستی برش هستند، اما همه آنها این انتقال را بهصورت هوشمندانه انجام نمیدهند.
سیستمهای برش مبتنی بر تیغه: اسب کاری که همچنان به کار خود ادامه میدهد
دستگاههای برش با تیغه مستقیم دهههاست که وجود دارند و دلیل خوبی برای این امر وجود دارد؛ زیرا این دستگاهها ساده، بادوام و در برش طیف گستردهای از مواد مؤثر هستند.
نقاط قوت: سیستمهای تیغهای قادر به برش پارچههای سنگین — مانند پردههای ضد نور، پارچههای ترکیبی چندلایه و پارچههای سنگین برای آستری — بدون ایجاد هرگونه مشکلی هستند. هزینههای عملیاتی در این دستگاهها پایین باقی میمانند، زیرا تیغههای جایگزین ارزانقیمت بوده و بهراحتی در دسترس هستند. تعمیرات نیز ساده است؛ هر فرد متخصص در نگهداری میتواند دستگاه مبتنی بر تیغه را بهخوبی بهکار بیندازد. برای کارگاههایی که عمدتاً مواد استاندارد را با حجم بالا پردازش میکنند، این دستگاهها خروجی قابلاطمینانی را با هزینه قابلپیشبینی به ازای هر برش ارائه میدهند.
نقاط ضعف: تیغهها با گذشت زمان کند میشوند و تیغههای کند منجر به لبههای ناهموار، برشهای نامنظم و هدررفت بیشتر پارچه میشوند. این تیغهها لبهها را درزبندی نمیکنند؛ بنابراین برای موادی که دارای لبههای پُرخور (فری) هستند، مراحل پایانی جداگانهای لازم است. سرعت این روش در مقایسه با گزینههای لیزری یا فراصوت محدود است. همچنین اگرچه خود دستگاهها قیمت مناسبی دارند، اما هزینه نیروی کار برای هر برش بالاتر باقی میماند، زیرا اپراتورها باید در طول فرآیند، تغذیه پارچه، تنظیم موقعیت و بازرسی کیفیت را مدیریت کنند.
برش لیزری: دقت بالا با قیمت بالاتر
برش لیزری ابتدا بهعنوان یک ابزار تخصصی وارد صنعت نساجی شد و بهتدریج وارد تولید انبوه شده است. این فناوری برای تولیدکنندگانی که پردههای باکیفیت بالا تولید میکنند—جایی که کیفیت لبه و دقت الگو اهمیت اصلی دارد—جذابیت زیادی دارد.
نقاط قوت: دستگاههای برش لیزری دقت استثنایی ارائه میدهند و خطای آنها تا حدود ۰٫۱ میلیمتر است. گرمای ناشی از لیزر همزمان پارچه را ذوب کرده و لبههای آن را درزبندی میکند؛ بنابراین از پُرخور شدن لبهها جلوگیری شده و نیازی به مراحل پایانی پس از برش نیست. . این اثر درزبندی لبهها میتواند مقدار ضایعات مواد را هنگام پردازش پارچههای ظریف مانند دوزیهای توریمانند تقریباً ۱۲٪ کاهش دهد . برای الگوهای پیچیده، لبههای موجدار یا سوراخهای تزئینی، برش لیزری امکاناتی را فراهم میکند که تیغههای مکانیکی به هیچ وجه نمیتوانند ایجاد کنند .
نقاط ضعف: سرمایهگذاری اولیه قابل توجه است. سیستمهای لیزری بسیار گرانتر از جایگزینهای مبتنی بر تیغه هستند و نیاز به نگهداری بیشتری دارند — اجزای نوری با گذشت زمان فرسوده میشوند، سیستمهای خنککننده نیاز به توجه دارند و مصرف انرژی بالاتر است. همه پارچهها با لیزر سازگان ندارند؛ مواد حاوی PVC یا برخی مواد مصنوعی هنگام برش با لیزر ممکن است گازهای مضری آزاد کنند. علاوه بر این، برش لیزری برای کارهای خطی و با حجم بالا کندتر از سیستمهای مبتنی بر تیغه است. این روش در انجام کارهای پیچیده بسیار عالی عمل میکند، نه در افزایش صرفنظر از ظرفیت تولید.
برش اولتراسونیک: مزیت درزبندی
برش اولتراسونیک از ارتعاشات با فرکانس بالا برای برش پارچه استفاده میکند و همزمان لبههای برشخورده را جوش میدهد این عمل دوگانه آن را بهویژه برای مواد مصنوعی که تمایل به پُرِیدن یا بازشدن لبهها دارند، جذاب میکند.
نقاط قوت: قابلیت برش و درزبندی همزمان، یک مرحله تولید کامل را برای بسیاری از ترکیبات مصنوعی حذف میکند. عدم نیاز به عملیات جداگانه پرداخت لبهها، منجر به افزایش سرعت تولید و کاهش هزینههای نیروی کار میشود. این فناوری بهطور استثنایی روی ترکیبات پلیاستر نازک عمل میکند و لبههای تمیز و تمامشده را مستقیماً از ماشین تولید میکند. سیستمهای اولتراسونیک نیز بهصورت پاک کار میکنند — بدون دود، بدون بخارات و بدون گرد و غبار ناشی از تیغه.
نقاط ضعف: برش اولتراسونیک در مواد الیاف طبیعی مانند پنبه یا کتان عملکرد خوبی ندارد. اثر درزبندی که روی مواد مصنوعی بسیار عالی است، ممکن است روی مواد طبیعی لبههای سفت و نامطلوب ایجاد کند. این ماشینها همچنین در برش انباشتههای ضخیم و چندلایه کمتر مؤثر هستند. برای کارگاههایی که عمدتاً با ابریشمهای طبیعی کار میکنند، فناوری اولتراسونیک ارزش محدودی نسبت به هزینهاش ارائه میدهد.
سیستمهای کنترلشده توسط CNC: ثبات در مقیاس بالا
دستگاههای برش کنترلشده توسط CNC نمادی از همگرایی برش مکانیکی با دقت دیجیتال هستند. این سیستمها از کنترل عددی کامپیوتری (CNC) برای اجرای الگوهای برش برنامهریزیشده با حداقل مداخلهٔ اپراتور استفاده میکنند.
نقاط قوت: ثبات عملکرد ویژگی اصلی این دستگاههاست. دستگاههای CNC دقتی در حدود ۰٫۵ میلیمتر را در طول تمام شیفتهای تولیدی حفظ میکنند. پس از برنامهریزی یک الگو، دستگاه آن را دقیقاً و بدون تغییر در هر سفارشی تکرار میکند. ظرفیت تولید بهطور چشمگیری افزایش مییابد — این سیستمها قادرند حدود ۱۲۰ متر پارچه را در هر ساعت پردازش کنند که تقریباً سه برابر روشهای دستی سریعتر است. سیستمهای مدرن CNC شامل ویژگیهایی مانند کالیبراسیون خودکار برای دستههای مخلوط پارچه، نظارت بلادرنگ بر کشش و تیغههای حساس به فشار هستند که نیروی اعمالی را بر اساس چگالی ماده تنظیم میکنند. نتیجهٔ نهایی: کاهش هزینههای نیروی کار تا ۴۰ درصد در بسیاری از نصبها .
نقاط ضعف: سرمایهگذاری اولیه قابل توجه است و برنامهریزی ماشینآلات نیازمند اپراتورهای ماهر است. این ماشینها از نظر انعطافپذیری در مقایسه با برش دستی برای کارهای سفارشی و منحصربهفرد کاملاً کمتر هستند — راهاندازی الگوی جدید زمانبر است. و هنگامی که مشکلی پیش میآید، تعمیرات پیچیدهتر و گرانتر از سیستمهای تیغهای سادهتر است. برش CNC بیشترین کارایی را در کارگاههایی دارد که تولید پیشبینیشده و تکرارپذیر دارند.
مقایسه کنار به کنار
انتخاب بین فناوریهای برش به این بستگی دارد که یک کارگاه واقعاً چه محصولی تولید میکند. در اینجا مقایسه گزینهها از نظر ابعاد کلیدی ارائه شده است:
| فاکتور | مبتنی بر تیغه | لیزر | اولتراسونیک | کنترلشده توسط CNC |
|---|---|---|---|---|
| هزینه اولیه | کم | بالا | متوسط | بالا |
| هزینه اجرایی | کم | متوسط-بالا | متوسط | کم-متوسط |
| سرعت برش (خطوط مستقیم) | بالا | متوسط | متوسط | بالا |
| کیفیت لبه (پُرِش) | فقير | عالی | عالی | بستگی به تیغه دارد |
| تنوع مواد تأکید کنید | بالا | متوسط | محدود (مواد مصنوعی) | بالا |
| پیچیدگی نگهداری | کم | بالا | متوسط | بالا |
| نیازمندی به نیروی کار | بالا | کم | کم | خیلی کم |
تعادل واقعی در عمل که اکثر راهنماییها از آن غافل میمانند
این مورد را مقایسههای تجهیزات به ندرت مطرح میکنند: فناوریای که در کاغذ کاملاً ایدهآل به نظر میرسد، ممکن است برای شرایط واقعی یک کارگاه خاص کاملاً نامناسب باشد.
تولیدکنندهای که هفتگی ۵۰۰۰ عدد پانل ضد نور یکسان تولید میکند، به برش با تیغه یا ماشینهای CNC نیاز دارد؛ در اینجا سرعت و هزینهٔ پایین هر برش اهمیت بیشتری دارد تا آببندی لبهها. در مقابل، یک کارگاه تخصصی که پردههای ابریشمی سفارشی برای هتلهای لوکس تولید میکند، به دقت لیزری نیاز دارد؛ زیرا کیفیت لبه و دقت الگو، هزینهٔ بالاتر هر برش را توجیه میکند. کارخانهای که عمدتاً پردههای نازک پلیستر تولید میکند، باید جدیترین توجه خود را به فناوری اولتراسونیک معطوف کند؛ زیرا قابلیت برش و آببندی همزمانِ این فناوری، مرحلهٔ جداگانهٔ تمامکاری را حذف میکند و در طول زمان، هزینهٔ تجهیزات را جبران مینماید.
خطایی که بیشترین هزینه را برای کارگاهها به همراه دارد چیست؟ خرید ماشینی که برای رقیب مناسب بوده است، بدون انجام محاسبات خودشان. حجم تولید، ترکیب پارچهها، الگوی سفارشها و سطح مهارت اپراتورها همه در انتخاب مناسبترین ماشین نقش دارند. ماشین «بهترین» جهانی وجود ندارد؛ بلکه تنها ماشین بهترین برای شرایط خاصی وجود دارد.
زمانی که اعداد با هم جمع نمیشوند
اتوماسیون همیشه پاسخ مناسب نیست. برای کارگاههایی که حجم سفارشات آنها بسیار متغیر است، تغییرات مکرر در طراحی دارند یا عمدتاً کارهای سفارشی انجام میدهند، انعطافپذیری برش دستی توسط اپراتوران ماهر اغلب از ثبات سیستمهای اتوماتیک برتر است. نقطه سودآوری بهطور گستردهای متفاوت است، اما یک قاعده تقریبی این است: کارگاههایی که کمتر از ۱۰۰ صفحه در روز برش میزنند، اغلب با توجیه سرمایهگذاری روی سیستمهای اتوماتیک مشکل دارند. در سطح ۲۰۰ صفحه یا بیشتر در روز، محاسبات اقتصادی شروع به جواب دادن میکنند. و در سطح ۵۰۰ صفحه یا بیشتر در روز، برش اتوماتیک تقریباً ضروری میشود تا در هزینهها رقابتپذیر باقی بمانند.
ریدونگ از سال ۲۰۰۷ تجهیزات برش پرده را به تولیدکنندگان در بیش از ۱۰۰ کشور تأمین کرده است تجربه آنها در محیطهای تولیدی متنوع — از کارگاههای کوچک سفارشی تا تسهیلات صنعتی با ظرفیت بالا — دیدگاهی عملی در مورد تطبیق فناوری برش با نیازهای واقعی تولید ارائه میدهد.
فهرست مطالب
- تصمیم ماشینی که تولید را شکل میدهد
- سیستمهای برش مبتنی بر تیغه: اسب کاری که همچنان به کار خود ادامه میدهد
- برش لیزری: دقت بالا با قیمت بالاتر
- برش اولتراسونیک: مزیت درزبندی
- سیستمهای کنترلشده توسط CNC: ثبات در مقیاس بالا
- مقایسه کنار به کنار
- تعادل واقعی در عمل که اکثر راهنماییها از آن غافل میمانند
- زمانی که اعداد با هم جمع نمیشوند


