
 EN
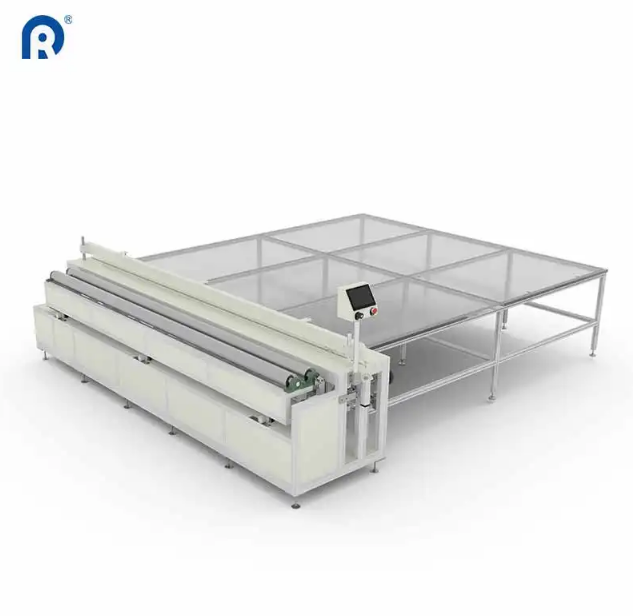
Decyzja dotycząca maszyny, która kształtuje proces produkcji
Wejście na halę produkcyjną kotar od razu opowiada historię, jeszcze zanim ktoś coś powie. Obszar cięcia — niezależnie od tego, czy panuje tam zorganizowany chaos, czy spokojna precyzja — ujawnia wszystko o sposobie funkcjonowania danej fabryki. Na niektórych halach słychać monotonne brzęczenie zautomatyzowanych systemów, a płyty materiału przemieszczają się z mechaniczną regularnością. Inne zakładają się na wykwalifikowane ręce operatorów prowadzących noże prostoliniowe po materiale — każdy cięty fragment jest dowodem ludzkiej precyzji i umiejętności.
Żadne z tych podejść nie jest z natury prawidłowe ani błędne. Wybór zależy od tego, co zakład produkuję, w jakim zakresie i dla kogo. Jednak zrozumienie rzeczywistych kompromisów – poza broszkami marketingowymi i prezentacjami sprzedażowymi – stanowi różnicę między inwestycją w sprzęt, która się opłaca, a taką, która staje się drogim problemem.
Światowy rynek maszyn do cięcia materiałów przemysłowych ma osiągnąć do 2033 r. wartość około 8,29 miliarda dolarów amerykańskich, rosnąc w skali roku o około 7,8% w ujęciu złożonym. Ten wzrost odzwierciedla podstawową zmianę: coraz więcej producentów rezygnuje z ręcznego cięcia, ale nie wszyscy dokonują tej przebudowy w sposób rozważny.
Cięcie nożem: niezawodna praca na co dzień
Maszyny do cięcia prostym nożem istnieją od dziesięcioleci – i to z dobrego powodu. Są proste w obsłudze, trwałe i skutecznie radzą sobie z szerokim zakresem materiałów.
Przewagi: Systemy nożowe radzą sobie z grubymi materiałami – np. zasłonami przeciwsłonecznymi, wielowarstwowymi materiałami kompozytowymi oraz tekstylami o wadze stosowanej w tapicerce – bez najmniejszego wysiłku . Koszty eksploatacji pozostają niskie, ponieważ zamienne ostrza są tanie i łatwo dostępne. Naprawy są proste; każdy wykwalifikowany pracownik serwisowy jest w stanie utrzymać działanie maszyny z ostrzami. Dla zakładów przetwarzających głównie standardowe materiały w dużych ilościach te maszyny zapewniają niezawodną wydajność przy przewidywalnym koszcie cięcia.
Wady: Ostrza tępią się z czasem, a tępe ostrza powodują nieregularne brzegi, niejednorodne cięcia oraz większą ilość odpadów materiału. Nie zapewniają one uszczelnienia krawędzi, dlatego materiały podatne na podszywanie wymagają osobnego etapu wykańczania. Prędkość cięcia jest ograniczona w porównaniu do opcji laserowych lub ultradźwiękowych. Choć same maszyny są stosunkowo tanie, koszt pracy przypadający na jedno cięcie pozostaje wyższy, ponieważ operatorzy muszą kontrolować podawanie materiału, jego pozycjonowanie oraz przeprowadzać kontrole jakości w trakcie całego procesu.
Cięcie laserem: precyzja za premię
Cięcie laserem weszło do przemysłu tekstylnego jako narzędzie specjalistyczne i stopniowo przeniosło się do masowej produkcji. Technologia ta cieszy się zainteresowaniem producentów wysokiej klasy kotar, dla których najważniejsze są jakość krawędzi oraz precyzja wzorów.
Przewagi: Maszyny do cięcia laserowego zapewniają wyjątkową precyzję — dopuszczalne odchylenia wynoszą około 0,1 mm . Ciepło generowane przez laser jednoczesnie topi i zabezpiecza krawędzie materiału, eliminując jego rozdwajanie się oraz konieczność wykonywania dodatkowych operacji po cięciu . Ten efekt zabezpieczania krawędzi może zmniejszyć odpad materiału o około 12% podczas przetwarzania delikatnych tkanin, takich jak koronka . W przypadku skomplikowanych wzorów, falujących krawędzi lub dekoracyjnych perforacji cięcie laserowe otwiera możliwości, których nie potrafią zagwarantować noże mechaniczne .
Wady: Początkowe inwestycje są znaczne. Systemy laserowe kosztują znacznie więcej niż alternatywne rozwiązania wykorzystujące ostrza i wymagają częstszej konserwacji — elementy optyczne ulegają degradacji, systemy chłodzenia potrzebują szczególnej uwagi, a zużycie energii jest wyższe. Nie wszystkie tkaniny dobrze nadają się do cięcia laserem; materiały zawierające PCV lub pewne tworzywa sztuczne mogą podczas cięcia emitować szkodliwe opary. Ponadto cięcie laserem jest wolniejsze niż cięcie ostrzami przy prostoliniowych operacjach o dużej objętości. Laser wyróżnia się przy złożonych kształtach, a nie przy samej wydajności.
Cięcie ultradźwiękowe: zaleta uszczelniania
Cięcie ultradźwiękowe wykorzystuje drgania wysokiej częstotliwości do przecinania tkaniny, jednoczesnie spawając krawędzie przekroju . Ta podwójna akcja czyni je szczególnie atrakcyjnym rozwiązaniem dla materiałów syntetycznych, które mają tendencję do podszywania się lub rozplątywania.
Przewagi: Funkcja cięcia i zgrzewania eliminuje całą operację produkcyjną dla wielu mieszanek syntetycznych. Brak osobnej operacji wykańczania krawędzi oznacza szybszy przepływ materiału i niższe koszty pracy. Technologia ta szczególnie dobrze radzi sobie z mieszankami poliestru o dużej zawartości jedwabiu, tworząc czyste, wykończone krawędzie bezpośrednio po maszynie systemy ultradźwiękowe działają również w sposób czysty — bez dymu, bez oparów i bez pyłu nożowego.
Wady: Cięcie ultradźwiękowe nie sprawdza się tak dobrze w przypadku włókien naturalnych, takich jak bawełna lub len. Efekt zgrzewania, który doskonale działa na materiałach syntetycznych, może powodować sztywne i estetycznie nieatrakcyjne krawędzie na materiałach naturalnych. Maszyny są także mniej skuteczne przy cięciu grubychnych, wielowarstwowych zestawów materiałów. Dla zakładów, które głównie pracują z tkaninami naturalnymi, technologia ultradźwiękowa oferuje ograniczoną wartość w stosunku do jej kosztu.
Systemy sterowane CNC: spójność w skali przemysłowej
Maszyny do cięcia sterowane CNC reprezentują połączenie mechanicznego cięcia z cyfrową precyzją. Systemy te wykorzystują numeryczne sterowanie komputerowe do wykonywania zaprogramowanych wzorów cięcia przy minimalnym udziale operatora.
Przewagi: Spójność to główna cecha. Maszyny CNC utrzymują dokładność na poziomie około 0,5 mm przez cały czas trwania zmian produkcyjnych. po zaprogramowaniu wzoru maszyna odtwarza go dokładnie, zamówienie po zamówieniu. Wydajność ulega znacznemu poprawieniu – systemy te mogą przetwarzać około 120 metrów materiału na godzinę, czyli prawie trzy razy szybciej niż metody ręczne. współczesne systemy CNC wyposażone są w automatyczną kalibrację dla partii różnych materiałów, monitorowanie napięcia w czasie rzeczywistym oraz ostrza czułe na ciśnienie, które dostosowują siłę cięcia w zależności od gęstości materiału. wynik: redukcja kosztów pracy do 40% w wielu instalacjach. .
Wady: Początkowe inwestycje są znaczne, a programowanie wymaga wykwalifikowanych operatorów. Maszyny są mniej elastyczne niż ręczne cięcie w przypadku prawdziwie jednorazowych, niestandardowych zleceń – przygotowanie nowego wzoru wymaga czasu. Ponadto w przypadku awarii naprawa jest bardziej skomplikowana i droższa niż w prostszych systemach tnących nożem. Cięcie CNC najlepiej sprawdza się w zakładach produkujących przewidywalne, powtarzalne serie.
Porównanie obok siebie
Wybór technologii cięcia zależy od tego, co zakład rzeczywiście produkuje. Poniżej przedstawiono porównanie dostępnych opcji pod względem kluczowych kryteriów:
| Czynnik | Oparte na nożu | Laserowe | Ultradźwiękowe | Sterowane CNC |
|---|---|---|---|---|
| Koszt początkowy | Niski | Wysoki | Średni | Wysoki |
| Koszt eksploatacji | Niski | Średni-Wysoki | Średni | Niski-średni |
| Prędkość cięcia (linie proste) | Wysoki | Średni | Średni | Wysoki |
| Jakość krawędzi (włóknienie) | Biedny | Doskonały | Doskonały | Zależy od noża |
| Różnorodność materiałów | Wysoki | Średni | Ograniczona (materiały syntetyczne) | Wysoki |
| Złożoność konserwacji | Niski | Wysoki | Średni | Wysoki |
| Wymóg Pracowniczy | Wysoki | Niski | Niski | Bardzo niska |
Rzeczywista kompromisowa sytuacja, której większość poradników nie uwzględnia
W porównaniach sprzętu rzadko porusza się następujący aspekt: technologia, która idealnie wygląda na papierze, może być zupełnie nieodpowiednia dla konkretnych warunków działania danego zakładu.
Producent, który wytwarza 5000 identycznych paneli przyciemniających tygodniowo, potrzebuje cięcia nożem lub za pomocą maszyny CNC — szybkość i niski koszt cięcia na jednostkę są ważniejsze niż uszczelnianie krawędzi. Mała pracownia produkująca na zamówienie jedwabne kotary dla luksusowych hoteli wymaga precyzji laserowej — jakość krawędzi i dokładność wzoru uzasadniają wyższy koszt cięcia na jednostkę. Fabryka, która głównie przetwarza prześwitujące materiały poliestrowe, powinna poważnie rozważyć zastosowanie technologii ultradźwiękowej — możliwość jednoczesnego cięcia i uszczelniania eliminuje osobny etap wykończenia i pozwala zwrócić koszty zakupu urządzenia w ciągu czasu.
Błąd, który najwięcej kosztuje pracownie? Zakup maszyny, która sprawdziła się u konkurencji, bez przeprowadzenia własnych obliczeń. Na odpowiedni wybór wpływają: objętość produkcji, skład tkanin, charakter zamówień oraz umiejętności operatorów. Nie ma uniwersalnej „najlepszej” maszyny — istnieje jedynie najlepsza maszyna dla konkretnych warunków.
Gdy liczby się nie zgadzają
Automatyzacja nie zawsze jest rozwiązaniem. W przypadku zakładów o bardzo zmiennej liczbie zamówień, częstych zmianach projektów lub głównie niestandardowej produkcji elastyczność wykonywania cięć przez wykwalifikowanych pracowników często przewyższa spójność automatyzacji. Punkt zwrotny różni się znacznie w zależności od przypadku, ale przybliżona zasada mówi, że zakłady tnące mniej niż 100 paneli dziennie często mają trudności z uzasadnieniem inwestycji w systemy automatyczne. Przy 200 i więcej panelach dziennie obliczenia zaczynają się opłacać. Powyżej 500 paneli dziennie cięcie automatyczne staje się praktycznie obowiązkowe, aby pozostać konkurencyjnym pod względem kosztów.
Ridong dostarcza sprzętu do cięcia kotar od 2007 roku do producentów w ponad 100 krajach ich doświadczenie zdobyte w różnorodnych środowiskach produkcyjnych – od małych warsztatów wykonujących zamówienia niestandardowe po duże zakłady przemysłowe o wysokiej wydajności – zapewnia praktyczną perspektywę dopasowania technologii cięcia do rzeczywistych potrzeb produkcyjnych.
Spis treści
- Decyzja dotycząca maszyny, która kształtuje proces produkcji
- Cięcie nożem: niezawodna praca na co dzień
- Cięcie laserem: precyzja za premię
- Cięcie ultradźwiękowe: zaleta uszczelniania
- Systemy sterowane CNC: spójność w skali przemysłowej
- Porównanie obok siebie
- Rzeczywista kompromisowa sytuacja, której większość poradników nie uwzględnia
- Gdy liczby się nie zgadzają


