
 EN
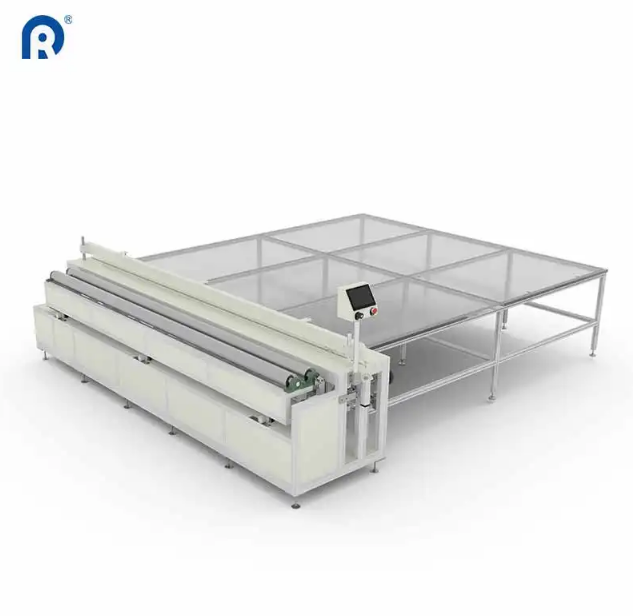
Den maskinella beslutet som formar produktionen
Att gå in på en gardinstillverkningsanläggning berättar en historia innan någon ens säger ett ord. Skärzonen – oavsett om den är organiserad kaos eller lugn precision – avslöjar allt om hur den verksamheten drivs. På vissa anläggningar surrar det av automatiserade system, paneler rör sig fram med mekanisk konsekvens. Andra använder skickliga händer som styr raka knivar över tyget, varje snitt är ett bevis på mänsklig hantverkskonst.
Ingen av metoderna är i sig rätt eller fel. Valet beror på vad en verkstad tillverkar, i vilken volym och för vem. Men att förstå de verkliga avvägningarna – bortom marknadsföringsbroschyrer och försäljningspresentationer – gör skillnad mellan en utrustningsinvestering som ger avkastning och en som blir en dyr huvudvärk.
Den globala marknaden för industriella tygskärningsmaskiner förväntas uppgå till cirka 8,29 miljarder USD år 2033, med en genomsnittlig årlig tillväxt på cirka 7,8 %. Denna tillväxt speglar en grundläggande förändring: fler tillverkare överger manuell skärning, men inte alla gör övergången på ett klokt sätt.
Bladbaserad skärning: Den driftsäkra arbetshästen
Rakknivsbaserade skärningsmaskiner har funnits i decennier, och med god anledning. De är enkla, slitstarka och klarar uppgiften på ett brett spektrum av material.
Fördelarna: Bladsystem hanterar tunga tyger – exempelvis mörkningstyg, flerskiktiga komposittyger och möbeltyger – utan att svettas. driftkostnaderna förblir låga eftersom ersättningsblad är billiga och lättillgängliga. Reparationer är enkla; vilken kompetent underhållsperson som helst kan hålla en bladbaserad maskin i drift. För verkstäder som främst arbetar med standardmaterial i hög volym levererar dessa maskiner pålitlig produktion till en förutsägbar kostnad per skärning.
Nackdelarna: Bladen blir släta med tiden, och släta blad innebär ojämna kanter, inkonsekventa snitt och mer tygväst. De förseglar inte kanterna, så material som fransar kräver separata avslutningssteg. Hastigheten är begränsad jämfört med laser- eller ultraljudsalternativ. Och även om maskinerna själva är prisvärda är arbetskraftskostnaden per snitt fortfarande högre eftersom operatörer måste hantera tygmatning, positionering och kvalitetskontroller under hela processen.
Laserklippning: Precision till en premiumpris
Laserklippning introducerades i textilindustrin som ett specialverktyg och har successivt gått in i massproduktionen. Tekniken är attraktiv för tillverkare som producerar högklassiga gardiner där kantkvalitet och mönsterprecision är avgörande.
Fördelarna: Laserklippare ger exceptionell precision – med toleranser på cirka 0,1 mm . Värmen från lasern smälter och förseglar tygkanterna samtidigt, vilket eliminerar fransning och behovet av efterbehandling efter klippning . Denna kantförseglingseffekt kan minska materialspillningen med cirka 12 % vid bearbetning av känsliga tyger som spets. . För komplicerade mönster, vågformade kanter eller dekorativa perforeringar öppnar laserskärning möjligheter som mekaniska knivar helt enkelt inte kan uppnå. .
Nackdelarna: Den initiala investeringen är omfattande. Lasersystem kostar betydligt mer än knivbaserade alternativ och kräver mer underhåll – optiska komponenter försämras, kylsystem kräver uppmärksamhet och elanvändningen är högre. Inte alla tyger är lämpliga för laserskärning; material som innehåller PVC eller vissa syntetiska fibrer kan släppa ut skadliga gaser vid skärning. Och laserskärning är långsammare än knivsystem för räta linjer och högvolymsarbete. Den utmärker sig genom komplexitet, inte genom ren kapacitet.
Ultraljudsskärning: Fördelen med kantförsegling
Ultraljudsskärning använder högfrekventa vibrationer för att skära igenom tyg samtidigt som snittkanterna svetsas ihop. . Denna dubbla funktion gör den särskilt attraktiv för syntetiska material som tenderar att fransas eller lossna.
Fördelarna: Funktionen att skära och sealera eliminerar ett helt produktionssteg för många syntetiska blandningar. Ingen separat kantbehandlingsoperation innebär snabbare genomflöde och lägre arbetslönekostnader. Tekniken hanterar utmärkt tunna polyesterblandningar och ger ren, färdigbehandlade kanter direkt från maskinen. . Ultraljudssystem fungerar också rent – ingen rök, inga ångor och inget knivstoft.
Nackdelarna: Ultraljudsskärning fungerar inte lika bra på naturliga fibrer som bomull eller lin. Effekten av att sealera, som fungerar utmärkt på syntetiska material, kan skapa styva, fula kanter på naturliga material. Maskinerna är också mindre effektiva vid tjocka, flerskiktade lager. För verkstäder som främst arbetar med naturliga tyger erbjuder ultraljudsteknik begränsad nytta i förhållande till dess kostnad.
CNC-styrda system: Konsekvens i stor skala
CNC-styrda skärmaskiner representerar sammansmältningen av mekanisk skärning med digital precision. Dessa system använder datorstyrd numerisk styrning (CNC) för att utföra programmerade skärmönster med minimal inblandning av operatören.
Fördelarna: Konsekvens är huvudfunktionen. CNC-skärare upprätthåller en noggrannhet på cirka 0,5 mm under hela produktionsskiftet . När ett mönster har programmerats återger maskinen det exakt, order efter order. Genomflödet förbättras kraftigt – dessa system kan bearbeta cirka 120 meter tyg per timme, vilket är ungefär tre gånger snabbare än manuella metoder . Moderna CNC-system inkluderar automatisk kalibrering för blandade tygbatchar, övervakning av spänning i realtid och tryrkänsliga blad som justerar kraften beroende på materialdensiteten . Resultatet: arbetskostnadsminskningar på upp till 40 % vid många installationer .
Nackdelarna: Den ursprungliga investeringen är betydande, och programmering kräver skickliga operatörer. Maskinerna är mindre flexibla än manuell skärning för verkligt unika, specialanpassade arbeten – att ställa in ett nytt mönster tar tid. Och när något går fel är reparationer mer komplexa och dyrare än på enklare knivsystem. CNC-skärning fungerar bäst för verkstäder med förutsägbara och upprepad produktion.
En jämförelse sida vid sida
Valet mellan olika skärtekniker beror på vad en verkstad faktiskt tillverkar. Här är hur alternativen står sig i förhållande till varandra utifrån viktiga dimensioner:
| Fabrik | Bladbaserad | Laser | Ultraljud | CNC-styrd |
|---|---|---|---|---|
| Kapitalintensiv kostnad | Låg | Hög | Medium | Hög |
| Driftkostnad | Låg | Måttlig-Hög | Medium | Låg-Medel |
| Skärhastighet (raka linjer) | Hög | Medium | Medium | Hög |
| Kvalitet på kanten (fransning) | -Fattiga. | Excellent | Excellent | Beror på bladet |
| Mångsidighet av material | Hög | Medium | Begränsad (syntetiska material) | Hög |
| Underhållskomplexitet | Låg | Hög | Medium | Hög |
| Arbetskrävande | Hög | Låg | Låg | Mycket låg |
Den verkliga avvägningen som de flesta guider inte tar upp
Detta är vad utrustningsjämförelser sällan behandlar: tekniken som ser perfekt ut på papperet kan vara helt fel för en specifik verkstads verklighet.
En tillverkare som producerar 5 000 identiska blackout-paneler per vecka behöver knivbaserad eller CNC-begränsning – hastighet och låg kostnad per snitt är viktigare än kantförsegling. En liten verkstad som tillverkar anpassade siden gardiner för högre segmentets hotell behöver laserskärning – kvaliteten på kanterna och mönsterprecisionen motiverar den högre kostnaden per snitt. En fabrik som främst arbetar med polyestergardiner bör allvarligt överväga ultraljud – funktionen att både skära och försega i ett steg eliminerar ett separat avslutningssteg och gör att utrustningen betalar sig över tid.
Felet som kostar verkstäder mest pengar? Att köpa den maskin som fungerade för en konkurrent utan att räkna på sina egna siffror. Produktionsvolym, tygmix, ordermönster och operatörernas kompetensnivå påverkar alla valet av rätt maskin. Det finns ingen universell "bästa" maskin – endast den bästa maskinen för en specifik uppsättning omständigheter.
När siffrorna inte stämmer
Automatisering är inte alltid svaret. För verkstäder med mycket varierande ordermängder, frekventa designändringar eller främst kundspecifika arbeten är flexibiliteten hos skicklig manuell skärning ofta bättre än konsekvensen hos automatisering. Break-even-punkten varierar kraftigt, men en grov tumregel är att verkstäder som skär färre än 100 paneler per dag ofta har svårt att motivera investeringen i automatiserade system. Vid 200+ paneler dagligen börjar beräkningarna bli lönsamma. Vid 500+ paneler dagligen blir automatiserad skärning nästan obligatorisk för att kunna hålla konkurrenskraften på kostnadsområdet.
Ridong har levererat gardinbeskärningsutrustning till tillverkare i mer än 100 länder sedan 2007 deras erfarenhet från olika produktionsmiljöer – från små kundspecifika verkstäder till högvolymsindustriella anläggningar – ger en praktisk inblick i hur skärteknik kan anpassas till verkliga produktionsbehov.
Innehållsförteckning
- Den maskinella beslutet som formar produktionen
- Bladbaserad skärning: Den driftsäkra arbetshästen
- Laserklippning: Precision till en premiumpris
- Ultraljudsskärning: Fördelen med kantförsegling
- CNC-styrda system: Konsekvens i stor skala
- En jämförelse sida vid sida
- Den verkliga avvägningen som de flesta guider inte tar upp
- När siffrorna inte stämmer


