
 EN
سقف مقیاسپذیری که هیچکس دربارهاش صحبت نمیکند
مقیاسبندی یک عملیات تولید پرده به نظر ساده میرسد— ماشینهای بیشتری بخرید، نیروی کار بیشتری استخدام کنید و محصولات بیشتری از دروازه کارخانه خارج کنید. اما در عمل، ایستگاه برش اغلب به گلوگاهی تبدیل میشود که رشد را پیش از آنکه واقعاً آغاز شود، خفه میکند. یک کارگاه متوسط ممکن است با دو میز برش دستی و چهار اپراتور، روزانه ۲۰۰ پنل را پردازش کند. اما اگر این حجم را به ۴۰۰ پنل در روز افزایش دهید، ناگهان سطح برش به فضایی آشفته تبدیل میشود— انباشتهای نامنظم، اندازهگیریهای ناسازگان، هدررفت پارچهها و نرخ کارهای اصلاحی فراتر از سطح قابل قبول افزایش مییابد.
بازار جهانی پوششهای پنجره در سال ۲۰۲۴ حدود ۱۴/۴ میلیارد دلار ارزشگذاری شده و پیشبینی میشود تا سال ۲۰۳۳ به ۲۲/۷ میلیارد دلار برسد و سالانه حدود ۵/۲ درصد رشد داشته باشد. این رشد بهطور یکنواخت در زنجیره تأمین توزیع نمیشود. کارگاههایی که نتوانند عملیات برش خود را بهصورت کارآمد مقیاسبندی کنند، فرصتهای رشد را از دست داده و به رقیبانی که معادله تولید را حل کردهاند، واگذار میکنند.
مقیاسپذیری در واقع در ایستگاه برش یعنی چه
مقیاسپذیری در برش پردههای صنعتی تنها به معنای پردازش مقدار بیشتری از پارچه در هر ساعت نیست. این توضیح سادهشدهای است که فروشندگان تجهیزات علاقهمند به ارائه آن هستند. مقیاسپذیری واقعی یعنی توانایی مدیریت انواع بدون از دست دادن سرعت، جذب افزایشهای ناگهانی حجم کار بدون دو برابر شدن نیروی کار و حفظ یکپارچگی کیفیت چه سفارش برای پنجاه پنل یکسان و چه برای پانصد پنل با ابعاد سفارشی باشد.
یک سیستم برش بهدرستی طراحیشده در سه بعد مقیاسپذیر است: حجم عبور (توسعه ظرفیت تولید)، تنوع مواد و پیچیدگی سفارشات. بعد اول واضح است — تعداد بیشتری پنل در هر شفت کاری. بعد دوم زمانی اهمیت پیدا میکند که یک کارگاه انواع مختلف پارچه را از پارچههای سبک و نیمهشفاف تا پارچههای سنگین ضد نور پردازش میکند که هر کدام نیازمند پارامترهای برش متفاوتی است. بعد سوم زمانی فعال میشود که سفارشات از تولید انبوه پنلهای یکسان به کارهای سفارشی با تنوع بالا و حجم پایین تغییر میکنند؛ که این روند بهتدریج جهت بازار است.
هزینههای پنهان برش دستی در مقیاس بزرگ
برش دستی جایگاه خود را در صنعت دارد، این مسئله بیشک صحت دارد. برای کارهای سفارشی با حجم کم یا ساخت نمونههای اولیه، یک برشکار ماهر با چاقوی صاف و یک میز مناسب میتواند نتایج عالیای ارائه دهد. اما با افزایش مقیاس، کل محاسبات بهطور کامل تغییر میکند.
به آنچه رخ میدهد وقتی یک کارگاه ظرفیت برش خود را از دو ایستگاه به شش ایستگاه افزایش میدهد—بدون تغییر در فرآیند اصلی—تفکر کنید. هزینههای نیروی کار نهتنها بهصورت خطی افزایش مییابند، بلکه بهصورت ترکیبی (تجمعی) رشد میکنند. آموزش برشکاران جدید زمانبر است و کیفیت کار بین افراد با تجربه و تازهکاران تفاوت قابلتوجهی دارد. همچنین ضایعات مواد ناشی از خطاهای اندازهگیری در تمام ایستگاهها تشدید میشود. مطالعهای از انجمن بینالمللی ماشینآلات نساجی نشان داده است که سیستمهای برش خودکار میتوانند دقت تکرار الگوی ۹۸ درصدی را در چندین چرخه تولیدی بهدست آورند، در حالی که روشهای دستی ثبات کمتری در این زمینه دارند. .
واقعیتی که اغلب نادیده گرفته میشود این است: برش دستی بهصورت خطی مقیاسپذیر نیست. با دو برابر شدن خروجی، نرخ خطای آن ثابت نمیماند—بلکه افزایش مییابد. تعداد برشهای بیشتر به معنای فرصتهای بیشتر برای اشتباه، اتلاف پارچه بیشتر به دلیل اندازهگیری نادرست و نیاز به انجام مجدد کار بیشتر (که سود حاصل از فروش را که از قبل کم بوده، کاهش میدهد) است.
موردی از عملیات میدانی: بازسازی نیروگاه شیمیایی جنوبی
در طول یک پروژه بازسازی در یک نیروگاه شیمیایی در جنوب چین، کارگاه تعمیر و نگهداری پردههای داخلی این تأسیسات با چالشی غیرمعمول روبرو شد. این نیروگاه در چندین ساختمان فعالیت میکرد که ابعاد پنجرههای آن استاندارد نبود—هیچیک از پنجرهها در بین بالهای مختلف یکسان نبودند. آنها پردههای جایگزین را به صورت دستههایی شامل سی تا چهل پانل تولید میکردند که هر کدام ابعاد ارتفاع و عرض منحصربهفردی داشتند.
تنظیم existing استفادهشده از یک میز برش دستی با چاقوی صاف بود. یک اپراتور میتوانست در هر شیفت حدود پانزده تخته را ببرد و نرخ خطای آن حدود ۸ درصد بود—یعنی تقریباً یکی از هر دوازده تخته نیازمند برش مجدد بود. این موضوع تا زمانی که در سراسر ۲۰۰ پنجرهی کارخانه که بهصورت دورهای نیازمند جایگزینی بودند، محاسبه نمیشد، فاجعهآمیز به نظر نمیرسید.
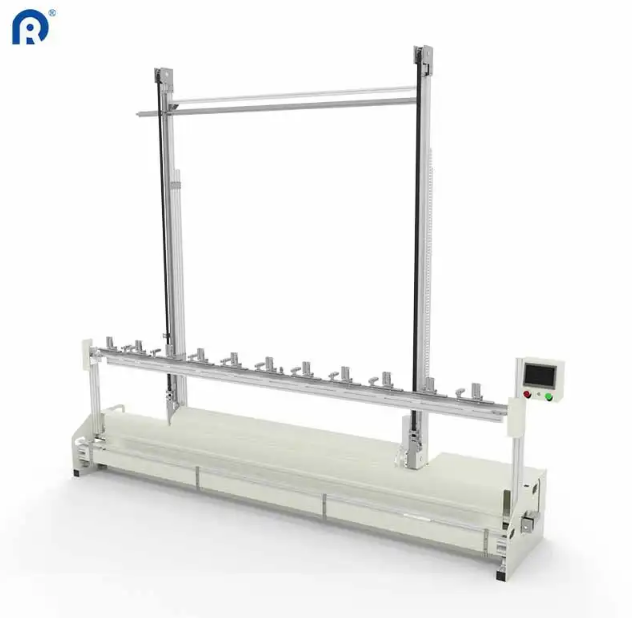
تیم ما یک دستگاه برش عمودی خودکار با تنظیمات قابلبرنامهریزی ارتفاع جایگزین کرد. اپراتور فقط ابعاد هر دسته را وارد میکرد و دستگاه بقیهی کار را انجام میداد. تولید به چهل و پنج تخته در هر شیفت افزایش یافت در حالی که تعداد نیروی انسانی ثابت باقی ماند و نرخ خطای آن به زیر ۱ درصد کاهش یافت. کارخانه زمان انتظار برای تعویض پردهها را از شش هفته به ده روز کاهش داد بدون اینکه حتی یک نفر به تیم نگهداری اضافه کند. .
گزینههای فناوری که رشد واقعی را ممکن میسازند
هر فناوری برشی بهصورت یکسان برای مقیاسپذیری مناسب نیست. انتخاب اهمیت بیشتری دارد تا آنچه اغلب صاحبان کارگاهها متوجه آن هستند.
سیستمهای مبتنی بر تیغه همچنان بهعنوان ماشینهای اصلی برای تولید انبوه باقی میمانند. این ماشینها مواد ضخیم مانند پردههای ضد نور را بهطور کارآمد پردازش میکنند و هزینههای عملیاتی را در طول دورههای تولید طولانی کاهش میدهند. معایب این روش این است که تیغهها با گذشت زمان کند میشوند و نیاز به تعویض دارند، و همچنین لبههای پارچه را درزبندی نمیکنند؛ بنابراین برای موادی که لبههایشان پراکنده میشوند، مراحل جداگانهای برای پایاندهی لازم است.
بریدن با لیزر سیستمهای لیزری، بهویژه سیستمهای CO2، در برش پارچههای ظریف مانند ابریشم یا توری بسیار عالی عمل میکنند. تحقیقات انجامشده در مجله تحقیقات نساجی (۲۰۲۳) نشان میدهد که برش لیزری میتواند احتمال پراکندگی لبهها را نسبت به تیغههای معمولی حدود ۸۵ درصد کاهش دهد. دقت این روش تا حدود ۰٫۱ میلیمتر میرسد که برای تطبیق الگوها در محصولات باکیفیت بالا اهمیت فراوانی دارد. اما سیستمهای لیزری هزینه اولیه بالاتری دارند و نیاز به نگهداری بیشتری دارند.
برش فراصوت با ارتعاش در فرکانسهای بالا، مواد سنتتیک را همزمان برش میزند و لبههای آنها را درزبندی میکند. این امر نیاز به پایاندهی پس از برش را برای بسیاری از ترکیبات سنتتیک حذف میکند، اما این فناوری در پردازش الیاف طبیعی یا لایههای ضخیم متعدد عملکرد مناسبی ندارد.
سیستمهای کنترلشده با CNC تکرارپذیری مورد نیاز برای مقیاسپذیری را فراهم میکند. دستگاههای اتوماتیک برش پرده با قابلیت کنترل عددی (CNC) در شیفتهای تولیدی هشتساعته، دقتی در حدود ۰٫۵ میلیمتر حفظ میکنند و قادرند حدود ۱۲۰ متر پارچه را در ساعت پردازش کنند—یعنی تقریباً سه برابر سریعتر از روشهای دستی. .
اقتصاد مقیاسپذیری
استدلال سرمایهگذاری برای تجهیزات برش مقیاسپذیر، به چند عدد کلیدی بستگی دارد که تولیدکنندگان باید پیش از امضای هر سفارش خریدی آنها را محاسبه کنند.
| عوامل هزینه | برش دستی (برای هر ۱۰۰۰ تخته) | برش اتوماتیک با ماشینآلات کنترل عددی (CNC) (برای هر ۱۰۰۰ تخته) |
|---|---|---|
| نیروی کار مستقیم | ۴۰ تا ۵۰ ساعت کارگر | ۸ تا ۱۲ ساعت کارگر |
| ضایعات پارچه | ۸ تا ۱۲ درصد مواد | ۳ تا ۵ درصد مواد |
| نرخ دوبارهکاری | ۶ تا ۱۰ درصد پنلها | ۱ تا ۲ درصد پنلها |
| بار آموزشی | زیاد (مستمر) | کم (تکباره) |
یک فرآیند دستی برش با بهینهسازی ضعیف میتواند ۱۵ تا ۲۰ درصد از پارچه را در هر لایه هدر دهد، در حالی که یک سیستم خودکار CNC با برنامهریزی علامتگذاری بهینه بهطور معمول نرخ هدررفتی کمتر از ۱۰ درصد را بهدست میآورد. این تفاوت وحشتناک — صرفًا ۵ تا ۱۰ درصد صرفهجویی در مواد — اغلب هزینه سرمایهگذاری بر روی تجهیزات را در طی دو تا سه سال برای کارگاههایی که در مقیاس متوسطی فعالیت میکنند، جبران میکند.
انتقال بدون اختلال در تولید
تغییر از برش دستی به برش خودکار عملیاتی نیست که با یک بار روشن کردن کلید انجام شود. این انتقال نیازمند برنامهریزی است و هوشمندانهترین کارگاهها آن را بهصورت تدریجی و نه یکباره و در یک شب انجام میدهند.
با SKUهایی که بیشترین حجم و تکرار را دارند شروع کنید. این SKUها سادهترین موارد برای برنامهریزی هستند و سریعترین بازگشت سرمایه (ROI) را فراهم میکنند. اجازه دهید ایستگاههای دستی سفارشات غیرمعمول و سفارشی را انجام دهند، در حالی که سیستم خودکار بر روی کارهای اصلی و پرتکرار سابقهای ایجاد میکند. پس از آنکه اپراتورها احساس راحتی کردند و قابلیت اطمینان دستگاه اثبات شد، بخش بیشتری از ترکیب تولید را به سیستم خودکار منتقل کنید.
بخش دیگری که اغلب نادیده گرفته میشود: دادهها. سیستمهای خودکار دادههای تولیدی تولید میکنند که ایستگاههای دستی هرگز قادر به تولید آنها نیستند—مانند زمانهای برش، مصرف مواد اولیه و گزارشهای خطای رخداده. این دادهها پایهای برای بهبود مستمر محسوب میشوند. کارگاههایی که دستگاه برش را صرفاً بهعنوان یک ابزار، بلکه بهعنوان یک منبع داده در نظر میگیرند، معمولاً افزایش مقیاسپذیری را تجربه میکنند که بسیار فراتر از افزایش اولیه ظرفیت تولید است.
ریدونگ از سال ۲۰۰۷ در حال تولید تجهیزات برش پرده است و نصبهای آن در بیش از ۱۰۰ کشور انجام شده است. تجربهی آنها در محیطهای متنوع کارخانهای — از کارگاههای کوچک تا تسهیلات تولید بزرگمقیاس — دیدگاهی عملی از آنچه در مقیاسبندی عملیات برش پرده مؤثر است، ارائه میدهد.




