
 EN
De werkelijke kosten van handmatig snijden waar niemand over spreekt
Loop een willekeurige middelgrote gordijnwinkel binnen die nog steeds op handmatig snijden vertrouwt, en het tafereel is bijna altijd hetzelfde. Een ervaren snijder hurkt over een lange tafel, drukt met zijn hand op een rechte rand terwijl hij een rotatieblad langs de stof voert. Eén glijder, en die €200 dure rol blackoutstof is afval. Twee minuten meten, nog een minuut dubbelchecken, en misschien—als alles goed gaat—een scherpe snede. Vermenigvuldig dat nu met 200 panelen per dag.
De verborgen kosten zijn niet alleen de arbeidsuren. Het is ook het materiaalverlies door onjuiste sneden, de herwerkopdrachten die de winstmarges aantasten en de knelpuntvorming wanneer het snijden niet kan bijhouden met het naaien. Een productiemanager van een fabriek voor rolluiken met gemiddeld volume volgde dit een maand lang: handmatig snijden nam 32% van de totale vloertijd in beslag en was verantwoordelijk voor bijna 9% van het stofafval. Dat is geen afrondingsfout—dat is geld dat via de afvalbakken de deur uitgaat.
Wat geautomatiseerd snijden daadwerkelijk op de werkvloer brengt
De overstap naar geautomatiseerde gordijnsnijders verandert de berekening volledig. Deze systemen—vooral de computerbestuurde varianten met ultrasone of sleepmesfunctionaliteit—verrichten het repetitieve precisiewerk waar menselijke operators moeite mee hebben en waarbij fouten vaak voorkomen .
Neem de nauwkeurigheidsspecificatie voor het snijden: ±0,1 mm . Voor context: dat is ongeveer de dikte van een mensenhaar. Handmatig snijden, zelfs met een ervaren operator en een rechte rand, is zelden nauwkeuriger dan ±2 mm over een lengte van 3 meter. Dat verschil van 1,9 mm lijkt misschien niet veel, maar bij het vervaardigen van gordijnen telt het op over meerdere panelen die perfect moeten overeenkomen wanneer ze naast elkaar worden opgehangen.
Het echte onderscheidende kenmerk is echter wat er aan de rand gebeurt. Ultrasoon snijden snijdt niet alleen — het verzegelt tegelijkertijd de stofrand. Bij synthetische en gemengde materialen die geneigd zijn te rafelen, wordt hierdoor een volledige secundaire bewerking overbodig. Geen randafwerking of hitteverzegeling meer in latere productiestappen. De snede is direct de afwerking.
De ervaring van een middengrote werkplaats: van bottleneck naar vloeiend proces
Een fabrikant van maatgemaakte jaloezieën in Zuid-China—die ongeveer 400 panelen per dag produceert—bereikte begin 2025 een plafond met handmatig snijden. Drie snijders die in gewisselde ploegen werkten, konden niet bijhouden met twee naaibanken. De achterstand nam toe, de levertijden werden langer en spoedbestellingen werden een voortdurend probleem.
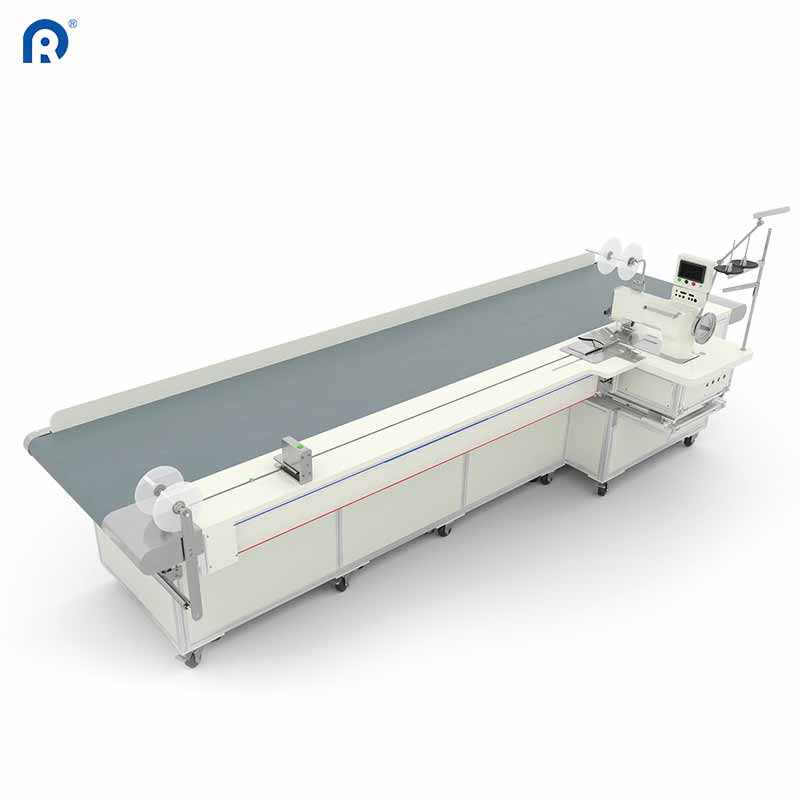
De werkplaats introduceerde een geautomatiseerde snijtafel met een werkbereik van 3,2 m × 6 m en een 360-graden roterende snijas . Het systeem wordt aangestuurd door een op een pc gebaseerde controller met stoffendatabases en nestoptimalisatie . Dit is wat er in de eerste 90 dagen veranderde:
-
Het snijpersoneel daalde van drie voltijdse operators naar één machineoperator
-
De doorvoersnelheid op de snijstation steeg van ongeveer 15 panelen per uur naar 42
-
Het stofgebruik verbeterde met ongeveer 11%—de nestsoftware vindt indelingen die het menselijk oog over het hoofd ziet
-
De achterstand werd binnen twee weken opgeruimd en de levertijden verkortten met 5 dagen
De operator die vroeger acht uur per dag besteedde aan het meten en snijden, brengt nu het grootste deel van die tijd door met het laden van stofrollen en het bewaken van het aanraakscherm. De machine doet de zware klus; de mens voert de kwaliteitscontrole uit.
De cijfers die er toe doen: snelheid, precisie en doorvoer
Hieronder vindt u een vergelijkende weergave van de werkelijke gegevens bij vergelijking van handmatig snijden met geautomatiseerde systemen in een productieomgeving. Deze cijfers zijn afkomstig van daadwerkelijke metingen op de werkvloer in meerdere bedrijven die zijn overgestapt op geautomatiseerde systemen:
| Metrisch | Handmatig snijden (ervaren operator) | Geautomatiseerde snijtafel | Verbetering |
|---|---|---|---|
| Snauwheid van het snijden (bij een lengte van meer dan 3 m) | ±2–3 mm | ±0,1mm | 20–30× nauwkeuriger |
| Gemiddeld aantal panelen per uur | 12–18 | 40–50 | 2,5–3,5× sneller |
| Stofafvalpercentage | 8–12% | 3–5% | 50–60% vermindering |
| Herwerkingswerk door snijfouten | 5–8% van de productie | <1% | meer dan 80% vermindering |
| Aantal operators per ploeg | 2–3 | 1 | 50–67% minder arbeidskracht |
De wereldwijde markt voor geautomatiseerde stofsnijsystemen had in 2024 een waarde van ongeveer 290 miljoen dollar en wordt verwacht in 2031 te groeien tot 373 miljoen dollar, met een gemiddelde jaarlijkse groei (CAGR) van 3,7%. Deze gestadige groei weerspiegelt wat bedrijven in de praktijk al weten: de ROI-rekeningen kloppen, en de concurrentiedruk om te automatiseren neemt alleen maar toe.
Waar geautomatiseerde snijmachines tekortschieten (en waarom dat belangrijk is)
Geen enkele machine is een wondermiddel. Geautomatiseerde gordijnsnijmachines hebben reële beperkingen die elk bedrijf moet overwegen voordat het een aankoop doet.
Ten eerste vereist materiaalverwerking nog steeds aandacht. Stoffen met een hoge rekbaarheid of zeer los geweven structuren kunnen verschuiven tijdens het snijproces, zelfs bij gebruik van vacuüm-aansluitingssystemen. de machine compenseert beter dan een menselijke hand, maar het is geen toverkunst – operators moeten begrijpen welke stoffen speciale instellingen of langzamere voedingssnelheden vereisen.
Ten tweede is de initiële investering niet onaanzienlijk. Een volledig geautomatiseerde snijtafel met ultrasoon vermogen vertegenwoordigt een aanzienlijke kapitaaluitgave. Voor werkplaatsen die minder dan 100 panelen per dag verwerken, wordt de terugverdientijd langer, en kan een semi-automatische of kleiner-formaatmachine logischer zijn.
Ten derde is onderhoud van belang. De snijgereedschappen – of het nu ultrasone hoorns, sleepmessen of trillende messen zijn – hebben een beperkte levensduur. werkplaatsen moeten budgetteren voor vervangingsonderdelen en periodieke kalibratie. Hieraan voorbijgaan verandert een precisie-instrument in een dure bron van frustratie.
De overgang uitvoeren zonder de productie te verstoren
De slimste aanpak voor het invoeren van geautomatiseerd snijden is niet om de oude werkwijze in één keer te vervangen. Werkplaatsen die succesvol zijn met deze overgang volgen meestal een gefaseerd plan:
-
Voer het geautomatiseerde systeem twee tot drie weken lang parallel met handmatig snijden uit. Dit versterkt het vertrouwen van de operators en onthult eventuele knelpunten in de werkwijze voordat u volledig op het systeem gaat vertrouwen.
-
Begin met de sneden met het hoogste volume en de meeste herhaling—die waarbij consistentie het belangrijkst is. Rolgordijnpanelen zijn bijvoorbeeld ideale kandidaten.
-
Gebruik de gegevenslogfuncties van de machine om de werkelijke doorvoersnelheid en afval te registreren. Vergelijk deze cijfers met de historische prestaties bij handmatig snijden. De gegevens ondersteunen het argument voor uitbreiding.
-
Train ten minste twee operators op het systeem. Afhankelijkheid van één enkele persoon vormt een risico dat geen productiemanager zou moeten accepteren.
De leercurve is echt, maar beheersbaar. De meeste operators met basiservaring met CNC- of industrieel materiaal voelen zich binnen twee weken op hun gemak. De aanraakscherminterfaces op moderne systemen—met grafische menu’s en vooraf ingestelde stoffendatabases—verminderen de opleidingsbelasting aanzienlijk .
Waar u op moet letten bij een geautomatiseerde snijoplossing
Niet alle geautomatiseerde snijmachines zijn gelijk. Hieronder vindt u de onverhandelbare functies die betrouwbare productiemachines onderscheiden van dure speeltuigen:
-
Snijoppervlakte die overeenkomt met de maximale stofbreedte. Een breedte van 3,2 m is geschikt voor de meeste rolluik- en gordijnpanelen zonder herpositionering .
-
Compatibiliteit met meerdere gereedschappen. Ultrasoon, sleepmes en perforatieopties bieden flexibiliteit voor verschillende soorten stof .
-
Nestingsoftware. Dit is geen luxe—dit is waar de materiaalbesparingen vandaan komen .
-
Netwerk- en USB-connectiviteit. Offline werken is van belang wanneer het netwerk uitvalt .
-
Veiligheidsfuncties. Infrarood anti-collision en noodstops zijn geen optionele functies .
Winkels die deze functies prioriteren, melden consequent een soepelere integratie en een snellere ROI. Winkels die alleen op de laagste prijs mikken, moeten vaak binnen twee jaar machines vervangen.
Voor fabrikanten die deze systemen beoordelen, biedt Ridong een reeks geautomatiseerde snij- en naaiprocessen die zijn gebaseerd op echte productievereisten. Met meer dan twintig jaar ervaring in de productie van zonweringapparatuur en een wereldwijde aanwezigheid in meer dan 80 landen weerspiegelen de machines van het bedrijf de praktijkgeproefde verfijning die alleen kan ontstaan door herhaalde optimalisatie in uiteenlopende fabrieksomgevingen .
Inhoudsopgave
- De werkelijke kosten van handmatig snijden waar niemand over spreekt
- Wat geautomatiseerd snijden daadwerkelijk op de werkvloer brengt
- De ervaring van een middengrote werkplaats: van bottleneck naar vloeiend proces
- De cijfers die er toe doen: snelheid, precisie en doorvoer
- Waar geautomatiseerde snijmachines tekortschieten (en waarom dat belangrijk is)
- De overgang uitvoeren zonder de productie te verstoren
- Waar u op moet letten bij een geautomatiseerde snijoplossing


