
 EN
Ձեռքով կտրման իրական ծախսերը, որոնց մասին որևէ մեկը չի խոսում
Մուտք գործեք ցանկացած միջին չափսի վարագույրների խանութ, որտեղ դեռևս օգտագործվում է ձեռքով կտրումը, և տեսարանը գրեթե միշտ նույնն է: Կвалиֆիկացված կտրողը ծունկի է իջնում երկար սեղանի մոտ, սեղմում է ուղիղ եզրը և պտտվող սայլակով կտրում է մատյանը: Մեկ սխալի դեպքում 200 դոլարի արժողությամբ մութ մատյանի մեկ փաթեթը վերածվում է թափոնի: Երկու րոպե չափում, մեկ այլ րոպե՝ կրկնակի ստուգման համար, և հնարավոր է, եթե ամեն ինչ ճիշտ է ընթանում, ստացվում է մաքուր կտրում: Այժմ այս գործընթացը բազմապատկեք օրական 200 վարագույրով։
Թաքնված ծախսը ոչ միայն աշխատաժամերն են: Դա նաև սխալ կտրումների պատճառով առաջացած մատյանի թափոններն են, վերամշակման պատվերները, որոնք նվազեցնում են շահույթի մարջինները, և այն խոչընդատումը, որը առաջանում է, երբ կտրումը չի կարողանում համապատասխանել կարման արագությանը: Միջին ծավալներով ռոլերային վարագույրների արտադրամասի արտադրության վարիչ մեկ ամիս շարունակ վերահսկել է այս գործընթացը. ձեռքով կտրումը կազմել է ընդհանուր արտադրամասի ժամանակի 32%-ը և մատյանի թափոնների մոտ 9%-ը: Սա ոչ թե կլորացման սխալ է՝ սա փաստացի գումար է, որը դուրս է գալիս դռներից՝ թափոնների տուփերով։
Ինչ է իրականում բերում ավտոմատացված կտրումը արտադրամասին
Ավտոմատ վարագույրների կտրողների անցումը ամբողջովին փոխում է հաշվարկները: Այս համակարգերը՝ հատկապես համակարգչով կառավարվող տարբերակները՝ ուլտրաձայնային կամ drag-knife հնարավորություններով, կատարում են այն միապաղաղ ճշգրտությամբ աշխատանքը, որը մարդկային օպերատորների համար ձանձրալի է և սխալների հակված .
Վերցրե՛ք կտրման ճշգրտության սպեցիֆիկացիան՝ ±0.1մմ : bայս մարդու մազի հաստությանը մոտավորապես համարժեք է: Ձեռքով կտրումը, նույնիսկ փորձառու օպերատորի և ուղղահայաց կողմնային օգնությամբ, 3 մետրանոց երկարության վրա հազվադեպ է գերազանցում ±2մմ-ը: Այդ 1.9մմ տարբերությունը կարող է թվալ փոքր, սակայն վարագույրների արտադրության մեջ դա կուտակվում է բազմաթիվ վահանակների վրա, որոնք պետք է իդեալականորեն համընկնեն կողք կողքի կախված լինելու դեպքում
Սակայն իրական տարբերակորդը եզրի մոտ է տեղի ունենում: Ուլտրաձայնային կտրումը պարզապես կտրում չի անում՝ միաժամանակ ամրացնում է գործվածքի եզրը: Սինթետիկ և խառնած նյութերի համար, որոնք միտում ունեն փշրվելու, սա վերացնում է ամբողջ երկրորդային գործընթացը: Այլևս պետք չէ եզրերը կապել կամ տաքով ամրացնել հետագա մշակման ընթացքում: Կտրումը արդեն ավարտված է:
Միջին չափսի արտադրամասի փորձը. Արգելքից մինչև հոսք
Հարավային Չինաստանում գտնվող մի ընկերություն, որը արտադրում է անհատականացված վերակալներ՝ օրական մոտավորապես 400 վահանակ արտադրելով, 2025 թվականի սկզբին հասել է ձեռքով կտրման սահմանափակմանը: Երեք կտրողներ, որոնք աշխատում էին հերթափոխային ռեժիմով, չէին կարողանում համապատասխանել երկու կարման գծերի արտադրողականությանը: Պահեստավորված արտադրանքի քանակը աճեց, առաքման ժամանակահատվածները երկարացան, իսկ արագ առաքման պատվերները դարձան անընդհատ խնդիր։
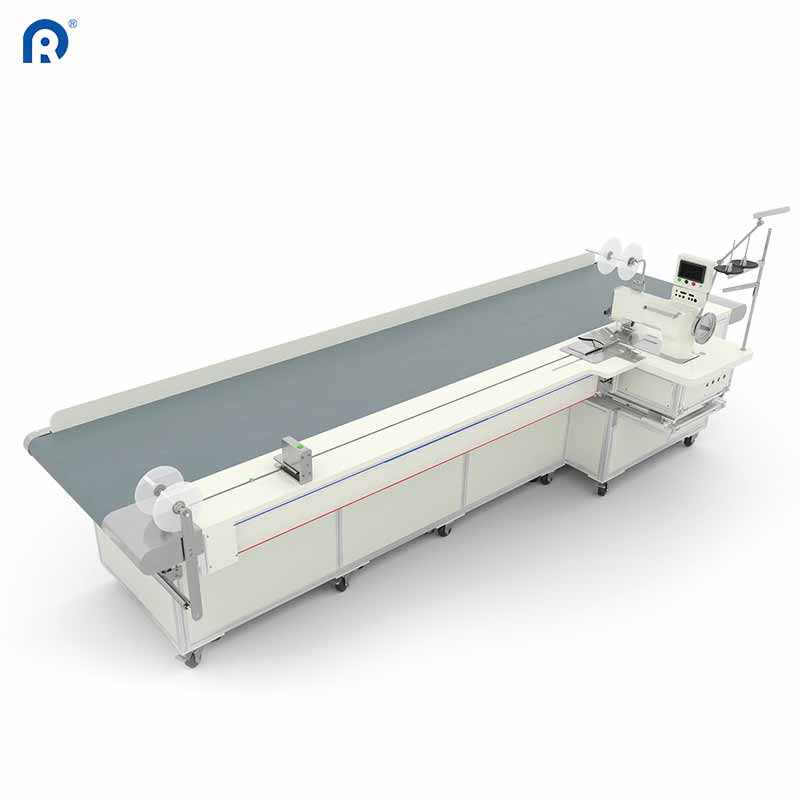
Արտադրամասը ներդրեց մեկ ավտոմատացված կտրման սեղան՝ 3,2 մ × 6 մ աշխատանքային մակերեսով և 360-աստիճանանոց պտտվող կտրման առանցքով համակարգը աշխատում է PC-ի վրա հիմնված կառավարիչի միջոցով՝ ներառյալ գործվածքների բազայի և նեստինգի օպտիմիզացիայի ծրագրային ապահովումը այս այն է, ինչ փոխվեց առաջին 90 օրվա ընթացքում.
-
Կտրման համար անհրաժեշտ աշխատուժը նվազեց երեք ամբողջաժամյա օպերատորից մեկ մեքենայի վարորդի
-
Կտրման կետի արտադրողականությունը աճեց մոտավորապես 15 վահանակից մեկ ժամում մինչև 42-ը
-
Գործվածքի օգտագործումը բարելավվեց մոտավորապես 11%-ով՝ նեստինգի ծրագրային ապահովումը գտնում է դասավորություններ, որոնք մարդու աչքը չի նկատում
-
Պահեստավորված արտադրանքի պաշարը մաքրվեց երկու շաբաթվա ընթացքում, իսկ առաքման ժամանակահատվածները կրճատվեցին 5 օրով
Օպերատորը, որն առանց կտրելու ու չափելու ծախսում էր ութ ժամ, այժմ այդ ժամանակի մեծ մասը ծախսում է գործվածքի փաթեթները բեռնելու և շոշափելի էկրանը հսկելու վրա: Մեքենան կատարում է ծանր աշխատանքը, իսկ մարդը՝ որակի ստուգումը:
Կարևոր թվերը. Արագություն, ճշգրտություն և արտադրողականություն
Ահա կողք կողքի համեմատություն ձեռքով կտրման և ավտոմատացված համակարգերի միջև արտադրական միջավայրում, որը հիմնված է իրական տվյալների վրա՝ բազմաթիվ արտադրամասերից, որոնք անցել են այս տեխնոլոգիային:
| Մետրիկ | Ձեռքով կտրում (մասնագիտացված օպերատոր) | Ավտոմատացված կտրման սեղան | Բարելավում |
|---|---|---|---|
| Կտրման ճշգրտություն (3 մետրից ավելի երկարության դեպքում) | ±2–3 մմ | ±0.1 մմ | 20–30 անգամ ավելի ճշգրիտ |
| Մեկ ժամում կտրված մակերեսների միջին քանակ | 12–18 | 40–50 | 2,5–3,5 անգամ ավելի արագ |
| Պարանի թափոնների տոկոսը | 8–12% | 3–5% | 50–60% նվազում |
| Կտրման սխալների պատճառով վերամշակում | արտադրության 5–8%-ը | <1% | 80%-ից ավելի նվազում |
| Յուրաքանչյուր շիֆտում անհրաժեշտ օպերատորների թիվը | 2–3 | 1 | 50–67% պակաս աշխատավորություն |
Աշխարհում ավտոմատացված պարանի կտրման մեքենաների շուկան 2024 թվականին գնահատվել է մոտավորապես 290 միլիոն ԱՄՆ դոլար, իսկ 2031 թվականին սպասվում է, որ այն կհասնի 373 միլիոն ԱՄՆ դոլարի՝ աճելով տարեկան 3,7%-ով: Այս կայուն աճը արտացոլում է այն իրականությունը, որը արդեն հայտնի է գործարանների համար. վերադարձի ներդրումների (ROI) հաշվարկները ճիշտ են, իսկ ավտոմատացման վրա մրցակցային ճնշումը միայն ավելանում է:
Այն դեպքերը, երբ ավտոմատացված կտրող մեքենաները ձախողվում են (և ինչու է դա կարևոր)
Որևէ մեքենա չի կարող լինել մեկ այլ լուծում: Ավտոմատացված վարագայթների կտրող մեքենաները ունեն իրենց իրական սահմանափակումները, որոնք ցանկացած գործարան պետք է հաշվի առնի գնման առաջ:
Առաջինը՝ նյութերի մշակումը դեռևս պահանջում է ուշադրություն։ Բարձր ձգվողություն ունեցող կամ շատ թեթև կառուցվածքով մահուդները կարող են շարժվել կտրման ընթացքում, նույնիսկ վակուումային պահման համակարգերի դեպքում . Սարքը համակարգվում է ավելի gut քան մարդու ձեռքը, սակայն դա չի նշանակում, որ դա մոգություն է՝ օպերատորները պետք է հասկանան, թե որ մահուդներն են պահանջում հատուկ կարգավորումներ կամ դանդաղ մատակարարման արագություն։
Երկրորդը՝ սկզբնական ներդրումը չի կարելի անտեսել։ Ամբողջական չափսի ավտոմատացված կտրման սեղանը՝ ուլտրաձայնային հնարավորությամբ, ներկայացնում է կարևոր կապիտալային ծախս։ Այն արտադրամասերի համար, որոնք օրական մշակում են 100-ից պակաս մասնակի մակերեսներ, վերադարձի ժամանակաշրջանը երկարում է, և կիսաավտոմատ կամ փոքր ձևաչափի սարքը կարող է ավելի տրամաբանական լինել։
Երրորդը՝ սպասարկումը կարևոր է։ Կտրման գործիքները՝ արդյունքում լինեն ուլտրաձայնային սեղաններ, ձգվող դանակներ կամ թարթող սայրեր՝ սահմանափակ աշխատանքային ժամկետ ունեն . Արտադրամասերը պետք է նախատեսեն փոխարինման մասերի և պարբերական կալիբրման համար բյուջե։ Դա անտեսելը ճշգրտության գործիքը վերածում է թանկարժեք խանգարման։
Անցումը կատարել արտադրությունը չխաթարելով
Ինքնաշխատ կտրման ընդունման ամենաիմաստուն մոտեցումը չէ մի գիշերվա ընթացքում ամբողջովին փոխարինել հին աշխատանքային հոսքը: Այն արտադրամասերը, որոնք հաջողությամբ են անցնում այս փուլին, սովորաբար հետևում են փուլային պլանի.
-
Երկու-երեք շաբաթ անցկացրեք ինքնաշխատ համակարգի և ձեռքով կտրման միաժամանակյա աշխատանքը: Սա կարող է ամրապնդել օպերատորների վստահությունը և բացահայտել աշխատանքային հոսքի խնդիրները՝ մինչև ամբողջովին այն վստահելը:
-
Սկսեք ամենամեծ ծավալով և ամենակրկնվող կտրումներից՝ այն դեպքերից, որտեղ ամենակարևորն է համասեռությունը: Օրինակ՝ ռոլեր վարագայթների վահանակները համապատասխան թեկնածուներ են:
-
Օգտագործեք սարքի տվյալների գրանցման հնարավորությունները՝ իրական արտադրողականությունն ու թափոնները հետևելու համար: Համեմատեք ստացված ցուցանիշները ձեր նախկին ձեռքով կատարված աշխատանքի ցուցանիշների հետ: Տվյալները կարող են հիմնավորել համակարգի ընդլայնումը:
-
Վերապատրաստեք համակարգի առնվազն երկու օպերատոր: Մեկ կետի վրա կախվածությունը ռիսկ է, որը արտադրության վարիչը չպետք է ընդունի:
Ուսումնառության կորը իրական է, սակայն կառավարելի: Շատ օպերատորներ, որոնք ունեն հիմնարար CNC կամ արդյունաբերական սարքավորումների փորձ, երկու շաբաթվա ընթացքում հարմարվում են: Ժամանակակից համակարգերի շուշային ինտերֆեյսները՝ գրաֆիկական մենյուներով և նախնական սահմանված ստվարաթղթերի տվյալների բազայով, զգալիորեն նվազեցնում են վերապատրաստման բեռը .
Ինչ պետք է փնտրել ավտոմատացված կտրման լուծումներում
Բոլոր ավտոմատացված կտրիչները չեն ստեղծվում հավասարապես: Ահա այն անհրաժեշտ հատկանիշները, որոնք առանձնացնում են հուսալի արտադրական գործիքները թանկ խաղալիքներից.
-
Կտրման տարածք, որը համապատասխանում է ստվարաթղթի առավելագույն լայնությանը։ 3,2 մ լայնությունը հնարավորություն է տալիս կտրել մեծ մասը ռոլլերային մարազների և վարագույրների հատվածների՝ առանց վերադասավորման .
-
Մի քանի գործիքների համատեղելիություն։ Ուլտրաձայնային, ձգվող դանակի և ծակող գործիքների տարբերակները տալիս են ճկունություն տարբեր տիպի ստվարաթղթերի համար .
-
Նեստինգի ծրագրային ապահովում։ Սա ոչ թե լքում է, այլ այնտեղ է, որտեղ տեղի է ունենում նյութերի խնայողությունը .
-
Ցանցային և USB միացման հնարավորություններ։ Օֆլայն ռեժիմով աշխատելը կարևոր է, երբ ցանցը անջատվում է .
-
Անվտանգության հատկանիշներ։ Ինֆրակարմիր բախման կանխարգելման և ավարտական կանգառները ընտրովի չեն .
Այն խանութները, որոնք այս հատկանիշներին տալիս են առաջնահերթություն, համապատասխանաբար հաղորդում են ավելի հարթ ինտեգրման և ավելի արագ եկամտի վերադարձի մասին։ Այն ընկերությունները, որոնք ձգտում են նվազագույն գնին, հաճախ ստիպված են երկու տարվա ընթացքում փոխարինել սարքավորումները։
Արտադրողների համար, որոնք գնահատում են այս համակարգերը, Ridong-ը առաջարկում է ինքնաշխատ կտրման և կարման լուծումների մի շարք, որոնք ստեղծվել են իրական արտադրական պահանջների հիման վրա։ Ավելի քան երկու տասնամյակ արեւապաշտպան սարքավորումների արտադրության մեջ աշխատելու և 80-ից ավելի երկրներ ընդգրկող համաշխարհային ներկայության շնորհիվ ընկերության սարքավորումները արտացոլում են այն դաշտային փորձարկված կատարելագործումը, որը հնարավոր է միայն տարբեր գործարանային միջավայրերում կրկնվող իտերացիաների արդյունքում։ .
Բովանդակության ցուցակ
- Ձեռքով կտրման իրական ծախսերը, որոնց մասին որևէ մեկը չի խոսում
- Ինչ է իրականում բերում ավտոմատացված կտրումը արտադրամասին
- Միջին չափսի արտադրամասի փորձը. Արգելքից մինչև հոսք
- Կարևոր թվերը. Արագություն, ճշգրտություն և արտադրողականություն
- Այն դեպքերը, երբ ավտոմատացված կտրող մեքենաները ձախողվում են (և ինչու է դա կարևոր)
- Անցումը կատարել արտադրությունը չխաթարելով
- Ինչ պետք է փնտրել ավտոմատացված կտրման լուծումներում


