
 EN
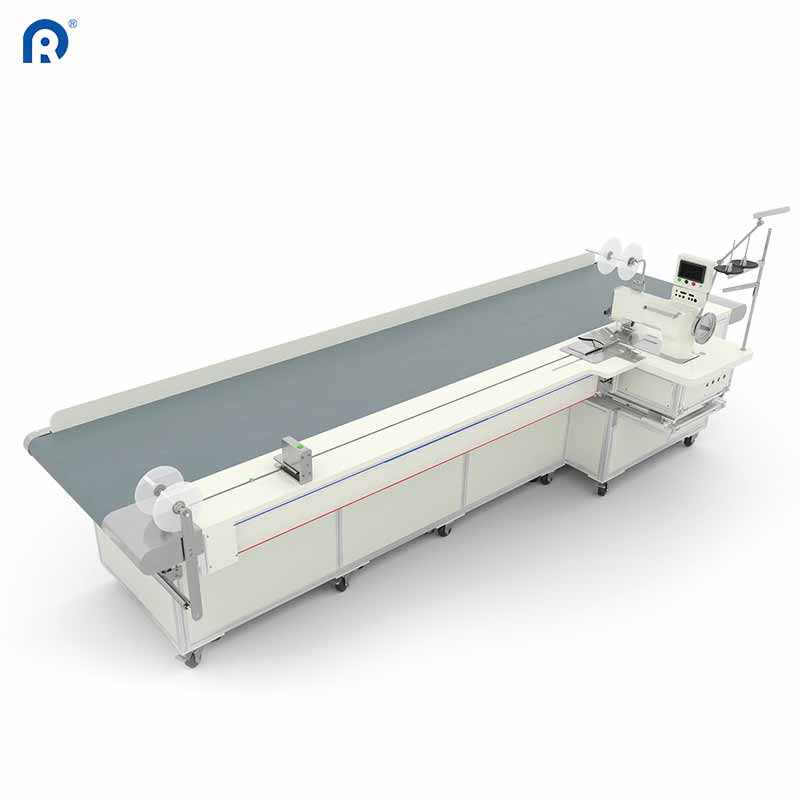
هزینه واقعی برش دستی که هیچکس دربارهاش صحبت نمیکند
به هر کارگاه متوسط تولید پردهای که هنوز به برش دستی متکی است، سر بزنید و صحنه تقریباً همیشه یکسان است. یک برشکار ماهر در مقابل یک میز بلند زانو زده و با فشار دادن لبهی صاف روی پارچه، چرختیغ را در طول آن میکشَد. حتی یک لغزش کوچک هم کافی است تا آن رول ۲۰۰ دلاری پارچه ضد نور به ضایعات تبدیل شود. دو دقیقه اندازهگیری، یک دقیقه دیگر برای بازبینی دوباره، و شاید—در صورتی که همه چیز درست پیش برود—برشی تمیز حاصل شود. حالا این فرآیند را در ۲۰۰ تکه پرده در روز ضرب کنید.
هزینه پنهان تنها ساعات کار نیست. این هزینه شامل ضایعات مواد ناشی از برشهای نادرست، سفارشهای بازکاری که حاشیه سود را کاهش میدهند و گلوگاهی است که زمانی ایجاد میشود که سرعت برشزنی نمیتواند با سرعت دوخت هماهنگ باشد. یک مدیر تولید در یک واحد تولید پردههای رُلی با ظرفیت متوسط، این موضوع را برای مدت یک ماه ردیابی کرد: برش دستی ۳۲ درصد از کل زمان کارگاه را به خود اختصاص داد و تقریباً ۹ درصد از ضایعات پارچه را تشکیل میداد. این یک خطای گرد کردن نیست—بلکه پولی است که در سطلهای زباله از درب کارگاه خارج میشود.
آنچه برشزنی خودکار واقعاً به کارگاه میآورد
تغییر به برشزنهای خودکار، محاسبات را کاملاً تغییر میدهد. این سیستمها—بهویژه انواع کنترلشده توسط کامپیوتر با قابلیتهای اولتراسونیک یا چاقوی کششی—وظایف تکراری و دقیقی را انجام میدهند که برای اپراتورهای انسانی خستهکننده و مستعد خطاست. .
در نظر بگیرید مشخصه دقت برش: ±۰٫۱ میلیمتر برای درک بهتر، این ضخامت تقریباً برابر با ضخامت یک موی انسان است. برش دستی، حتی با یک اپراتور ماهر و استفاده از خطکش صاف، به ندرت دقتی بهتر از ±۲ میلیمتر در طول ۳ متر را تضمین میکند. این تفاوت ۱٫۹ میلیمتری شاید چندان قابل توجه نباشد، اما در تولید پردهها، این خطا در چندین پانل که باید هنگام نصب کنار هم قرار گیرند بهطور دقیق با یکدیگر هماهنگ باشند، تجمع مییابد.
اما عامل واقعی تمایز، آنچه در لبه رخ میدهد است. برش اولتراسونیک تنها برش نمیزند، بلکه همزمان لبه پارچه را درزبندی میکند. برای مواد سنتتیک و ترکیبی که تمایل به پُریدن دارند، این ویژگی یک عملیات ثانویه کامل را حذف میکند. دیگر نیازی به بستن لبهها یا درزبندی حرارتی در مراحل بعدی تولید نیست؛ برش خود، همان پایان کار است.
تجربه یک کارگاه متوسط: از نقطه تنگی به جریان
یک تولیدکننده سفارشی پرده در جنوب چین—که روزانه حدود ۴۰۰ پنل تولید میکند—در اوایل سال ۲۰۲۵ با روش برش دستی به سقف عملکردی خود رسید. سه نفر اپراتور برش که در شیفتهای متناوب کار میکردند، نتوانستند با دو خط دوخت همگام شوند. موجودی انباشته افزایش یافت، زمانهای تحویل طولانیتر شد و سفارشهای فوری به مشکلی مداوم تبدیل شد.
این کارگاه یک میز برش خودکار با سطح کار ۳٫۲ متر در ۶ متر و محور برشی قابل چرخش ۳۶۰ درجه تهیه کرد . این سیستم با یک کنترلکننده مبتنی بر رایانه شخصی که شامل پایگاهدادههای پارچه و نرمافزار بهینهسازی چیدمان است، کار میکند . این تغییرات در ۹۰ روز اول رخ داد:
-
نیروی کار برش از سه نفر اپراتور تماموقت به یک نفر نگهدارنده ماشین کاهش یافت
-
ظرفیت تولید در ایستگاه برش از حدود ۱۵ پنل در ساعت به ۴۲ پنل در ساعت افزایش یافت
-
استفاده از پارچه حدود ۱۱ درصد بهبود یافت—نرمافزار چیدمان ترتیبهایی را پیدا میکند که چشم انسان از آنها غافل میماند
-
موجودی انباشته ظرف دو هفته رفع شد و زمانهای تحویل ۵ روز کوتاهتر شد
اپراتوری که قبلاً هشت ساعت را صرف اندازهگیری و برش میکرد، اکنون بیشتر این زمان را صرف بارگیری رولهای پارچه و نظارت بر صفحه لمسی میکند. دستگاه بار سنگین را بر عهده دارد؛ انسان نیز بازرسی کیفیت را انجام میدهد.
اعدادی که اهمیت دارند: سرعت، دقت و ظرفیت تولید
در اینجا مقایسهای در کنار هم از دادههای واقعی در محیط تولیدی بین برش دستی و سیستمهای خودکار ارائه شده است. این اعداد از اندازهگیریهای واقعی انجامشده در چندین کارگاه که به این سیستمها تغییر کردهاند، استخراج شدهاند:
| METRIC | برش دستی (اپراتور متخصص) | میز برش خودکار | بهبود |
|---|---|---|---|
| دقت برش (برای طول بیش از ۳ متر) | ±۲–۳ میلیمتر | ±0.1 میلیمتر | ۲۰ تا ۳۰ برابر دقیقتر |
| میانگین تعداد تختههای برشخورده در هر ساعت | 12–18 | 40–50 | ۲٫۵ تا ۳٫۵ برابر سریعتر |
| نرخ ضایعات پارچه | 8–12% | 3–5% | کاهش ۵۰ تا ۶۰ درصدی |
| بازکاری ناشی از خطاهای برش | ۵ تا ۸ درصد از تولید | <1% | کاهش بیش از ۸۰ درصدی |
| تعداد اپراتورهای مورد نیاز در هر شیفت | 2–3 | 1 | کاهش نیروی کار ۵۰ تا ۶۷ درصدی |
بازار جهانی دستگاههای خودکار برش پارچه در سال ۲۰۲۴ حدود ۲۹۰ میلیون دلار ارزشگذاری شد و پیشبینی میشود تا سال ۲۰۳۱ به ۳۷۳ میلیون دلار برسد، که نشاندهنده رشد سالانه مرکب (CAGR) ۳٫۷ درصدی است. این رشد پایدار انعکاسدهنده آنچه کارگاههای عملیاتی امروزه بهخوبی میدانند است: محاسبات بازگشت سرمایه (ROI) قابلقبول است و فشار رقابتی برای خودکارسازی تنها در حال افزایش است.
نقاط ضعف دستگاههای برش خودکار (و دلیل اهمیت آنها)
هیچ دستگاهی راهحل جادویی نیست. دستگاههای برش خودکار پرده محدودیتهای واقعی دارند که هر کارگاهی باید پیش از خرید آنها بهدقت بررسی کند.
اول، هنوز باید به حمل و نقل مواد توجه کرد. پارچههایی با قابلیت کشیدگی بالا یا با بافت بسیار شل ممکن است حتی با سیستمهای ثابتکننده خلاء در طول فرآیند برش جابهجا شوند. ماشین عملکرد بهتری نسبت به دست انسان دارد، اما جادویی نیست—اپراتورها باید بدانند کدام پارچهها نیازمند تنظیمات خاص یا نرخ پیشبرد کندتر هستند.
دوم، سرمایهگذاری اولیه غیرقابل چشمپوشی است. یک میز برش خودکار تماماندازه با قابلیت اولتراسونیک، هزینه سرمایهای قابل توجهی را به همراه دارد. برای کارگاههایی که کمتر از ۱۰۰ تخته پنل در روز تولید میکنند، دوره بازگشت سرمایه طولانیتر میشود و استفاده از ماشینی نیمهخودکار یا با فرمت کوچکتر ممکن است منطقیتر باشد.
سوم، نگهداری اهمیت دارد. ابزارهای برش—چه شاخههای اولتراسونیک، چاقوهای کششی یا تیغههای لرزان—دارای عمر محدودی هستند. کارگاهها باید برای تأمین قطعات یدکی و کالیبراسیون دورهای بودجهبندی کنند. غفلت از این امر، یک ابزار دقیق را به یک ابزار گرانقیمت و ناامیدکننده تبدیل میکند.
انتقال بدون اختلال در تولید
هوشمندانهترین رویکرد برای اتخاذ برش خودکار این نیست که یکباره و در عرض یک شب، فرآیند قدیمی را از بین ببرید. کارگاههایی که در این انتقال موفق میشوند، معمولاً از یک برنامهٔ مرحلهای پیروی میکنند:
-
سیستم خودکار را بهصورت همزمان با برش دستی برای دو تا سه هفته اجرا کنید. این کار اعتماد اپراتورها را افزایش میدهد و قبل از اعتماد کامل به سیستم، مشکلات احتمالی فرآیند را آشکار میسازد.
-
با برشهایی که بیشترین حجم و تکرار را دارند — یعنی آن دسته از برشها که ثبات در آنها اهمیت بیشتری دارد — شروع کنید. بهعنوان مثال، پانلهای پرده غلتکی نمونهای ایدهآل برای این کار هستند.
-
از قابلیتهای ثبت دادههای ماشین استفاده کنید تا ظرفیت واقعی تولید و میزان ضایعات را پایش کنید. این اعداد را با عملکرد تاریخی روش دستی مقایسه کنید. دادهها خود بهتنهایی مبنایی برای گسترش سیستم فراهم میکنند.
-
حداقل دو اپراتور را روی این سیستم آموزش دهید. وابستگی به یک نقطهٔ تنها (تنها یک اپراتور) ریسکی است که هیچ مدیر تولیدی نباید آن را بپذیرد.
منحنی یادگیری واقعی است، اما قابل مدیریت است. اکثر اپراتورها با تجربه اولیه در زمینه ماشینآلات CNC یا تجهیزات صنعتی، در عرض دو هفته به راحتی با سیستم آشنا میشوند. رابطهای لمسی سیستمهای مدرن — با منوهای گرافیکی و پایگاهدادههای از پیش تعریفشده برای انواع پارچه — بار آموزشی را بهطور قابلتوجهی کاهش میدهند. .
ویژگیهایی که باید در یک راهحل برش خودکار جستجو کرد
همه دستگاههای برش خودکار یکسان نیستند. در ادامه ویژگیهای غیرقابل چانهزنی آورده شدهاند که ابزارهای تولیدی قابلاطمینان را از ابزارهای گرانقیمت اما غیرکاربردی جدا میکنند:
-
ساحت برش که با حداکثر عرض پارچه مطابقت داشته باشد. عرض ۳٫۲ متری اغلب پانلهای پردههای رولی و پردهها را بدون نیاز به تغییر موقعیت پارچه پوشش میدهد. .
-
سازگاری با ابزارهای متعدد. گزینههای اولتراسونیک، چاقوی کششی و سوراخکن، انعطافپذیری لازم را برای برش انواع پارچه فراهم میکنند. .
-
نرمافزار چیدمان (Nesting). این ویژگی لوکس نیست — بلکه منبع اصلی صرفهجویی در مواد است. .
-
قابلیت اتصال به شبکه و پورت USB. عملیات آفلاین زمانی اهمیت دارد که شبکه قطع شود .
-
ویژگیهای ایمنی. سیستمهای تشخیص برخورد مبتنی بر فروسرخ و توقف اضطراری اختیاری نیستند .
فروشگاههایی که این ویژگیها را اولویت قرار میدهند، بهطور مداوم گزارشهایی از ادغام روانتر و بازگشت سریعتر سرمایه (ROI) ارائه میکنند. در مقابل، آن دسته از فروشگاهها که تنها به دنبال پایینترین قیمت هستند، اغلب در عرض دو سال مجبور به تعویض ماشینآلات میشوند.
برای تولیدکنندگانی که این سیستمها را ارزیابی میکنند، شرکت ریدونگ طیفی از راهحلهای خودکار برش و دوخت را ارائه میدهد که بر اساس نیازهای واقعی تولید طراحی شدهاند. با بیش از دو دهه تجربه در تولید تجهیزات پردههای سایبان و حضور جهانی در بیش از ۸۰ کشور، تجهیزات این شرکت انعکاسدهندهی آن سطح از اصلاحات مبتنی بر تجربهی میدانی است که تنها از طریق تکرار مداوم در محیطهای کارخانهای متنوع حاصل میشود. .
فهرست مطالب
- هزینه واقعی برش دستی که هیچکس دربارهاش صحبت نمیکند
- آنچه برشزنی خودکار واقعاً به کارگاه میآورد
- تجربه یک کارگاه متوسط: از نقطه تنگی به جریان
- اعدادی که اهمیت دارند: سرعت، دقت و ظرفیت تولید
- نقاط ضعف دستگاههای برش خودکار (و دلیل اهمیت آنها)
- انتقال بدون اختلال در تولید
- ویژگیهایی که باید در یک راهحل برش خودکار جستجو کرد


