
 EN
Rzeczywisty koszt ręcznego cięcia, o którym nikt nie mówi
Wejdź do dowolnego średniej wielkości sklepu z firanami, który nadal polega na ręcznym tnaniu, a scena będzie niemal zawsze taka sama. Wykwalifikowany pracownik pochyla się nad długim stołem, dociskając linijkę, podczas gdy przesuwa ostrze obrotowe wzdłuż materiału. Jedno nieporadne posunięcie — i ta 200-dolarowa rolka materiału przeciwsłonecznego staje się odpadami. Dwie minuty pomiaru, kolejna minuta sprawdzania podwójnego i może — jeśli wszystko pójdzie dobrze — czyste tnące. Teraz pomnóż to przez 200 paneli dziennie.
Ukryty koszt dotyczy nie tylko godzin pracy. To także marnotrawstwo materiału spowodowane błędami przy tnaniu, zamówienia na ponowne wykonanie, które pochłaniają marżę zysku, oraz wąskie gardło powstające wtedy, gdy tnący nie nadąża za szyciem. Kierownik produkcji w zakładzie średniej wielkości produkcji żaluzji rulonowych śledził ten proces przez miesiąc: ręczne tnące zajmowały 32% całkowitego czasu pracy na hali i odpowiadały za prawie 9% odpadów materiału. To nie jest błąd zaokrąglenia — to pieniądze, które opuszczają zakład w koszach na odpady.
Co automatyczne tnące rzeczywiście przynosi na halę produkcyjną
Przejście na automatyczne urządzenia do tnących firanki całkowicie zmienia obliczenia. Te systemy – w szczególności wersje sterowane komputerowo z funkcjami cięcia ultradźwiękowego lub nożem tnącym – wykonują powtarzalną pracę wymagającą precyzji, która jest uciążliwa i podatna na błędy przy ręcznym wykonywaniu przez operatorów. .
Weźmy pod uwagę specyfikację dokładności cięcia: ±0,1 mm . Dla porównania: jest to mniej więcej grubość ludzkiego włosa. Ręczne cięcie, nawet przez wykwalifikowanego operatora z użyciem linijki, rzadko zapewnia dokładność lepszą niż ±2 mm na długości 3 metrów. Różnica wynosząca 1,9 mm może się wydawać niewielka, ale w produkcji firanek sumuje się ona w przypadku wielu paneli, które muszą idealnie pasować do siebie po zawieszeniu obok siebie.
Prawdziwym atutem tych urządzeń jest jednak to, co dzieje się na krawędzi materiału. Cięcie ultradźwiękowe nie tylko przecina materiał – jednoczesne zapieczętowuje jego krawędź. W przypadku materiałów syntetycznych i mieszanych, które mają tendencję do rozplątywania się, eliminuje to całą dodatkową operację. Nie ma już potrzeby późniejszego obszywania krawędzi ani termicznej obróbki końcowej. Cięcie stanowi zarazem gotowy efekt końcowy.
Doświadczenie średniej wielkości warsztatu: od wąskiego gardła do płynnego przepływu
Producent niestandardowych żaluzji z południowych Chin — produkujący około 400 paneli dziennie — napotkał ograniczenie wydajności przy ręcznym cięciu na początku 2025 r. Trzech pracowników zajmujących się cięciem w zmianach przesuniętych nie nadążało za pracą dwóch linii szwalniczych. Zapasy niezrealizowanych zamówień rosły, terminy realizacji się wydłużały, a zamówienia pilne stały się codziennym problemem.
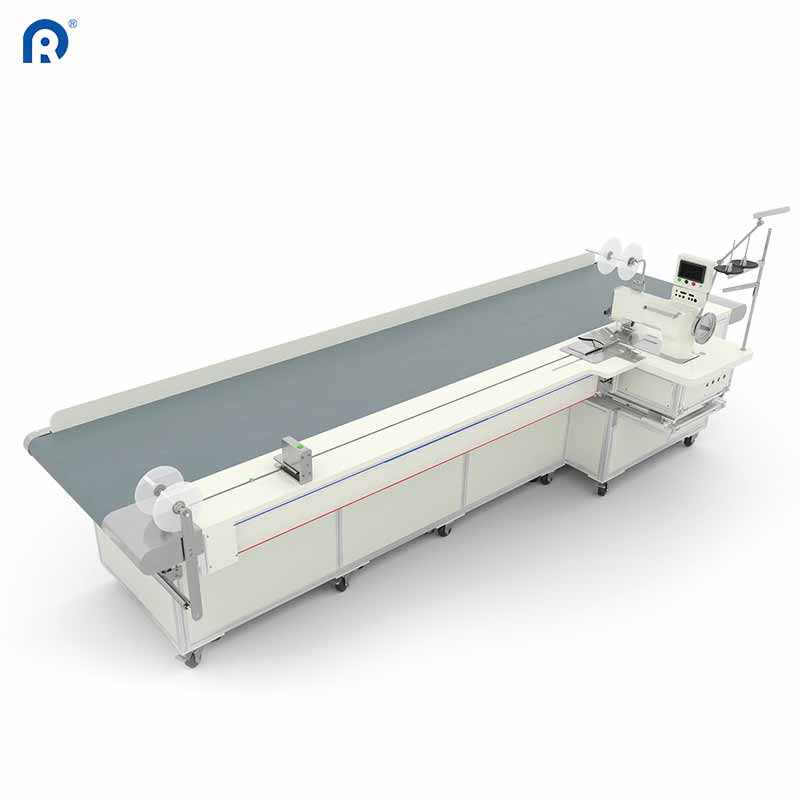
Warsztat zakupił automatyczny stół cięcia o powierzchni roboczej 3,2 m × 6 m oraz obrotowej osi cięcia o kącie obrotu 360 stopni . System sterowany jest za pomocą kontrolera opartego na komputerze PC z bazami danych materiałów i oprogramowaniem optymalizującym układanie elementów . Oto, co zmieniło się w pierwszych 90 dniach:
-
Liczba pracowników obsługujących proces cięcia zmniejszyła się z trzech pełnoetatowych operatorów do jednego operatora maszyny
-
Wydajność stacji cięcia wzrosła z ok. 15 paneli na godzinę do 42
-
Wykorzystanie materiału wzrosło o ok. 11% — oprogramowanie do układania elementów znajduje układy, których ludzkie oko nie potrafi zauważyć
-
Zapasy niezrealizowanych zamówień zostały zlikwidowane w ciągu dwóch tygodni, a terminy realizacji skróciły się o 5 dni
Operator, który wcześniej poświęcał osiem godzin na pomiar i cięcie materiału, teraz większość tego czasu poświęca na załadunek rolek materiału oraz monitorowanie ekranu dotykowego. Maszyna wykonuje ciężką pracę; człowiek odpowiada za kontrolę jakości.
Liczby, które mają znaczenie: szybkość, precyzja i przepustowość
Poniżej przedstawiono porównanie danych uzyskanych w warunkach produkcyjnych przy zastosowaniu ręcznego cięcia i systemów automatycznych. Wartości te pochodzą z rzeczywistych pomiarów wykonanych w wielu zakładach, które dokonały przejścia na systemy automatyczne:
| Metryczny | Ręczne cięcie (wykwalifikowany operator) | Automatyczny stół do cięcia | Poprawa |
|---|---|---|---|
| Dokładność cięcia (przy długości ponad 3 m) | ±2–3 mm | ±0,1 mm | 20–30 razy wyższa |
| Średnia liczba paneli ciętych na godzinę | 12–18 | 40–50 | 2,5–3,5 raza szybsze |
| Wskaźnik odpadów materiału | 8–12% | 3–5% | zmniejszenie o 50–60% |
| Przeróbka spowodowana błędami wycinania | 5–8% produkcji | <1% | zmniejszenie o ponad 80% |
| Liczba operatorów potrzebnych na jedną zmianę | 2–3 | 1 | o 50–67% mniej pracy manualnej |
Globalny rynek zautomatyzowanych maszyn do cięcia materiałów miał w 2024 r. wartość około 290 mln USD i przewidywano, że osiągnie 373 mln USD do 2031 r., rosnąc ze średnim rocznym tempem wzrostu (CAGR) wynoszącym 3,7%. Ten stabilny wzrost odzwierciedla to, co już wiedzą firmy działające na rynku: obliczenia zwrotu z inwestycji są opłacalne, a presja konkurencyjna na wprowadzenie automatyzacji rośnie.
Obszary, w których zautomatyzowane noże do cięcia mają ograniczenia (i dlaczego to ma znaczenie)
Żadna maszyna nie jest rozwiązaniem uniwersalnym. Zautomatyzowane noże do cięcia kotar mają rzeczywiste ograniczenia, które każda firma powinna dokładnie rozważyć przed zakupem.
Po pierwsze, nadal należy zwrócić uwagę na obsługę materiałów. Tkaniny o dużym rozciągliwości lub bardzo luźnym splocie mogą przesuwać się podczas procesu cięcia, nawet przy zastosowaniu systemów przyssawki próżniowej. maszyna radzi sobie lepiej niż ludzka ręka, ale nie jest to magia — operatorzy muszą rozumieć, które tkaniny wymagają specjalnych ustawień lub wolniejszej prędkości podawania.
Po drugie, początkowe inwestycje nie są niewielkie. Pełnowymiarowy zautomatyzowany stół tnący z funkcją ultradźwiękową stanowi znaczny wydatek kapitałowy. Dla zakładów produkujących mniej niż 100 paneli dziennie okres zwrotu inwestycji wydłuża się, a bardziej uzasadnione może być zastosowanie maszyny półautomatycznej lub o mniejszych wymiarach.
Po trzecie, konserwacja ma kluczowe znaczenie. Narzędzia tnące — niezależnie od tego, czy są to głowice ultradźwiękowe, noże ślizgowe czy noże drgające — mają ograniczoną żywotność. zakłady muszą zaplanować budżet na części zamienne oraz okresową kalibrację. Zaniedbanie tych czynności przekształca precyzyjny instrument w drogie źródło frustracji.
Przejście na nowy system bez zakłócania produkcji
Najmądrzejszym podejściem do wdrażania automatycznego cięcia nie jest natychmiastowa wymiana starego procesu roboczego. Firmy, które odnoszą sukces w tym przejściu, zwykle stosują plan etapowy:
-
Uruchom system automatyczny równolegle z ręcznym cięciem przez dwa–trzy tygodnie. Dzięki temu operatorzy zyskują pewność siebie, a ewentualne niedoskonałości procesu roboczego ujawniają się jeszcze przed pełnym przejściem na system automatyczny.
-
Zacznij od cięć o najwyższej objętości i największej powtarzalności – tych, w których najważniejsza jest spójność wyników. Idealnymi kandydatami są np. panele do żaluzji rulotowych.
-
Wykorzystaj funkcje rejestrowania danych maszyny, aby śledzić rzeczywistą wydajność i ilość odpadów. Porównaj te dane z wynikami osiąganymi dotychczas w sposób ręczny. Dane stanowią przekonujące uzasadnienie dla rozszerzenia zastosowania systemu.
-
Przeprowadź szkolenie systemu przynajmniej dla dwóch operatorów. Zależność od jednej osoby stanowi ryzyko, którego żaden kierownik produkcji nie powinien akceptować.
Krzywa uczenia się jest rzeczywista, ale do opanowania. Większość operatorów z podstawowym doświadczeniem w zakresie obrabiarek CNC lub przemysłowego sprzętu czuje się pewnie już po dwóch tygodniach. Interfejsy dotykowe nowoczesnych systemów – z graficznymi menu i bazami danych gotowych ustawień dla różnych materiałów – znacznie zmniejszają obciążenie szkoleniowe .
Na co zwrócić uwagę przy wyborze zautomatyzowanego rozwiązania do cięcia
Nie wszystkie zautomatyzowane urządzenia do cięcia są sobie równe. Oto cechy, które bezwzględnie muszą być spełnione, aby odróżnić niezawodne narzędzia produkcyjne od drogich zabawek:
-
Powierzchnia cięcia dopasowana do maksymalnej szerokości materiału. Szerokość 3,2 m pozwala przetwarzać większość paneli żaluzji rolkowych i kotar bez konieczności ich przemieszczania .
-
Kompatybilność z wieloma rodzajami narzędzi. Opcje noży ultradźwiękowych, noży tnących i perforujących zapewniają elastyczność przy pracy z różnymi typami materiałów .
-
Oprogramowanie do rozmieszczania elementów (nesting). To nie luksus – to właśnie tutaj powstają oszczędności materiału .
-
Połączenie sieciowe i port USB. Działanie w trybie offline ma znaczenie, gdy sieć przestaje działać .
-
Funkcje bezpieczeństwa. Infraczerwona ochrona przed kolizjami oraz awaryjne zatrzymania nie są opcjonalne .
Sklepy, które priorytetowo traktują te funkcje, regularnie zgłaszają gładką integrację i szybszy zwrot z inwestycji. Te, które dążą do najniższej ceny, często kończą się wymianą maszyn w ciągu dwóch lat.
Dla producentów oceniających te systemy Ridong oferuje szereg zautomatyzowanych rozwiązań do cięcia i szycia opracowanych z myślą o rzeczywistych wymaganiach produkcyjnych. Dzięki ponad dwudziestoletniemu doświadczeniu w produkcji urządzeń do osłon przeciwsłonecznych oraz obecności na rynkach ponad 80 krajów sprzęt firmy odzwierciedla takie dopracowanie oparte na praktyce, jakie możliwe jest jedynie dzięki wielokrotnym iteracjom w różnorodnych środowiskach fabrycznych .
Spis treści
- Rzeczywisty koszt ręcznego cięcia, o którym nikt nie mówi
- Co automatyczne tnące rzeczywiście przynosi na halę produkcyjną
- Doświadczenie średniej wielkości warsztatu: od wąskiego gardła do płynnego przepływu
- Liczby, które mają znaczenie: szybkość, precyzja i przepustowość
- Obszary, w których zautomatyzowane noże do cięcia mają ograniczenia (i dlaczego to ma znaczenie)
- Przejście na nowy system bez zakłócania produkcji
- Na co zwrócić uwagę przy wyborze zautomatyzowanego rozwiązania do cięcia


