
 EN
التكلفة الحقيقية للقص اليدوي التي لا يتحدث عنها أحد
ادخل أي ورشة ستائر متوسطة الحجم ما زالت تعتمد على القص اليدوي، وستجد المشهد نفسه تقريبًا في كل مرة. ينحني قيّام ماهر على طاولة طويلة، ويضغط بقوة على مسطرة مستقيمة بينما يمرّر سكينًا دوّارة على القماش. ومرة واحدة فقط ينزلق السكين، فيصبح لفافة القماش المقاوم للضوء بقيمة ٢٠٠ دولار هدرًا. ويتطلب الأمر دقيقتين للقياس، ودقيقة أخرى لمراجعة القياس مرتين، وقد—إذا سارت الأمور على ما يرام—يُحقَّق قصٌ نظيف. والآن ضاعف ذلك العدد ليشمل ٢٠٠ لوحة يوميًّا.
النفقة المخفية ليست فقط ساعات العمل. بل تشمل هدر المواد الناتج عن التقطيع الخاطئ، وطلبات إعادة العمل التي تأكل من هوامش الربح، والاختناق الذي ينشأ عندما لا يواكب التقطيع سرعة الخياطة. ففي إحدى ورش صناعة الستائر الأفقية متوسطة الحجم، راقب مدير الإنتاج هذه العوامل لمدة شهرٍ واحد: واستهلك التقطيع اليدوي ٣٢٪ من إجمالي وقت التشغيل على الأرض، وشكّل ما يقارب ٩٪ من هدر القماش. وهذا ليس خطأً في التقريب، بل هو أموالٌ تخرج من الباب عبر سلال النفايات.
ما تحققه أنظمة التقطيع الآلي فعليًّا على أرض المصنع
إن الانتقال إلى آلات تقطيع الستائر الآلية يغيّر المعادلة برمتها. فهذه الأنظمة — وبخاصة المتغيرات الخاضعة للتحكم الحاسوبي والمزودة بتقنيات التقطيع بالموجات فوق الصوتية أو بسكين الجر — تقوم بالعمل الدقيق المتكرر الذي يجده المشغلون البشريون مملًّا ومعرّضًا للأخطاء. .
خذ مواصفة دقة التقطيع: ±٠٫١ مم للمقارنة، هذا يعادل تقريبًا سماكة شعرة بشرية. أما القطع اليدوي، حتى عند تنفيذه بواسطة مشغلٍ ماهرٍ وباستخدام حافة مستقيمة، فيصعب أن يحقق دقة تزيد عن ±2 مم على طول 3 أمتار. وقد لا يبدو الفرق البالغ 1.9 مم كبيرًا، لكنه يتراكم في صناعة الستائر عبر عدة ألواح يجب أن تكون متطابقة تمامًا عند تعليقها جنبًا إلى جنب.
أما العامل المميز حقًّا فهو ما يحدث عند الحافة. فالقطع بالموجات فوق الصوتية لا يقتصر على التقطيع فحسب، بل يُغلق حافة القماش في الوقت نفسه. وفي حالة المواد الاصطناعية والمختلطة التي تميل إلى التفتت، يلغي هذه التقنية عملية ثانوية كاملة. فلا حاجة بعد الآن إلى تثبيت الحواف أو إغلاقها حراريًّا في مراحل لاحقة؛ إذ يكون القطع نفسه هو التشطيب النهائي.
تجربة ورشة متوسطة الحجم: من نقطة اختناق إلى انسيابية العمل
شركة مصنعة مخصصة للستائر في جنوب الصين—تنتج حوالي ٤٠٠ لوحة يوميًّا—وصلت إلى حد أقصى في عملية القطع اليدوي في أوائل عام ٢٠٢٥. فلم يتمكَّن ثلاثة عمال قطع يعملون بنُظُم ورديات متداخلة من مواكبة إنتاج خطَّي خياطة. وتزايدت الطلبات المتأخرة، وارتفعت أوقات التسليم، وأصبحت الطلبات العاجلة مصدر إزعاجٍ دائم.
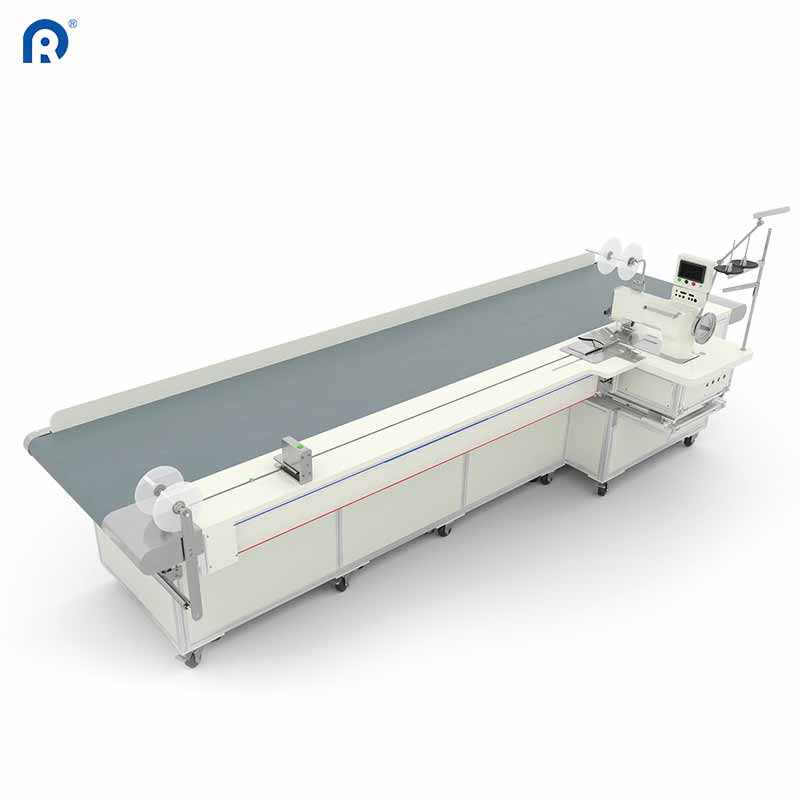
وجَهَزَ المصنع طاولة قطع آلية بمساحة عمل تبلغ ٣,٢ متر × ٦ أمتار ومِحور قطع دوَّار بزاوية ٣٦٠ درجة . ويُدار النظام بواسطة وحدة تحكُّم قائمة على الحاسوب الشخصي، مزوَّدة بقواعد بيانات الأقمشة وخوارزميات تحسين الترتيب (Nesting) . وفيما يلي أبرز التغييرات التي طرأت خلال أول ٩٠ يومًا:
-
وانخفض عدد العاملين في عملية القطع من ثلاثة عمال بدوام كامل إلى موظف واحد لمراقبة التشغيل الآلي للآلة
-
وزاد الإنتاج في محطة القطع من نحو ١٥ لوحة في الساعة إلى ٤٢ لوحة
-
وحُسِّنت كفاءة استهلاك القماش بنسبة تقارب ١١٪—إذ تكتشف برامج الترتيب (Nesting) ترتيبات لا يلاحظها الإنسان بالعين المجردة
-
وتخلَّص المصنع من الطلبات المتأخرة خلال أسبوعين، وانخفضت أوقات التسليم بمقدار ٥ أيام
العامل الذي كان يقضّي ثماني ساعات في القياس والقصّ، يقضي الآن معظم تلك المدة في تحميل لفات القماش ومراقبة شاشة اللمس. أما المهمة الشاقة فهي من اختصاص الآلة، بينما يتولّى الإنسان مسؤولية فحص الجودة.
الأرقام التي تهم: السرعة، والدقة، والإنتاجية
إليك مقارنة جنبًا إلى جنب لما تُظهره البيانات فعليًّا عند مقارنة القص اليدوي بأنظمة القص الآلي في بيئة إنتاجية. وهذه الأرقام مستمدة من قياسات فعلية أُجريت في عدة ورش عمل اعتمدت هذا التحوّل:
| المتر | القص اليدوي (عامل ماهر) | منضدة القص الآلية | صفائح إنكونيل X 750: الخدمة ممتازة لتلبية المتطلبات. |
|---|---|---|---|
| دقة القص (على طول ٣ أمتار) | ±٢–٣ مم | ±٠٫١ مم | أدق بنسبة ٢٠–٣٠ ضعفًا |
| متوسط عدد الألواح المقطوعة في الساعة | 12–18 | 40–50 | أسرع بنسبة ٢,٥–٣,٥ مرة |
| معدل هدر الأقمشة | 8–12% | 3–5% | تخفيض بنسبة ٥٠–٦٠٪ |
| إعادة العمل بسبب أخطاء التقطيع | ٥–٨٪ من الإنتاج | <1% | تخفيض بنسبة تزيد على ٨٠٪ |
| عدد العمال المطلوبين لكل وردية | 2–3 | 1 | انخفاض في عدد العمال بنسبة ٥٠–٦٧٪ |
بلغت قيمة سوق آلات تقطيع الأقمشة الآلية العالمية نحو ٢٩٠ مليون دولار أمريكي في عام ٢٠٢٤، ومن المتوقع أن تصل إلى ٣٧٣ مليون دولار أمريكي بحلول عام ٢٠٣١، بمعدل نمو سنوي مركب قدره ٣,٧٪. ويعكس هذا النمو المستمر ما تدركه ورش العمل الميدانية بالفعل: معادلة العائد على الاستثمار (ROI) سليمة، والضغط التنافسي من أجل الأتمتة في ازدياد مستمر.
النقاط التي تفشل فيها آلات التقطيع الآلية (ولماذا تهم هذه النقاط)
لا توجد آلة تُعَدّ حلاً سحريًّا. فلآلات تقطيع الستائر الآلية قيودٌ حقيقية يجب على أي ورشة أخذها في الاعتبار قبل الشراء.
أولاً، لا تزال معالجة المواد تتطلب اهتماماً خاصاً. فالأقمشة ذات المرونة العالية أو النسيج الفضفاض جداً يمكن أن تنزلق أثناء عملية القطع، حتى مع أنظمة التثبيت بالشفط. . وتتفوق الآلة في التعويض عن هذه الانزلاقات مقارنةً باليد البشرية، لكنها ليست سحراً— ويجب على المشغلين فهم الأقمشة التي تتطلب إعدادات خاصة أو معدلات تغذية أبطأ.
ثانياً، الاستثمار الأولي ليس هيناً. فطاولة القطع الآلية الكاملة الحجم المزودة بتقنية الموجات فوق الصوتية تمثّل مبلغاً كبيراً من رأس المال. وللمصانع التي تُنتج أقل من ١٠٠ لوحة يومياً، يطول فترة الاسترداد، وقد يكون من المنطقي أكثر اختيار آلة شبه آلية أو آلة بحجم أصغر.
ثالثاً، الصيانة أمرٌ جوهري. فأدوات القطع— سواء كانت أجهزة موجات فوق صوتية أو سكاكين جر أو شفرات اهتزازية— لها عمر افتراضي محدود. . ويجب على المصانع تخصيص ميزانية لقطع الغيار والمعايرة الدورية. وإهمال ذلك يحوّل أداة دقيقة إلى مصدر إحباط مكلف.
إتمام الانتقال دون تعطيل الإنتاج
إن أكثر الطرق ذكاءً لاعتماد القطع الآلي ليست استبدال سير العمل القديم دفعة واحدة. بل عادةً ما تتبع ورش العمل الناجحة في هذه المرحلة خطة تدريجية:
-
شغّل النظام الآلي جنبًا إلى جنب مع القطع اليدوي لمدة أسبوعين إلى ثلاثة أسابيع. فهذا يعزز ثقة المشغلين ويُظهر أوجه الخلل في سير العمل قبل الاعتماد الكامل عليه.
-
ابدأ بأكثر القطع حجمًا وتكرارًا — أي تلك التي تتطلب أعلى درجة من الاتساق. فعلى سبيل المثال، تُعد ألواح الستائر الملفوفة مرشّحة مثالية لذلك.
-
استخدم ميزات تسجيل البيانات الخاصة بالآلة لتتبع الإنتاج الفعلي وهدر المواد. وقارن هذه الأرقام بالأداء اليدوي التاريخي. فالبيانات تُبرز الحاجة إلى التوسع.
-
درّب ما لا يقل عن مشغلين اثنين على النظام. فالاعتماد على شخص واحد فقط يشكّل خطرًا لا ينبغي أن يقبله أي مدير إنتاج.
منحنى التعلُّم حقيقيٌّ لكنَّه قابل للإدارة. فمعظم المشغِّلين الذين لديهم خبرة أساسية في آلات التحكم العددي الحاسوبي (CNC) أو المعدات الصناعية يعتادون التشغيل خلال أسبوعين. وتقلِّل واجهات الشاشة اللمسية في الأنظمة الحديثة—التي تتضمَّن قوائم رسومية وقواعد بيانات مسبقة الإعداد للأقمشة—عبء التدريب بشكلٍ كبير. .
ما الذي يجب البحث عنه في حل القطع الآلي
ليست جميع آلات القطع الآلي متساويةً في الجودة. وفيما يلي الميزات الأساسية التي لا يمكن التنازل عنها، والتي تميِّز أدوات الإنتاج الموثوقة عن الألعاب الباهظة الثمن:
-
مساحة القطع التي تتطابق مع أقصى عرض ممكن للقماش. عرض ٣,٢ متر يكفي لمعالجة معظم ألواح الستائر والستائر الدوارة دون الحاجة إلى إعادة وضع القماش. .
-
التوافق مع أدوات متعددة. توفر خيارات المقصات فوق الصوتية، والسكاكين السحبية، والثاقبات مرونةً في التعامل مع أنواع مختلفة من الأقمشة. .
-
برنامج ترتيب القطع (Nesting). هذه ليست رفاهيةً—بل هي مصدر وفورات المواد. .
-
إمكانية الاتصال بالشبكة وبواسطة منفذ USB. تكتسب التشغيل دون اتصال أهميةً بالغةً عند انقطاع الشبكة .
-
الميزات الأمنية. أنظمة الكشف عن العوائق بالأشعة تحت الحمراء وإيقاف التشغيل الطارئ ليست اختياريةً على الإطلاق .
تسجّل المتاجر التي تُولي هذه الميزات أولويةً أعلى بانتظامً دمجًا أكثر سلاسةً وعائد استثمار أسرع. أما تلك التي تسعى وراء أقل سعرٍ ممكنٍ، فغالبًا ما تضطر إلى استبدال الآلات خلال عامين.
وبالنسبة للشركات المصنِّعة التي تقيّم هذه الأنظمة، فإن شركة ريدونغ تقدّم مجموعةً متنوعةً من حلول القطع والخياطة الآلية المصمَّمة وفقًا لمتطلبات الإنتاج الفعلية. ومع خبرتها التي تزيد على عقدين في تصنيع معدات الستائر الشمسية وحضورها العالمي الذي يشمل أكثر من ٨٠ دولةً، فإن معدات الشركة تعكس درجة التحسين المُختبرة ميدانيًّا والتي لا يمكن أن تتأتى إلا من خلال التكرار المتواصل في بيئات مصانع متنوعة. .
جدول المحتويات
- التكلفة الحقيقية للقص اليدوي التي لا يتحدث عنها أحد
- ما تحققه أنظمة التقطيع الآلي فعليًّا على أرض المصنع
- تجربة ورشة متوسطة الحجم: من نقطة اختناق إلى انسيابية العمل
- الأرقام التي تهم: السرعة، والدقة، والإنتاجية
- النقاط التي تفشل فيها آلات التقطيع الآلية (ولماذا تهم هذه النقاط)
- إتمام الانتقال دون تعطيل الإنتاج
- ما الذي يجب البحث عنه في حل القطع الآلي


