
 EN
Sufit skalowalności, o którym nikt nie mówi
Skalowanie działalności produkcyjnej zasłon brzmi prosto na papierze — zakup większej liczby maszyn, zatrudnienie większej liczby pracowników, zwiększenie ilości wyrobów wyprowadzanych z zakładu. W praktyce stacja cięcia często staje się wąskim gardłem, które dusi rozwój jeszcze przed jego właściwym rozpoczęciem. Średniej wielkości warsztat może obsłużyć 200 paneli dziennie przy użyciu dwóch ręcznych stołów cięcia i czterech operatorów. Zwiększenie tej liczby do 400 paneli powoduje nagle zamianę stacji cięcia w chaos — nieporównane stosy materiału, niestabilne pomiary, gromadzenie się odpadów materiałowych oraz wzrost liczby prac korekcyjnych powyżej dopuszczalnego poziomu.
Globalny rynek okieniczek osłonowych został oszacowany na około 14,4 miliarda dolarów amerykańskich w 2024 roku i przewidywano, że osiągnie 22,7 miliarda dolarów amerykańskich do 2033 roku, rosnąc średnio o około 5,2% rocznie. Ten wzrost nie rozprasza się równomiernie w całym łańcuchu dostaw. Firmy, które nie będą w stanie efektywnie skalować swoich operacji cięcia, będą patrzeć, jak ta możliwość przechodzi obok nich prosto do konkurentów, którzy rozgryzli matematykę produkcji.
Co skalowalność naprawdę oznacza na stacji cięcia
Skalowalność w cięciu kotar przemysłowych nie sprowadza się wyłącznie do przetwarzania większej ilości materiału na godzinę. To uproszczona wersja, którą sprzedawcy sprzętu chętnie przedstawiają klientom. Rzeczywista skalowalność oznacza zdolność do obsługi rodzaj bez utraty szybkości, do absorbowania gwałtownych wzrostów wolumenu bez podwajania liczby zatrudnionych pracowników oraz do utrzymywania stosowna Jakość niezależnie od tego, czy zamówienie dotyczy pięćdziesięciu identycznych paneli, czy pięciuset niestandardowych paneli o różnych wymiarach.
Poprawnie zaprojektowany system cięcia skaluje się w trzech wymiarach: objętość przepustowości, różnorodność materiałów oraz złożoność zamówień. Pierwszy wymiar jest oczywisty – więcej paneli na zmianę. Drugi wymiar nabiera znaczenia, gdy zakład obsługuje wszystkie rodzaje materiałów – od lekkich, prześwitujących tkanin po ciężkie, całkowicie przyciemniające materiały, które wymagają różnych parametrów cięcia. Trzeci wymiar staje się kluczowy, gdy zamówienia przechodzą od masowych partii identycznych rozmiarów do pracy o wysokiej różnorodności i niskim wolumenie (custom), co coraz częściej stanowi główny kierunek rozwoju rynku.
Ukryte koszty ręcznego cięcia w skali przemysłowej
Ręczne cięcie ma swoje miejsce w przemyśle – nie ulega to wątpliwości. W przypadku małoseryjnej pracy niestandardowej lub tworzenia prototypów wykwalifikowany pracownik korzystający z noża prostego i dobrej stołu cięcia może osiągnąć doskonałe rezultaty. Jednak skalowanie całkowicie zmienia obliczenia.
Rozważmy, co dzieje się, gdy warsztat zwiększa liczbę stanowisk cięcia z dwóch do sześciu bez zmiany podstawowego procesu. Koszty pracy nie tylko się mnożą – komplikują się. Szkolenie nowych pracowników cięcia wymaga czasu, a jakość pracy znacznie różni się między doświadczonymi pracownikami a początkującymi. Odpady materiału wynikające z błędów pomiarowych narastają na każdym stanowisku. Badanie przeprowadzone przez Międzynarodowe Stowarzyszenie Maszyn Tekstylnych wykazało, że zautomatyzowane systemy cięcia mogą osiągać dokładność powtarzalności wzorów na poziomie 98% w wielu cyklach produkcyjnych, co kontrastuje z wyraźnie niższą spójnością metod ręcznych. .
Oto rzeczywistość, która często pozostaje niezauważona: ręczne cięcie nie skaluje się liniowo. Podwojenie wydajności nie powoduje utrzymania stałego poziomu błędów – ich liczba rośnie. Więcej cięć oznacza więcej okazji do pomyłek, większą ilość materiału zużytego przez nieprecyzyjne pomiary oraz więcej prac korekcyjnych, które pochłaniają i tak cienkie marże.
Przykład z praktyki: modernizacja zakładu chemicznego w południowym regionie Chin
W trakcie projektu modernizacji zakładu chemicznego w południowym regionie Chin własny warsztat konserwacyjny firmy zajmujący się żaluzjami i zasłonami napotkał nietypowy problem. Zakład działał w kilku budynkach o niestandardowych wymiarach okien – żadne z nich nie było identyczne od jednego skrzydła do drugiego. Zastępcze zasłony produkowane były partiami po trzydzieści–czterdzieści paneli, przy czym każdy miał indywidualne wymiary wysokości i szerokości.
Istniejące ustawienie wykorzystywało ręczną maszynę do cięcia z prostym nożem. Jeden operator mógł przeciwać około piętnastu paneli na zmianę, a wskaźnik błędów wynosił około 8% – co oznaczało, że średnio jeden z każdych dwunastu paneli wymagał ponownego cięcia. Nie brzmiało to katastrofalnie, dopóki nie pomnożono tej liczby przez ponad 200 okien w zakładzie, które wymagały wymiany w cyklu rotacyjnym.
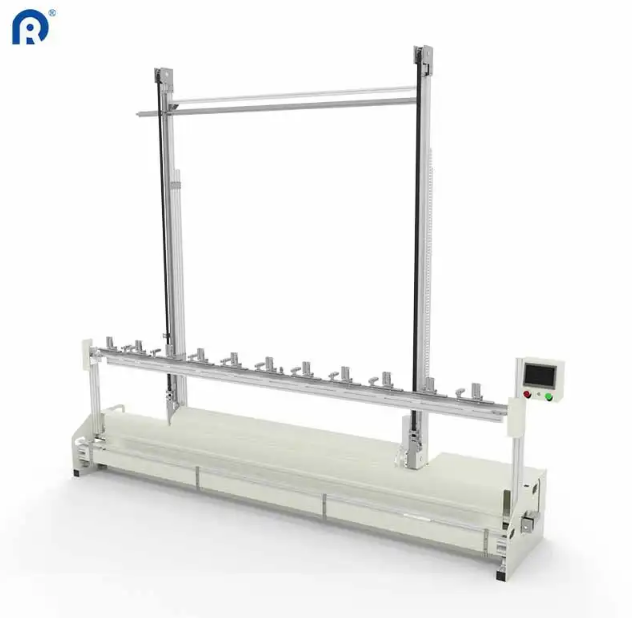
Zespół zainstalował zautomatyzowaną pionową maszynę do cięcia z programowalnymi ustawieniami wysokości. Operator po prostu wprowadzał wymiary każdej partii, a resztę maszyna wykonywała sama. Wydajność wzrosła do czterdziesięciu pięciu paneli na zmianę przy tej samej liczbie pracowników, a wskaźnik błędów spadł poniżej 1%. Zakład skrócił zapas zaplecza wymiany kotar z sześciu tygodni do dziesięciu dni, nie zatrudniając ani jednej dodatkowej osoby w zespole konserwacji. .
Opcje technologiczne umożliwiające rzeczywisty wzrost
Nie każda technologia cięcia wspiera skalowalność w taki sam sposób. Wybór ma większe znaczenie, niż większość właścicieli warsztatów zdaje sobie sprawę.
Systemy oparte na ostrzu pozostają podstawowym narzędziem do produkcji masowej. Skutecznie radzą sobie z grubymi materiałami, takimi jak firanki przeciwsłoneczne, i pozwalają utrzymać niskie koszty eksploatacji w trakcie długotrwałych serii produkcyjnych . Kompromis: ostrza stępiają się w czasie i wymagają wymiany, a ponadto nie zapieczniają krawędzi materiałów, co oznacza konieczność oddzielnych operacji wykańczania dla tkanin podatnych na podszywanie.
Wycinarki laserowe , w szczególności systemy CO2, doskonale sprawdzają się przy delikatnych materiałach, takich jak jedwab czy koronki. Badania opublikowane w „Textile Research Journal” (2023) wskazują, że cięcie laserem może zmniejszyć podszywanie krawędzi o około 85% w porównaniu do tradycyjnych ostrzy . Dokładność cięcia osiąga poziom około 0,1 mm, co ma znaczenie przy dopasowywaniu wzorów w artykułach wysokiej klasy . Systemy laserowe wiążą się jednak wyższymi początkowymi kosztami inwestycyjnymi oraz wymagają częstszej konserwacji.
Cięcie ultradźwiękowe drga z wysoką częstotliwością, umożliwiając jednoczesne cięcie i zapiecznianie materiałów syntetycznych . Dzięki temu eliminuje się etapy wykańczania po cięciu dla wielu mieszanek syntetycznych, jednak technologia ta gorzej sprawdza się przy włóknach naturalnych lub przy bardzo grubychn warstwach materiału.
Systemów sterowanych CNC zapewniają powtarzalność wymaganą przez skalowalność. Nowoczesne maszyny CNC do cięcia kotar utrzymują dokładność na poziomie około 0,5 mm w trakcie ośmiogodzinnych zmian produkcyjnych i mogą przetwarzać około 120 metrów materiału na godzinę – czyli około trzy razy szybciej niż metody ręczne .
Ekonomika skalowania produkcji
Uzasadnienie inwestycyjne w zakupie skalowalnego sprzętu do cięcia opiera się na kilku kluczowych wskaźnikach, które producenci powinni obliczyć przed podpisaniem jakichkolwiek zamówień zakupowych.
| Czynnik kosztowy | Cięcie ręczne (na 1000 paneli) | Zautomatyzowane cięcie CNC (na 1000 paneli) |
|---|---|---|
| Praca bezpośrednia | 40–50 godzin pracy operatora | 8–12 godzin pracy operatora |
| Odpady materiału | 8–12% materiału | 3–5% materiału |
| Wskaźnik powtórnego przetwarzania | 6–10% paneli | 1–2% paneli |
| Nakład na szkolenia | Wysoki (ciągły) | Niski (jednorazowy) |
Źle zoptymalizowany ręczny proces cięcia może prowadzić do marnowania 15–20% materiału tekstylnego na jednym warstwowaniu, podczas gdy zautomatyzowany system CNC z zoptymalizowanym planowaniem markerów regularnie osiąga wskaźniki odpadów poniżej 10%. Samo to różnice – oszczędność materiału w zakresie 5–10 punktów procentowych – często pokrywa koszty zakupu sprzętu już po dwóch do trzech latach działania zakładów o umiarkowanej skali produkcji.
Przejście na nowe rozwiązanie bez zakłócania produkcji
Przełączenie się z ręcznego na zautomatyzowane cięcie nie jest operacją typu „włącz/wyłącz”. Przejście to wymaga starannego zaplanowania, a najbardziej rozsądne zakłady wprowadzają je stopniowo, zamiast dokonywać natychmiastowej, pełnej zmiany.
Zacznij od SKU o najwyższej objętości i najczęściej powtarzanych. Są one najłatwiejsze do zaprogramowania i przynoszą najszybszy zwrot z inwestycji (ROI). Niezautomatyzowane stanowiska powinny obsługiwać nietypowe zamówienia niestandardowe, podczas gdy system zautomatyzowany buduje sobie reputację w przypadku podstawowych, rutynowych zadań. Gdy operatorzy poczują się komfortowo, a maszyna udowodni swoją niezawodność, stopniowo przenieś na nią większą część asortymentu.
Inny element, który często pozostaje pominięty: dane. Systemy zautomatyzowane generują dane produkcyjne, których nie potrafią dostarczyć ręczne stanowiska — np. czasy cięcia, zużycie materiału, dzienniki błędów. Te dane stają się podstawą ciągłego doskonalenia. Zakłady, które traktują maszynę do cięcia jako źródło danych, a nie tylko jako narzędzie, zazwyczaj osiągają korzyści związane z skalowalnością znacznie przekraczające początkowy wzrost wydajności.
Ridong produkuje urządzenia do cięcia kotar od 2007 roku, zainstalowanych w ponad 100 krajach ich doświadczenie zdobyte w różnorodnych środowiskach fabrycznych – od małych warsztatów po duże zakłady produkcyjne – zapewnia praktyczną perspektywę na to, co działa przy skalowaniu operacji cięcia kotar.
Spis treści
- Sufit skalowalności, o którym nikt nie mówi
- Co skalowalność naprawdę oznacza na stacji cięcia
- Ukryte koszty ręcznego cięcia w skali przemysłowej
- Przykład z praktyki: modernizacja zakładu chemicznego w południowym regionie Chin
- Opcje technologiczne umożliwiające rzeczywisty wzrost
- Ekonomika skalowania produkcji
- Przejście na nowe rozwiązanie bez zakłócania produkcji




