
 EN
Sömningsstationen som alla glömmer att optimera
Gå igenom de flesta gardinfabriker och snittavdelningen får all uppmärksamhet. Nya ultraljudsbord, avancerad nesting-programvara, glansfulla broschyrer om precision. Men gå fem steg längre till sömningsstationen och scenen ser ofta ut som om den inte har förändrats på tjugo år. Operatörer böjda över maskinerna, matar in tyget manuellt, stoppar för att justera spännningen, trådar om efter brister och mäter avståndet mellan vikningarna med måttband.
Det är så här: Syning kräver vanligtvis mer golvtid än klippning. Mycket mer. I en typisk verksamhet med mellanvolym kan syning och avslutning utgöra 45–55 % av den totala produktionsarbetsinsatsen. Trots detta är det området där investeringar i automatisering ofta ligger efter.
Detta klyfta börjar nu att minska. Automatiska gardinssyautomater – särskilt de som hanterar vikning och veckning – börjar slutligen ifatt den nivå som klippningsautomatiseringen uppnådde för tio år sedan. Tekniken är tillräckligt mogen för att frågan inte längre är "ska vi" utan "hur snabbt".
Vad automatisk vikning faktiskt gör annorlunda
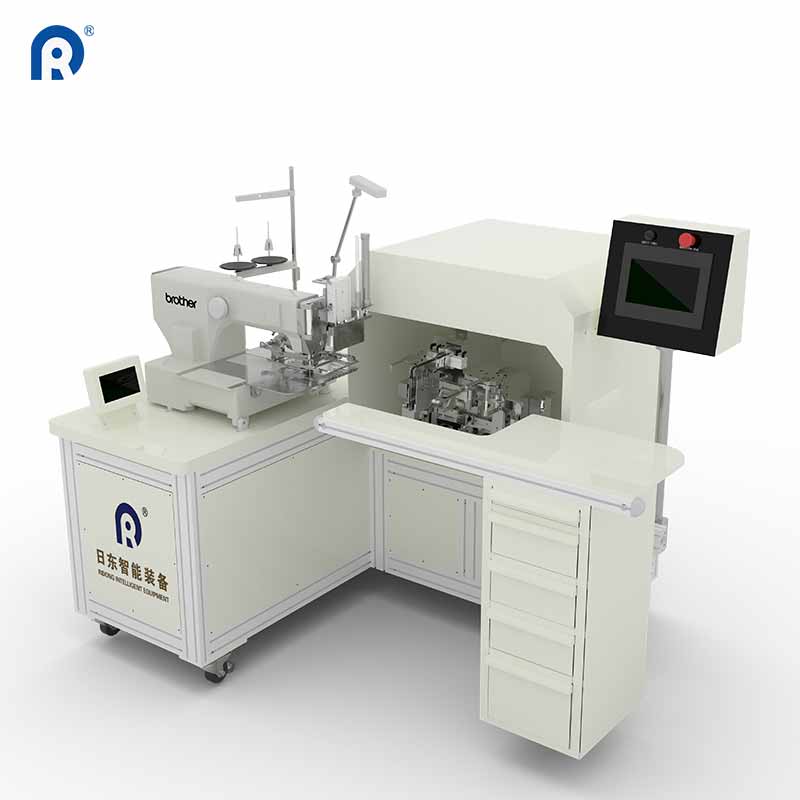
Den automatiska gardinsvikningsmaskinen är inte bara en syhuvud på ett transportband. Den verkliga ingenjörskonsten ligger i synkroniseringen . Draganordningen, transportbandet och syhuvudet drivs alla med samma hastighet. Tyget rör sig framåt utan att veckas, utan att sträckas och utan att operatören behöver dra eller styra.
Resultatet syns på den färdiga kanten. Konstant stygnstäthet, perfekt raka kanter och ingen vågform längs den nedre kanten – en kvalitet som tidigare krävde en erfaren operatör med tio års erfarenhet .
Japanska Brother-sömnålshuvuden är vanliga i denna klass av utrustning av ett skäl byggnadskvaliteten och stygnens konsekvens är väl dokumenterade. Men automatiseringslagret är lika viktigt. Maskinen hanterar tjocka tyger – sammet, jakard, flerskiktade mörkläggningsmaterial – utan att nålen böjs eller tråden går av, vilket är ett vanligt problem hos standardindustriella maskiner .
En verkstad som bytte till en automatiserad kanteringssystem rapporterade att daglig panelproduktion steg från 22 till 58 paneler efter införandet av utrustningen. Det är inte en marginal förbättring – det är en helt annan produktionsnivå.
Veckningsproblemet som ingen löst – förrän nu
Veckning har alltid varit den kritiska flaskhalsen i gardinstillverkning. Manuell veckning kräver mätning, vikning, pressning och syning – varje steg introducerar variationer. Tre olika operatörer kommer att producera tre olika veckdjup, även om de arbetar från samma specifikationer.
Automatiska veckningsmaskiner förändrar detta grundläggande. De moderna versionerna är utrustade med pekskärmar där operatören anger tyglängd, färdig gardinlängd och önskat antal veck. Den inbyggda intelligensen beräknar automatiskt optimalt veckdjup, avstånd mellan veck och syplatser. .
Inga mätband mer. Ingen mental matematik mer. Ingen "nästan tillräckligt bra" mer.
Maskinen hanterar enkel-, dubbel- och trippelveck. trippelveck har särskilt tidigare varit reserv för högklassiga verkstäder eftersom de är arbetskrävande och kräver stor skicklighet. Med automatisering blir de en standardvariant som vilken verkstad som helst kan erbjuda. .
Produktionssiffrorna berättar historien: vissa automatiserade vecksystem kan producera 8 000–10 000 veck under en 12-timmarsskift. Det motsvarar 8–15 manuella operatörer. Enbart arbetsbesparingen täcker ofta kostnaden för maskinen inom det första året.
En jämförelse på fabrikgolvet: före och efter
Så här ser siffrorna ut när en verkstad ersätter manuell syning med automatiserade lösningar. Dessa siffror kommer från en gardinsfabrik med 40 anställda som genomförde övergången under sex månader:
| Operation | Manuellt (per 8-timmarsskift) | Automatiserat (per 8-timmarsskift) | Ändra |
|---|---|---|---|
| Kantstickningsproduktion (paneler) | 45–55 | 110–130 | 2–2,5 gånger ökning |
| Veckproduktion (veck) | 600–800 | 2,000–2,500 | 3 gånger ökning |
| Omarbetskvalitet | 6–9% | 1–2% | 70–80 % minskning |
| Tilldelade operatörer | 6–7 | 3–4 | ~50 % minskning |
| Utbildningstid för nyanställda | 4–6 veckor | 1–2 veckor | 60–70 % snabbare |
Den globala marknaden för tygsnittmaskiner – som inkluderar automatiserad sy- och avslutningsutrustning – förväntas växa med en genomsnittlig årlig tillväxttakt (CAGR) på 5,5 % mellan 2025 och 2031. Den här tillväxten speglar en bredare förändring: fabriker som inte automatiserar syningen förlorar mark mot konkurrenter som gör det.
Där automation inte ersätter kompetens (och inte heller bör göra det)
Här är den ärliga sanningen som sällan nämns i utrustningsförsäljningsbroschyrer: automatiska symaskiner eliminerar inte behovet av skickliga operatörer. De förändrar istället vad dessa operatörer gör.
Maskinen hanterar den upprepande, högprecisionssyningen. Men någon måste fortfarande:
-
Läsa in tyget korrekt. Felaktig inläsning leder till felaktig syning, och maskinen kommer inte att kompensera för operatörens fel.
-
Välja rätt inställningar för varje tygtyp. Olika vikter, vävtyper och materialblandningar kräver olika spännkrafter, hastigheter och nålstorlekar .
-
Övervaka kvaliteten i realtid. Maskinen fungerar konsekvent, men tygfel, trådproblem eller subtila feljusteringar kräver fortfarande mänsklig uppmärksamhet.
-
Utför regelbunden underhållsarbete. Rengöring, smörjning och utbyte av slitna delar säkerställer att maskinen fortsätter att fungera enligt specifikationen. .
De bästa verkstäderna ser automatisering som en förstärkande kraft, inte som en ersättning. Den skicklige operatören blir istället en övervakare och felsökare snarare än en arbetare som utför upprepade uppgifter. Det är en befordran, inte en nedgradering.
Gör affärskonceptet för syautomatisering
ROI-beräkningen för automatiska symaskiner är mer direkt än många verkstadsägare förväntar sig. Här är uppdelningen:
Arbetsbesparingar är den största posten. Om en manuell kantering kräver tre operatörer och en automatiserad version kräver en, innebär det två löner mindre per skift. För en verksamhet med två skift uppgår de årliga besparingarna till flera tiotusental kronor.
Ökning av genomgången är lika viktigt. Snabbare produktion innebär fler ordrar som skickas ut per vecka, kortare ledtider och möjligheten att ta emot större kontrakt utan att öka antalet anställda.
Kvalitetskonsekvens minskar omarbete. Omarkligt arbete är dyrt – det förbrukar material, arbetskraft och tid som istället borde gå till ny produktion. Att minska omarbete från 8 % till 2 % effektivt ökar kapaciteten med 6 % utan ytterligare kostnad.
Träneffektivitet är en ofta underskattad fördel. Nybörjaroperatörer kan bli produktiva inom några dagar i stället för veckor. Det är avgörande på marknader där kvalificerad arbetskraft är svår att hitta och behålla.
Vad att leta efter i en automatisk sytmaskin
Inte alla automatiska sytmaskiner ger samma resultat. Här är de funktioner som skiljer pålitlig produktionsutrustning från maskiner som ofta ger problem:
-
Japanska eller tyska syhuvuden. Den centrala symekanismen bestämmer allt som följer .
-
Synkroniserade matarsystem. Transportbandet, dragarmen och syhuvudet måste fungera i harmoni .
-
Justerbara inställningar för variationer i tygmaterial. Tjocka och tunna tyger bör inte kräva omkonfigurering av maskinen .
-
Användarvänliga kontroller. Om gränssnittet kräver en manual för att navigera i det, ökar utbildningstiden exponentiellt.
-
Kraftfull ramkonstruktion. Vibrationer förstör precision. Tunga, stabila ramar bibehåller noggrannhet under årevis av användning. .
Verkstäder som prioriterar dessa funktioner rapporterar konsekvent färre driftstopp, lägre underhållskostnader och snabbare avkastning på investeringen. De som gör avkortningar när det gäller byggnadskvalitet får till slut maskiner som tillbringar mer tid på reparation än på produktion.
För tillverkare som vill uppgradera sina syoperationsprocesser erbjuder Ridong ett omfattande sortiment automatiserad kant- och veckutrustning som är utformad utifrån verkliga produktionskrav. Med mer än två decenniers erfarenhet av tillverkning av solskyddsanläggningar och en närvaro i över 80 länder speglar företagets maskiner den pålitlighet som endast kan uppnås genom kontinuerlig förfining i olika fabriksmiljöer. .
Innehållsförteckning
- Sömningsstationen som alla glömmer att optimera
- Vad automatisk vikning faktiskt gör annorlunda
- Veckningsproblemet som ingen löst – förrän nu
- En jämförelse på fabrikgolvet: före och efter
- Där automation inte ersätter kompetens (och inte heller bör göra det)
- Gör affärskonceptet för syautomatisering
- Vad att leta efter i en automatisk sytmaskin


