
 EN
محطة الخياطة التي ينساها الجميع تحسينها
اجعل جولةً في معظم مصانع الستائر، وستحظى قسم التقطيع باهتمامٍ كبيرٍ. طاولات فائقة الصوت حديثة، برامج ترتيب ذكية، كتيبات لامعة عن الدقة. لكن امشِ خمس خطوات إضافية نحو محطة الخياطة، وغالبًا ما يبدو المشهد وكأنه لم يتغير منذ عشرين عامًا. العمال منحنون فوق الآلات، ويُدخلون القماش يدويًّا، ويوقفون التشغيل لضبط الشد، وإعادة تمرير الخيط بعد الانقطاع، وقياس المسافات بين التجاعيد باستخدام شرائط قياس.
إليك الأمر: عادةً ما تستغرق عملية الخياطة وقتًا أطول على الأرض مقارنةً بعملية القص. وبشكلٍ كبيرٍ جدًّا. ففي عمليات الإنتاج متوسطة الحجم النموذجية، قد تشكِّل الخياطة والتشطيب ما نسبته ٤٥–٥٥٪ من إجمالي عمالة الإنتاج. ومع ذلك، فهي المنطقة التي يتأخَّر فيها الاستثمار في الأتمتة غالبًا.
ويبدأ هذا الفجوة في الانغلاق تدريجيًّا. فقد بدأت آلات خياطة الستائر الأوتوماتيكية—وخاصةً تلك التي تُعنى بعملية التهديب والتجعيد—في اللحاق بما حقَّقته أتمتة القص منذ عقدٍ مضى. وقد نضجت هذه التكنولوجيا لدرجة أن السؤال لم يعد «هل ينبغي لنا أن نعتمدها؟» بل أصبح «متى سنعتمدها؟».
ما الذي تفعله عملية التهديب الأوتوماتيكية فعليًّا بشكلٍ مختلف
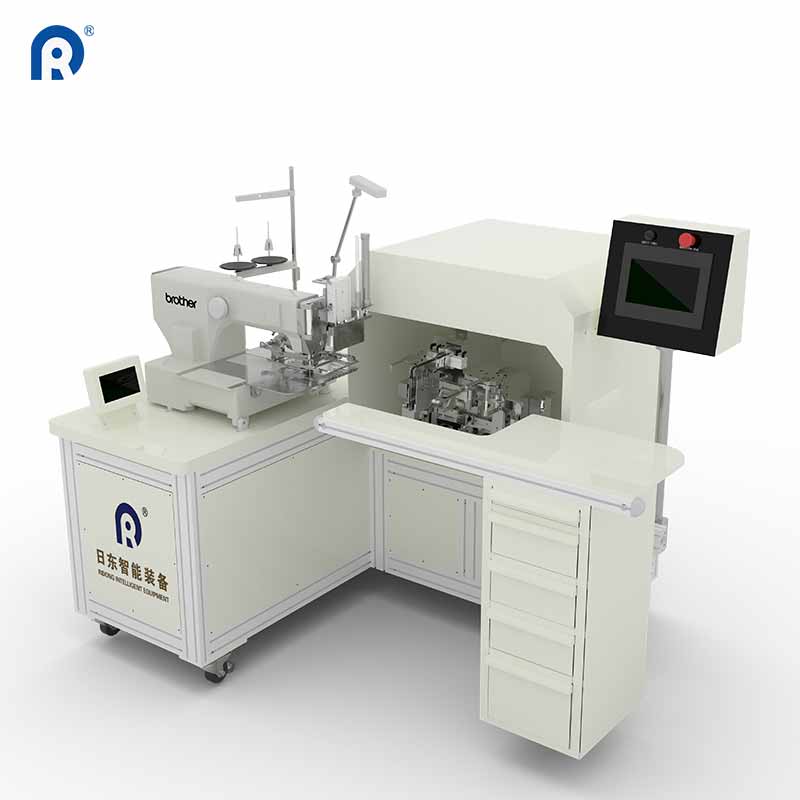
إن جهاز التهديب الأوتوماتيكي للستائر ليس مجرَّد رأس خياطة موضوع على حزام ناقل. فالهندسة الحقيقية تكمن في عملية المزامنة . إذ تعمل أداة السحب، والحزام الناقل، ورأس الخياطة جميعها بسرعات متطابقة. وبذلك يمر القماش عبر الجهاز دون أن يتجعَّد أو يمتد، وبلا حاجة إلى سحبه أو توجيهه من قِبل العامل.
تظهر النتيجة في الحافة المُنفَّذة. وكثافة الغرز متسقة، وحواف الت hem مستقيمة تمامًا، ولا توجد موجات على الحافة السفلية—وهو نوع الجودة الذي كان يتطلب سابقًا مشغلًا خبيرًا لديه عشر سنوات من الخبرة. .
رؤوس الخياطة اليابانية من شركة Brother شائعة في هذه الفئة من المعدات ولسبب وجيه. جودة التصنيع واتساق الغرز موثَّقة جيدًا. لكن طبقة الأتمتة مهمة بنفس القدر. فالماكينة تتعامل مع الأقمشة السميكة—مثل المخمل والجاكارد والأقمشة المعتمة متعددة الطبقات—دون انحراف الإبرة أو انقطاع الخيط، وهي المشكلات التي تعاني منها ماكينات الخياطة الصناعية القياسية. .
أبلغت ورشة عمل اعتمدت وحدة كيّ الحواف الآلية عن ارتفاع إنتاج الألواح اليومي من ٢٢ لوحةً إلى ٥٨ لوحةً بعد تركيب المعدات. وهذا ليس تحسينًا تدريجيًّا فحسب، بل هو مستوى إنتاجٍ مختلف تمامًا.
مشكلة التموج التي لم يحلها أحد—حتى الآن
لطالما كانت عملية التموج (التجعيد) العقبة الرئيسية في صناعة الستائر. وتتطلب عملية التموج اليدوية قياس الطول، وطي القماش، وكيه، وخياطته—وكل خطوة من هذه الخطوات تُدخل عامل التباين. فحتى ثلاثة عمال مختلفين سيُنتجون عُمق تموجات مختلفًا، حتى لو اعتمدوا على نفس المواصفات.
وتغيّر الآلات الأوتوماتيكية الخاصة بالتموج هذا الواقع جذريًّا. فتأتي أحدث الإصدارات مزودة بشاشات لمسية يُدخل عبرها المشغل طول القماش، وطول الستارة النهائية، وعدد التموجات المطلوبة. ويقوم النظام الذكي المدمج داخل الجهاز بحساب عمق التموج الأمثل، والمسافات بين التموجات، ونقاط الخياطة تلقائيًّا. .
لا حاجة بعد الآن لأدوات القياس. ولا حاجة للحساب الذهني. ولا مجال بعد الآن لعبارة «تقريبًا كافٍ».
ويتعامل الجهاز مع التموجات ذات الطية الواحدة والمزدوجة والثلاثية. وكانت التموجات الثلاثية، على وجه الخصوص، حكرًا تقليديًّا على ورش العمل الفاخرة نظرًا لكونها تتطلب جهدًا يدويًّا كبيرًا وتعتمد اعتمادًا كبيرًا على المهارة. أما مع التشغيل الآلي، فقد أصبحت خيارًا قياسيًّا يمكن لأي ورشة أن تقدّمه. .
أرقام الإنتاج تروي القصة: فبعض أنظمة التموج الآلية قادرة على إنتاج ٨٬٠٠٠ إلى ١٠٬٠٠٠ تموج خلال وردية عمل مدتها ١٢ ساعة. وهذا يعادل جهد ٨ إلى ١٥ عاملًا يدويًّا. وب alone، فإن وفورات العمالة غالبًا ما تكفي لسداد تكلفة الجهاز في السنة الأولى.
مقارنة على أرض المصنع: قبل وبعد
إليك الأرقام كما تبدو عندما تستبدل ورشة العمل عمليات الخياطة اليدوية بعمليات آلية معادلة. وهذه الأرقام مأخوذة من مصنع ستائر يعمل فيه ٤٠ شخصًا، وقد أتمّ هذا التحول خلال ستة أشهر:
| التشغيل | يدوي (لكل وردية عمل مدتها ٨ ساعات) | آلي (لكل وردية عمل مدتها ٨ ساعات) | تغيير |
|---|---|---|---|
| إنتاج الترقيع (اللوحات) | 45–55 | 110–130 | زيادة تتراوح بين ضعفين و٢٫٥ ضعف |
| إنتاج التموج (التموجات) | 600–800 | 2,000–2,500 | زيادة تصل إلى 3 مرات |
| معدل إعادة التصنيع | 6–9% | 1–2% | خفض بنسبة 70–80% |
| العاملون المعينون | 6–7 | 3–4 | خفض بنسبة ~٥٠٪ |
| مدة التدريب للموظفين الجدد | 4–6 أسابيع | أسبوع إلى أسبوعين | أسرع بنسبة ٦٠–٧٠٪ |
من المتوقع أن ينمو سوق آلات قص الأقمشة العالمي — الذي يشمل معدات الخياطة والتشطيب الآلية — بمعدل نمو سنوي مركب قدره ٥,٥٪ خلال الفترة من ٢٠٢٥ إلى ٢٠٣١. ويعكس هذا النمو تحولاً أوسع نطاقاً: فالمرافق التصنيعية التي لا تُطبِّق أتمتة عمليات الخياطة تخسر مكانتها أمام المنافسين الذين يفعلون ذلك.
حيث لا تحل الأتمتة محل المهارة (ولن ينبغي أن تحل)
إليك الرأي الصادق الذي نادراً ما تذكره كتيبات بيع المعدات: إن آلات الخياطة الآلية لا تلغي الحاجة إلى مشغِّلين مهرة، بل تغيّر طبيعة المهام التي يؤديها هؤلاء المشغِّلون.
تقوم الآلة بأداء عمليات التحميل المتكررة والدقيقة للغاية للخياطة. لكن لا يزال هناك حاجة لشخصٍ يقوم بما يلي:
-
تحميل القماش بشكل صحيح. فالتَّحميل غير المحاذى يؤدي إلى خياطة غير محاذاة، ولا تقوم الآلة بتصحيح الخطأ البشري.
-
اختيار الإعدادات المناسبة لكل نوع من الأقمشة. فتتطلب الأوزان والأنسجة والتركيبات المختلفة توتُّرات وسرعات وأحجام إبر مختلفة .
-
راقب جودة التشغيل في الوقت الفعلي. تعمل الآلة بشكلٍ ثابت، لكن العيوب في القماش أو مشاكل الخيط أو الانحرافات الطفيفة في المحاذاة ما زالت تتطلب عين الإنسان.
-
قم بصيانة دورية. فالتنظيف وتزييت الآلة واستبدال الأجزاء البالية يحافظ على تشغيلها وفق المواصفات المطلوبة. .
أفضل الورش تنظر إلى الأتمتة باعتبارها عاملًا مضاعفًا للقدرة الإنتاجية، وليس بديلًا عنها. ويصبح العامل الماهر مشرفًا ومُحلِّلًا للمشاكل بدلًا من أن يكون عاملًا يؤدي مهامًا متكررة. وهذه ليست خفضًا في الرتبة، بل ترقية.
إثبات الجدوى الاقتصادية لأتمتة عمليات الخياطة
إن حساب العائد على الاستثمار (ROI) الخاص بآلات الخياطة الآلية أبسط بكثير مما يتوقعه العديد من أصحاب الورش. وإليك التفصيل:
توفير العمالة تمثل الرواتب أكبر بندٍ في التكاليف. فإذا كانت عملية التمهيد اليدوية تتطلب ثلاثة عمال، بينما تقتصر العملية الآلية على عاملٍ واحد، فهذا يعني توفير راتبين في كل وردية. وفي حالة التشغيل بنظام ورديتين يوميًا، فإن التوفير السنوي يصل إلى خمسة أرقام.
مكاسب الإنتاج الأمر مهمٌّ بنفس القدر. فالإنتاج الأسرع يعني شحن عدد أكبر من الطلبات أسبوعيًّا، وتخفيض أوقات التسليم، وقدرة الشركة على قبول عقود أكبر دون الحاجة إلى زيادة عدد الموظفين.
الاستمرارية في الجودة يقلل من الحاجة إلى إعادة العمل. وإعادة العمل مكلفةٌ للغاية؛ فهي تستهلك المواد والعمالة والوقت الذي كان ينبغي توجيهه لإنتاج جديد. وبتخفيض نسبة إعادة العمل من ٨٪ إلى ٢٪، فإن ذلك يُضيف فعليًّا سعة إنتاجية إضافية بنسبة ٦٪ دون أي تكلفة إضافية.
كفاءة التدريب وهو فائدةٌ لا يُقدَّر قدرها بما يكفي. إذ يمكن للمُشغلين الجدد أن يصبحوا منتجين خلال أيامٍ بدلًا من أسابيع. وهذا أمرٌ بالغ الأهمية في الأسواق التي يصعب فيها العثور على العمالة الماهرة والاحتفاظ بها.
ما الذي يجب البحث عنه في ماكينة الخياطة الآلية
ليست كل ماكينات الخياطة الآلية تُقدِّم نفس النتائج. وفيما يلي أبرز الميزات التي تميِّز معدات الإنتاج الموثوقة عن الماكينات التي تتعرَّض باستمرار للأعطال:
-
رؤوس خياطة يابانية أو ألمانية. آلية الغرز الأساسية تحدد كل شيءٍ لاحق. .
-
أنظمة التغذية المتزامنة. يجب أن تعمل ناقل الحركة وجهاز السحب ورأس الخياطة بوئامٍ تام. .
-
إعدادات قابلة للتعديل لتتناسب مع اختلاف أنواع الأقمشة. لا ينبغي أن تتطلب الأقمشة السميكة والأقمشة الرقيقة إعادة تهيئة للآلة .
-
عناصر تحكم سهلة الاستخدام. إذا احتاج واجهـة الاستخدام دليلاً يدويًّا للتوجُّه فيها، فإن وقت التدريب يتضاعف.
-
هيكل إطار متين. الاهتزاز يُدمِّر الدقة. وتضمن الإطارات الثقيلة والمستقرة الحفاظ على الدقة على مدى سنوات من الاستخدام. .
المصانع التي تُعطي الأولوية لهذه الميزات تُبلِّغ باستمرار عن عدد أقل من الأعطال، وتكاليف صيانة أقل، وعائد استثمار أسرع. أما تلك التي تُهمِل جودة التصنيع لتحقيق وفورات قصيرة المدى، فتنتهي بها الحال إلى آلات تقضي وقتًا أطول في إصلاحها مقارنةً بما تقضيه في الإنتاج.
أما بالنسبة للمصنِّعين الذين يسعون إلى ترقية عمليات الخياطة لديهم، فإن شركة ريدونغ توفر نطاقًا شاملاً من معدات التمهيد والتجعید الآلية المصمَّمة وفقًا لمتطلبات الإنتاج الفعلية. ومع أكثر من عقدين من الخبرة في تصنيع معدات الستائر الشمسية ووجودها في أكثر من ٨٠ دولة، فإن آلات الشركة تعكس نوع الموثوقية الذي لا يمكن تحقيقه إلا من خلال التحسين المستمر عبر بيئات مصانع متنوعة. .
جدول المحتويات
- محطة الخياطة التي ينساها الجميع تحسينها
- ما الذي تفعله عملية التهديب الأوتوماتيكية فعليًّا بشكلٍ مختلف
- مشكلة التموج التي لم يحلها أحد—حتى الآن
- مقارنة على أرض المصنع: قبل وبعد
- حيث لا تحل الأتمتة محل المهارة (ولن ينبغي أن تحل)
- إثبات الجدوى الاقتصادية لأتمتة عمليات الخياطة
- ما الذي يجب البحث عنه في ماكينة الخياطة الآلية


