
 EN
ایستگاه دوختی که همه فراموش میکنند آن را بهینهسازی کنند
در بیشتر کارخانههای پرده، اگر از بخش برش بازدید کنید، تمام توجه به آن جلب میشود: میزهای اولتراسونیک جدید، نرمافزارهای پیچیدهی چیدمان قطعات، و بروشورهای درخشان دربارهی دقت. اما تنها پنج قدم جلوتر به ایستگاه دوخت بروید و صحنهای را مشاهده خواهید کرد که اغلب در بیست سال گذشته تغییری نکرده است: اپراتورها خمیده بر روی دستگاهها، با دست پارچه را تغذیه میکنند، برای تنظیم کشش متوقف میشوند، پس از پارگی نخ دوباره آن را رشتهکشی میکنند و فاصلهی چینها را با خطکش اندازهگیری میکنند.
نکتهی اصلی این است که عملیات دوخت معمولاً زمان بیشتری از برش را در فضای کارگاه به خود اختصاص میدهد؛ بسیار بیشتر. در یک عملیات متوسطحجم، دوخت و اتمام کار میتواند ۴۵ تا ۵۵ درصد از کل نیروی کار تولیدی را تشکیل دهد. با این حال، این بخش معمولاً کمترین سرمایهگذاری در زمینهی اتوماسیون را دریافت میکند.
این شکاف در حال بسته شدن است. دستگاههای خودکار دوخت پرده—بهویژه آنهایی که عملیات لبهزنی و چینزنی را انجام میدهند—بالاخره به سطح خودکارسازی برش که ده سال پیش حاصل شده بود، رسیدهاند. این فناوری به قدری بالغ شده که پرسش امروز «آیا باید این کار را انجام دهیم؟» نیست، بلکه «چه زمانی انجام خواهد شد؟» است.
تفاوت اصلی لبهزنی خودکار پرده چیست؟
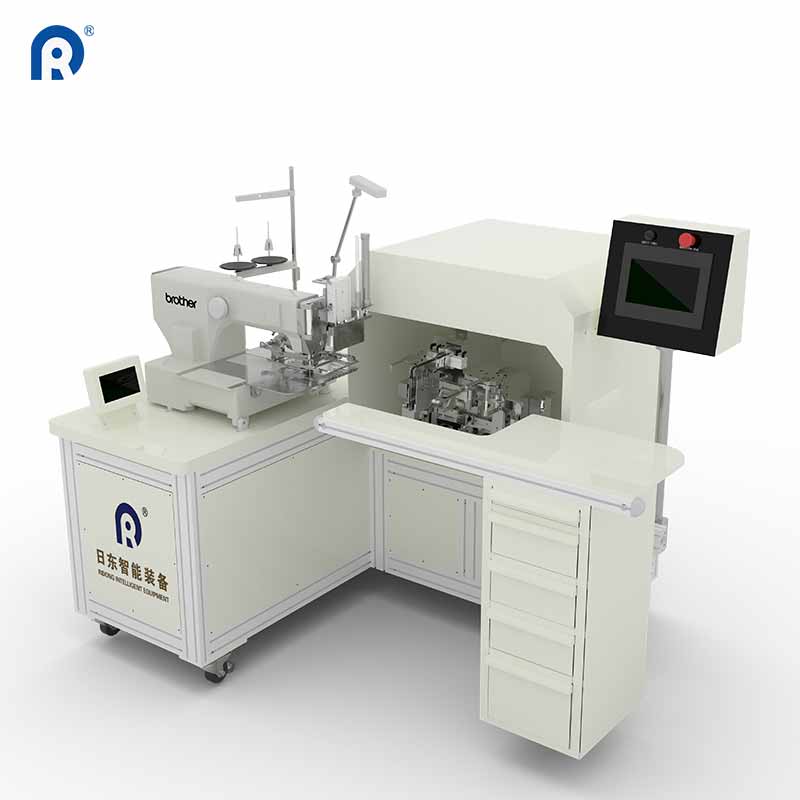
دستگاه خودکار لبهزنی پرده صرفاً یک سر دوخت روی نوار نقاله نیست. مهندسی واقعی در هماهنگی اجزا نهفته است. دستگاه کششدهنده، نوار نقاله و سر دوخت همگی با سرعتهای هماهنگ کار میکنند. پارچه بدون چینخوردگی، بدون کشیدگی و بدون نیاز به کشیدن یا هدایت توسط اپراتور از دستگاه عبور میکند.
نتیجه در لبهٔ نهایی قابل مشاهده است: تراکم یکنواخت دوخت، لبههای لبهزنی کاملاً صاف و عدم وجود موج در لبهٔ پایینی—کیفیتی که قبلاً نیازمند یک اپراتور مجرب با ده سال سابقه کار بود. .
سرهای دوخت ژاپنی Brother در این دسته از تجهیزات به دلیل دلایلی خاص رایج هستند. کیفیت ساخت و یکنواختی دوخت بهخوبی مستندسازی شدهاند. اما لایه اتوماسیون نیز همچنین اهمیت دارد. این دستگاه پارچههای ضخیم — مانند مخمل، جاکارد و پارچههای ضد نور چندلایه — را بدون انحراف سوزن یا پارگی نخ که معمولاً در دستگاههای صنعتی معمولی رخ میدهد، پردازش میکند. .
یک کارگاه که به واحد تاکردن خودکار روی آورد، گزارش داد که تولید روزانه پنلها از ۲۲ به ۵۸ پنل پس از تأمین این تجهیزات افزایش یافته است. این بهبودی تدریجی نیست؛ بلکه کاملاً تغییر سطح تولید است.
مسئله چیندار کردن که تاکنون حلنشده بود— تا اکنون
چیندار کردن همیشه نقطه تنگی فرآیند ساخت پرده بوده است. چیندار کردن دستی نیازمند اندازهگیری، تا زدن، اتو کردن و دوخت است؛ و هر مرحله متغیرهایی را ایجاد میکند. حتی اگر سه اپراتور مختلف از یک مشخصات واحد پیروی کنند، عمق چینهای تولیدشده توسط آنها متفاوت خواهد بود.
دستگاههای خودکار چینزنی این فرآیند را بهطور اساسی تغییر میدهند. نسخههای مدرن این دستگاهها با کنترلهای لمسی عرضه میشوند که در آنها اپراتور طول پارچه، طول نهایی پرده و تعداد مورد نظر چینها را وارد میکند. هوش داخلی دستگاه بهصورت خودکار عمق بهینه چینها، فاصله بین آنها و نقاط دوخت را محاسبه میکند. .
دیگر نیازی به خطکش نیست. دیگر نیازی به محاسبات ذهنی نیست. دیگر «تقریبی» کافی نیست.
این دستگاه قادر به ایجاد چینهای تکی، دوتایی و سهتایی است. بهویژه چینهای سهتایی همواره در حوزه کارگاههای باکیفیت بالا قرار داشتهاند، زیرا نیازمند زمان و مهارت بالایی هستند. با اتوماسیون، این نوع چینها به گزینهای استاندارد تبدیل میشوند که هر کارگاهی میتواند ارائه دهد. .
اعداد تولید داستان را روایت میکنند: برخی از سیستمهای اتوماتیک چینزنی قادرند در یک شفت ۱۲ ساعته ۸۰۰۰ تا ۱۰۰۰۰ عدد چین تولید کنند. این معادل ۸ تا ۱۵ نفر اپراتور دستی است. صرفهجویی در نیروی کار به تنهایی اغلب هزینه خرید دستگاه را در طول سال اول تأمین میکند.
مقایسهای از خط تولید: پیش و پس از اتوماسیون
این اعداد نشاندهندهی نتایج جایگزینی عملیات دوخت دستی با معادلهای خودکار در یک کارگاه است. این ارقام از یک کارخانهی پردهسازی ۴۰نفره به دست آمده که این انتقال را در طی شش ماه انجام داده است:
| عملیات | دستی (در هر شفت ۸ ساعته) | خودکار (در هر شفت ۸ ساعته) | تغییر |
|---|---|---|---|
| خروجی تاولزنی (پنل) | 45–55 | 110–130 | افزایش ۲ تا ۲٫۵ برابری |
| خروجی چینزنی (چین) | 600–800 | 2,000–2,500 | افزایش 3 برابری |
| نرخ دوبارهکاری | 6–9% | 1–2% | کاهش 70–80% |
| کارگران اختصاصیافته | 6–7 | 3–4 | کاهش حدود ۵۰ درصدی |
| زمان آموزش کارشناسان جدید | 46 هفته | ۱–۲ هفته | ۶۰ تا ۷۰ درصد سریعتر |
بازار جهانی دستگاههای برش پارچه — که شامل تجهیزات خودکار دوخت و پایاندهی میشود — پیشبینی میشود که از سال ۲۰۲۵ تا ۲۰۳۱ با نرخ رشد مرکب سالانه (CAGR) ۵٫۵ درصد رشد کند. این رشد انعکاسدهندهی تغییر گستردهتری است: کارخانههایی که دوخت را خودکار نمیکنند، در مقابل رقبایی که این کار را انجام میدهند، در حال از دست دادن موقعیت هستند.
جایی که خودکارسازی مهارت را جایگزین نمیکند (و نباید جایگزین کند)
این نظر صادقانهای است که در بروشورهای فروش تجهیزات به ندرت ذکر میشود: دستگاههای دوخت خودکار نیاز به اپراتورهای ماهر را از بین نمیبرند؛ بلکه کاری را که این اپراتورها انجام میدهند، تغییر میدهند.
دستگاه عملیات تکراری و دوخت با دقت بالا را انجام میدهد. اما همچنان نیاز است که فردی:
-
پارچه را بهدرستی بارگذاری کند. بارگذاری نامتعادل منجر به دوخت نامتعادل میشود و دستگاه خطای اپراتور را اصلاح نمیکند.
-
تنظیمات مناسب را برای هر نوع پارچه انتخاب کند. وزنها، بافتها و ترکیبات مختلف پارچه، نیازمند کششها، سرعتها و اندازههای سوزن متفاوتی هستند. .
-
کیفیت را بهصورت زنده نظارت کنید. دستگاه بهطور مداوم کار میکند، اما عیوب پارچه، مشکلات نخ یا انحرافات ظریف همچنان نیازمند بررسی توسط چشم انسان هستند.
-
انجام نگهداری دورهای. پاکسازی، روغنکاری و تعویض قطعات فرسوده، عملکرد دستگاه را در حد استاندارد حفظ میکند. .
بهترین کارگاهها از اتوماسیون بهعنوان یک عامل تقویتکننده، نه جایگزین، استفاده میکنند. اپراتور ماهر بهجای انجام کارهای تکراری، به یک سرپرست و عیبیاب تبدیل میشود. این یک ارتقا، نه تحقیر است.
توجیه کسبوکار برای اتوماسیون دوخت
محاسبه بازده سرمایهگذاری (ROI) برای دستگاههای دوخت خودکار سادهتر از آن است که بسیاری از صاحبان کارگاه تصور میکنند. اینجا خلاصهای از آن ارائه شده است:
صرفهجویی در نیروی کار بزرگترین مورد هزینهای هستند. اگر عملیات دوخت لبه بهصورت دستی نیازمند سه اپراتور باشد و نسخه اتوماتیک آن تنها نیازمند یک اپراتور باشد، این یعنی دو حقوق کارگر در هر شیفت صرفهجویی میشود. برای یک عملیات دو شیفتی، صرفهجویی سالانه بهراحتی به رقم پنج رقمی میرسد.
افزایش ظرفیت تولید همچنین اهمیت زیادی دارد. تولید سریعتر به معنای ارسال سفارشهای بیشتری در هر هفته، کاهش زمان تحویل و امکان پذیرفتن قراردادهای بزرگتر بدون افزودن نیروی کار است.
یکپارچگی کیفیت کاهش کارهای اصلاحی. انجام مجدد کارها هزینهبر است؛ زیرا مواد، نیروی کار و زمانی را که باید صرف تولید جدید شود، مصرف میکند. کاهش کارهای اصلاحی از ۸٪ به ۲٪، بهطور مؤثری ظرفیت تولید را ۶٪ بدون هیچ هزینه اضافیای افزایش میدهد.
کارایی آموزش یک فایدهای است که اغلب نادیده گرفته میشود. اپراتوران جدید میتوانند در عرض چند روز (نه چند هفته) بهصورت مؤثر فعالیت کنند. این امر در بازارهایی که یافتن و حفظ نیروی کار متخصص دشوار است، اهمیت ویژهای دارد.
ویژگیهایی که باید در ماشینهای خیاطی خودکار بررسی کرد
هر ماشین خیاطی خودکاری نتایج یکسانی ارائه نمیدهد. در ادامه ویژگیهایی آورده شده است که تجهیزات تولیدی قابلاعتماد را از ماشینهایی که مشکلات زیادی دارند، جدا میکند:
-
سرهای خیاطی ژاپنی یا آلمانی. مکانیزم اصلی دوخت، تمام فرآیندهای بعدی را تعیین میکند. .
-
سیستمهای تغذیه هماهنگ. نقاله، کششدهنده و سر ماشین باید بهصورت هماهنگ کار کنند. .
-
تنظیمات قابل تنظیم برای تغییرات پارچه. پارچههای ضخیم و نازک نباید نیازمند تنظیم مجدد دستگاه باشند .
-
کنترلهای کاربرپسند. اگر رابط کاربری برای استفاده از آن نیاز به راهنمای کاربر داشته باشد، زمان آموزش چندین برابر میشود.
-
ساختار محکم قاب. لرزش دقت را از بین میبرد. قابهای سنگین و پایدار، دقت را در طول سالها استفاده حفظ میکنند. .
کارگاههایی که این ویژگیها را اولویت قرار میدهند، بهطور مداوم گزارش میدهند که خرابیها کمتر، هزینههای نگهداری پایینتر و بازگشت سرمایه سریعتر است. آنهایی که در کیفیت ساخت صرفهجویی میکنند، در نهایت دستگاههایی در اختیار دارند که بیشتر وقت خود را صرف تعمیرات میکنند تا تولید.
برای تولیدکنندگانی که قصد ارتقای عملیات دوخت خود را دارند، شرکت ریدونگ طیف جامعی از تجهیزات اتوماتیک تاکید و چینکاری را بر اساس نیازهای واقعی تولید ارائه میدهد. با بیش از دو دهه تجربه در تولید تجهیزات سایهبان و حضوری در بیش از ۸۰ کشور، دستگاههای این شرکت انعکاسدهنده نوعی قابلیت اطمینان هستند که تنها از طریق بهبود مداوم در محیطهای کارخانهای متنوع به دست میآید. .
فهرست مطالب
- ایستگاه دوختی که همه فراموش میکنند آن را بهینهسازی کنند
- تفاوت اصلی لبهزنی خودکار پرده چیست؟
- مسئله چیندار کردن که تاکنون حلنشده بود— تا اکنون
- مقایسهای از خط تولید: پیش و پس از اتوماسیون
- جایی که خودکارسازی مهارت را جایگزین نمیکند (و نباید جایگزین کند)
- توجیه کسبوکار برای اتوماسیون دوخت
- ویژگیهایی که باید در ماشینهای خیاطی خودکار بررسی کرد


