
 EN
Den skalbarhetsgräns som ingen pratar om
Att skala upp en gardinstillverkningsverksamhet låter enkelt på papperet – köp fler maskiner, anställ fler personer och öka mängden produkter som lämnar fabriken. I praktiken blir dock skärstationen ofta flaskhalsen som kväver tillväxten innan den ens har börjat. En medelstor verkstad kan hantera 200 gardinskärningar per dag med två manuella skärbord och fyra operatörer. Öka produktionen till 400 skärningar per dag, och plötsligt förvandlas skäravdelningen till kaos – ojämna staplar, inkonsekventa mått, ökad tygvärdelöshet och en stigande andel omarbete som överstiger acceptabla nivåer.
Den globala marknaden för fönsterbeklädnader var värd cirka 14,4 miljarder USD år 2024 och förväntas nå 22,7 miljarder USD år 2033, med en årlig tillväxt på cirka 5,2 %. Denna tillväxt fördelas inte jämnt över hela leveranskedjan. Verkstäder som inte kan skala upp sina skäroperationer effektivt kommer att se den här möjligheten gå rakt förbi dem och istället hamna hos konkurrenter som redan har löst produktionsmatematiken.
Vad skalbarhet egentligen betyder på skäravdelningen
Skalbarhet vid industriell gardinskärning handlar inte bara om att bearbeta mer tyg per timme. Det är den förenklade versionen som utrustningsförsäljare gärna framhäver. Verklig skalbarhet innebär möjligheten att hantera variation utan att offra hastighet, att absorbera volymtoppar utan att dubbla antalet anställda och att bibehålla kvalitetskonsekvens oavsett om beställningen gäller femtio identiska paneler eller femhundra anpassade paneler med olika mått.
Ett korrekt utformat skärsystem skalar i tre dimensioner: genomströmning, materialmångfald och orderkomplexitet. Den första dimensionen är uppenbar – fler paneler per skift. Den andra är viktig när ett verkstad tar emot allt från lättviktiga gardiner till tunga mörkläggningsvävnader, där varje typ kräver olika skärparametrar. Den tredje dimensionen blir relevant när beställningarna går från stora serier av identiska mått till högmix-, lågvolymsarbete med anpassade lösningar – en utveckling som alltmer präglar marknaden.
De dolda kostnaderna för manuell skärning i stor skala
Manuell skärning har en plats inom branschen, det är ingen tvekan om det. För småserier av specialanpassade produkter eller prototyper kan en skicklig skärare med ett rakkniv och ett bra bord åstadkomma utmärkta resultat. Men vid skalförändring ändras beräkningarna helt och hållet.
Tänk på vad som händer när ett verkstad fördubblar antalet skärstationer från två till sex utan att ändra den underliggande processen. Arbetskostnaderna ökar inte bara proportionellt – de fördubblas. Att utbilda nya skärare tar tid, och kvaliteten varierar kraftigt mellan erfarna skärare och nybörjare. Materialspill från mätfel förstärks över alla stationer. En studie från International Textile Machinery Association visade att automatiserade skärsystem kan uppnå 98 procent mönsterupprepningsskaplighet över flera produktionscykler, jämfört med betydligt lägre konsekvens vid manuella metoder .
Här är verkligheten som ofta överlookas: manuell skärning skalar inte linjärt. Dubbla produktionsvolymen och felprocenten stannar inte på samma nivå – den stiger. Fler snitt innebär fler möjligheter till fel, mer tyg som går förlorat på grund av felaktiga mått och mer omarbete som äter upp marginaler som redan är tunna.
Ett fall från fältet: Renoveringen av den sydkinesiska kemiskanlagen
Under ett renoveringsprojekt på en kemiskanläggning i södra Kina stod anläggningens interna gardinunderhållsverkstad inför en ovanlig utmaning. Anläggningen omfattade flera byggnader med icke-standardiserade fönsterdimensioner – ingenting stämde överens från en flygel till nästa. De tillverkade ersättningsgardiner i partier om trettio till fyrtio paneler, var och en med unika höjd- och breddspecifikationer.
Den befintliga installationen använde ett manuellt skär bord med ett rakkniv. En operatör kunde skära ungefär femton paneler per skift, och felprocenten låg på cirka 8 % – vilket innebar att ungefär en av tolv paneler behövde skäras om igen. Det lät inte katastrofalt förrän man multiplicerade det med de över 200 fönster i anläggningen som krävde utbyte enligt en löpande schema.
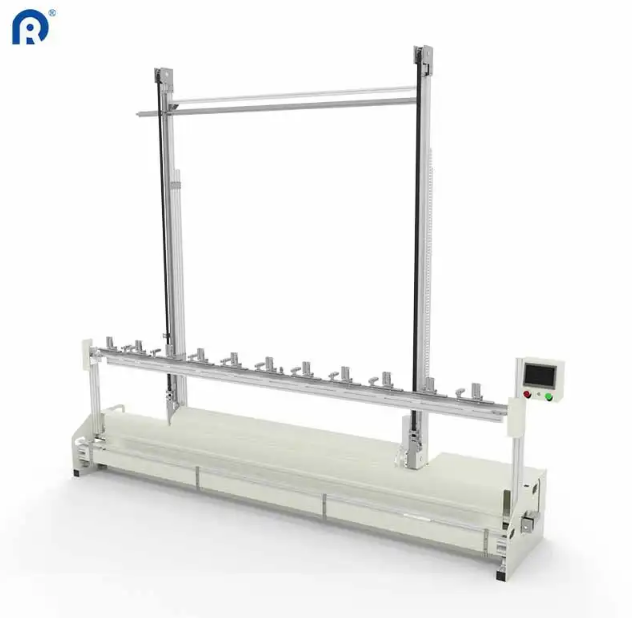
Teamet bytte ut den manuella anordningen mot en automatiserad vertikal skärmaskin med programmerbara höjdställningar. Operatören behövde bara ange måtten för varje parti, och maskinen hanterade resten. Produktionen ökade till fyrtiofem paneler per skift med samma antal anställda, och felprocenten sjönk under 1 %. Anläggningen minskade sitt backlog av gardinskift från sex veckor till tio dagar utan att anställa en enda person till underhållslaget. .
Teknologialternativ som möjliggör verklig tillväxt
Inte alla skärteknologier stödjer skalbarhet på samma sätt. Valet är viktigare än de flesta verkstadägare inser.
Bladsystem förblir arbetshästarna för högvolymsproduktion. De hanterar tjocka material, som mörkläggningsgardiner, effektivt och håller driftkostnaderna låga under långa produktionsserier kompromissen: knivbladen slits med tiden och måste bytas ut, och de försegla inte tygkanterna, vilket innebär separata avslutningssteg för material som fransar.
Laseravskärare , särskilt CO2-system, är utmärkta för känsliga tyger som siden eller spets. Enligt en studie i Textile Research Journal (2023) kan laserskärning minska kanternas fransning med cirka 85 % jämfört med konventionella knivar precisionstoleransen uppgår till cirka 0,1 mm, vilket är avgörande för mönsteranpassning vid högklassiga produkter lassystemen har dock högre investeringskostnader och kräver mer underhåll.
Ultraljudsskärning vibrerar med hög frekvens för att skära och försegla syntetiska material samtidigt detta eliminerar efterbearbetning efter skärning för många syntetiska blandningar, men tekniken fungerar inte lika bra på naturliga fibrer eller tjocka lager.
CNC-styrda system leverera den upprepelighet som skalbarhet kräver. Moderna CNC-gardinstötar bibehåller en noggrannhet på cirka 0,5 mm under produktionsskift på åtta timmar och kan bearbeta cirka 120 meter tyg per timme – ungefär tre gånger snabbare än manuella metoder .
Ekonomiken för att skala upp
Investeringsargumentet för skalbar skärutrustning bygger på några nyckelsiffror som tillverkare bör beräkna innan de undertecknar några inköpsorder.
| Kostnadsfaktor | Manuell skärning (per 1 000 paneler) | Automatiserad CNC-skärning (per 1 000 paneler) |
|---|---|---|
| Direkt arbetsinsats | 40–50 operatortimmar | 8–12 operatortimmar |
| Tygvärd | 8–12 % av materialet | 3–5 % av materialet |
| Omarbetskvalitet | 6–10 % av panelerna | 1–2 % av panelerna |
| Träningsarbete | Hög (pågående) | Låg (engångs) |
En dåligt optimerad manuell skärprocess kan slösa bort 15–20 % av tyget per lager, medan ett automatiserat CNC-system med optimerad markplanering regelbundet uppnår utskärdningsnivåer under 10 %. Skillnaden på 5–10 procentenheter i materialbesparing räcker ofta till för att täcka investeringen i utrustningen inom två till tre år för verkstäder som arbetar i måttlig skala.
Gå över utan att störa produktionen
Övergången från manuell till automatiserad skärning är inte en fråga om att bara trycka på en knapp. Övergången kräver planering, och de smartaste verkstäderna inför den successivt istället för att gå hela vägen på en gång.
Börja med de SKU:er som har högst volym och är mest repetitiva. Dessa är enklast att programmera och ger snabbast avkastning på investeringen (ROI). Låt manuella stationer hantera de ovanliga specialbeställningarna medan det automatiserade systemet bygger ett spårbarhetsregister på rutinarbetet. När operatörerna känner sig bekväma och maskinen har visat sin tillförlitlighet kan en större del av produktionen överföras till det automatiserade systemet.
Den andra delen som ofta försummas: data. Automatiserade system genererar produktionsdata som manuella stationer aldrig kan – t.ex. skärningstider, materialanvändning och felloggar. Denna data blir grunden för kontinuerlig förbättring. Verkstäder som ser skärningsmaskinen som en datakälla snarare än bara som ett verktyg tenderar att uppnå skalbarhetsvinster som går långt bortom den initiala ökningen av genomströmning.
Ridong tillverkar gardinskärningsutrustning sedan 2007, med installationer i mer än 100 länder deras erfarenhet från olika fabriksmiljöer – från små verkstäder till storskaliga produktionsanläggningar – ger en praktisk inblick i vad som fungerar när man skalar upp gardinsticksoperationer.
Innehållsförteckning
- Den skalbarhetsgräns som ingen pratar om
- Vad skalbarhet egentligen betyder på skäravdelningen
- De dolda kostnaderna för manuell skärning i stor skala
- Ett fall från fältet: Renoveringen av den sydkinesiska kemiskanlagen
- Teknologialternativ som möjliggör verklig tillväxt
- Ekonomiken för att skala upp
- Gå över utan att störa produktionen




