
 EN
التكلفة الخفية لاختيار الآلة غير المناسبة
كان مالك مصنع في فيتنام قد اتصل مرةً بمشكلة بدت مألوفةً بشكلٍ مؤلم. فقد اشترى آلةً أوتوماتيكيةً لتصنيع الستائر استنادًا إلى كتيبٍ لامعٍ وسعرٍ بدا جذّابًا جدًّا لدرجةٍ لم يُمكنه تجاهله. وبعد ثمانية أشهر، كانت الآلة تُنتج ألواحًا نهائيةً أقل بنسبة ٣٠٪ مما كانت تنتجه الخطوط اليدوية التي كان من المفترض أن تحلّ محلها. وكان العاملون يكرهونها. كما لم يستطِع فني الصيانة الحصول على قطع الغيار. وبات مدير الإنتاج يعيد سرًّا تشغيل الآلات القديمة ليلاً فقط ليتمكن من الوفاء بالمواعيد النهائية.
وتتكرر هذه القصة أكثر مما يرغب معظم مورِّدي المعدات في الاعتراف به. والفرق بين آلةٍ تُغطي تكلفة شرائها خلال ثمانية عشر شهرًا وأخرى تتحول إلى وزنٍ ورقيٍ باهظ الثمن ليس دائمًا واضحًا في ورقة المواصفات الفنية. لكنه يظهر في الأرقام في نهاية المطاف.
ما المقصود فعليًّا بعبارة «أوتوماتيكية» على أرضية المصنع
تتفاوت آلات تصنيع الستائر التلقائية في طيفٍ يمتد من «اضغط زرًّا وراقب» إلى «ما زال يتطلّب مشغّلًا ماهرًا، لكن الآلة تؤدي الجزء الأثقل من العمل.» وتزداد المصطلحات غموضًا بسرعة.
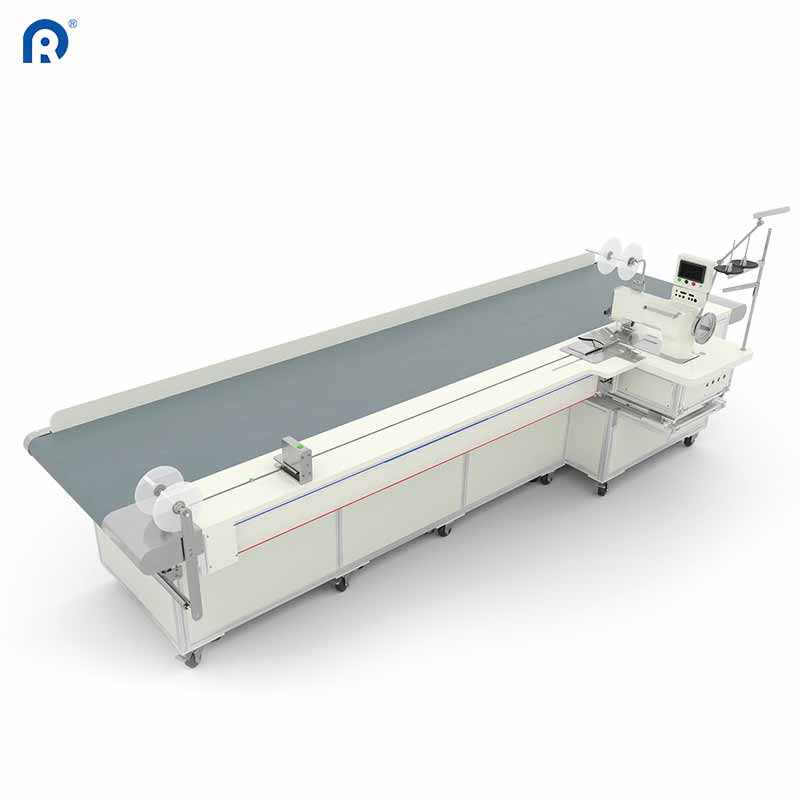
تتولّى خطوط الإنتاج التلقائية بالكامل إدخال القماش، وقصّه، وتجعيب أطرافه، وتجعده، وتجميعه مع أقل تدخل بشري ممكن. وعادةً ما تدمج هذه الأنظمة عدة محطات — مثل طاولة القص، ورؤوس الخياطة، وأجهزة الطي — في تدفقٍ مستمرٍ واحد. أما الآلات شبه التلقائية، فربما تؤتمت عمليات القص والتجعيب فقط، بينما لا تزال تتطلب وضع القماش يدويًّا بين كل مرحلة وأخرى.
وهذا ما يعنيه الفرق فعليًّا بالنسبة إلى إنتاجية الخط:
| نوع الآلة | عدد المشغلين المطلوبين | عدد الألواح لكل وردية مدتها ٨ ساعات | وقت التحويل | فترة الاسترداد النموذجية |
|---|---|---|---|---|
| يدوي (مستوى المقارنة) | 4–5 | 180–220 | غير متوفر | غير متوفر |
| شبه أتمتة | 2–3 | 280–350 | 45–60 دقيقة | ١٢–١٨ شهور |
| أوتوماتيكي بالكامل | 1–2 | 400–500+ | 15–25 دقيقة | 18–24 شهرًا |
تُظهر الأرقام قصةً واضحةً، لكنها تخفي في الوقت نفسه عائقًا. فخط الإنتاج التلقائي بالكامل لا يحقّق تلك الأرقام إلا عند تشغيله باستمرار. أما التوقّف عن التشغيل فيُفوّت الحسابات تمامًا. وهذا التوقّف يحدث بالضبط عندما لا تتناسب الآلة مع الواقع الفعلي لإنتاج المصنع.
سؤال توافق الأقمشة الذي لا يطرحه أحد حتى يفوت الأوان
تَغيَّرت أقمشة الستائر في السنوات الخمس الماضية أكثر مما تغيرت في العشرين سنة السابقة. أقمشة حجب الضوء المزودة بطبقة رقيقة من الفويل. مركبات عازلة حراريًّا. خلطات من البوليستر المعاد تدويره (PET). ألواح صوتية مكوَّنة من طبقات متعددة ملصوقة ببعضها. قد تعمل آلةٌ ما بشكل ممتاز مع قماش مصنوع بالكامل من البوليستر، لكنها قد تتعثَّر عند معالجة قماشٍ يحتوي حتى على طبقة رقيقة جدًّا من التغليف.
العامل الحاسم هنا هو آلية إدخال القماش. وتستخدم الآلات الآلية إما نظام تغذية قائمًا على الأسطوانات أو نظام تغذية قائمًا على الحزام الناقل. وتنجح أنظمة الأسطوانات مع الأقمشة الملساء خفيفة الوزن، لكنها تواجه صعوبات مع الأقمشة ذات الملمس غير المنتظم أو المُغلفة؛ إذ لا تستطيع الأسطوانات الحفاظ على قبضة ثابتة، فيؤدي ذلك إلى انزياح القماش. أما أنظمة الحزام الناقل فتتعامل مع نطاق أوسع من الأقمشة، لكنها أغلى ثمنًا وتتطلب مساحة أرضية أكبر.
اختبار عملي: قبل الالتزام بآلة ما، قم بتشغيل عينات إنتاجية عليها باستخدام أثقل وأخف الأقمشة التي تتوقع المصنع معالجتها. راقب ما يحدث عند نقطة التغذية. فإذا ترددت الآلة أو انزلقت أو أنتجت توتراً غير متساوٍ في أي طرف من طرفي النطاق، فهذه إشارة تحذيرية لا تُذكر في أي ورقة مواصفات.
بيانات إنتاج فعلية من مفتاح ناجح
مصنع متوسط الحجم في بولندا يُنتج ستائر دوّارة لمجال الضيافة الأوروبي أجرى مقارنة خاضعة للرقابة قبل ترقية خط إنتاج الستائر الآلي الخاص به. وقد أخضع نفس القماش — وهو قماش كُتْلِي وزنه ٢٨٠ غراماً/متر مربع ومغلفٌ بأكريليك — لخطه شبه الآلي الحالي لمدة أسبوعٍ واحد، ثم أخضعه لنظام آلي بالكامل جديد في الأسبوع التالي. وباستخدام نفس المشغلين، ونفس مدة الوردية، ونفس معايير الجودة.
النتائج: أنتجت الخطوط الآلية بالكامل ٣٨٪ أكثر من الألواح المُنتَهية في كل وردية. لكن العدد الأكثر إثارةً للاهتمام كان معدل العيوب. فبلغ متوسط نسبة الرفض في الخط شبه الآلي ٣,١٪ — وغالبًا ما كانت هذه العيوب عبارةً عن طيات غير متساوية أو تجاعيد غير مُرتَّبة بشكلٍ صحيح. أما في الخط الآلي، فقد انخفض هذا المعدل إلى ٠,٧٪. وجاء التحسُّن ليس بسبب زيادة سرعة القص أو الخياطة (فهذه السرعات كانت في الواقع مماثلة)، بل بسبب التحكُّم الثابت في الشدِّ والموضع الآلي الذي قضى على التباين الناتج عن التعامل اليدوي مع القماش بين المحطات.
وقد ترجمت هذه النسبة المُنخفضة من العيوب والبالغة ٢,٤٪ إلى نحو ١٤٠ لوحةً مرفوضةً أقل شهريًّا ضمن حجم الإنتاج المعتاد لديهم. وبسعر البيع المتوسط، غطّى هذا المبلغ وحده ما يقارب ٦٠٪ من دفعة الجهاز الشهرية.
سهولة الوصول إلى الصيانة وتوافر القطع الغيار — تلك النسبة البالغة ٤٠٪ من التكلفة التي لا تظهر في الفاتورة
يحب مشترو المعدات مقارنة أسعار الشراء. وهذا أمر طبيعي. لكن السعر الظاهر على الملصق هو جزءٌ فقط من القصة. أما الباقي فيكمن في تكاليف الصيانة، وسلاسل توريد قطع الغيار، والوقت الضائع الذي يحدث عند تعطل أي جزء. .
يمكن عادةً إصلاح الآلة المُصنَّعة بمكونات جاهزة—مثل المحركات القياسية وأجهزة الاستشعار الشائعة والمحامل المتاحة على نطاق واسع—خلال ٤٨ ساعة، حتى في البلدان التي لا تمتلك شبكة خدمة محلية. أما الآلة المُصنَّعة بقطع غيار خاصة يوفِّرها المصنع الوحيد؟ فهذه قصة مختلفة تمامًا. فعلى سبيل المثال، انتظرت إحدى المصانع في جنوب أفريقيا أحد عشر أسبوعًا للحصول على لوحة تحكم بديلة. وبقيت الآلة معطلة طوال هذه الفترة. وتكلَّفت التأخيرات في الإنتاج أكثر مما كلفته لوحة التحكم نفسها.
النهج الذكي: اطلب من المورد قائمةً بكل المكونات التي يحتمل أن تتآكل خلال السنوات الثلاث الأولى. ثم تحقق من توافرها. وإذا كانت الإجابة «نحتفظ بها في مقرنا الرئيسي»، فاسأل عن أوقات الشحن. وإذا تضمَّنت الإجابة إجراءات التخليص الجمركي وتكاليف الشحن الجوي، فاجعل ذلك جزءًا من تكلفة الملكية الإجمالية قبل التوقيع على أي شيء.
أنظمة التحكم التي يستطيع المشغلون استخدامها فعليًّا
إن أكثر آلة عالمية تقدُّمًا من الناحية التقنية لتصنيع الستائر الأوتوماتيكية تكون بلا قيمةٍ إذا لم يتمكَّن المشغلون من تشغيلها دون الحصول على درجة جامعية في الميكاترونيكا. وقد يبدو هذا واضحًا، لكنه يُهمَل أكثر مما ينبغي.
تتفوَّق واجهات الشاشات اللمسية ذات القوائم البديهية دائمًا على أنظمة الأزرار المعقدة. وتقلِّل الآلات التي تخزِّن إعدادات الأقمشة المسبقة — مثل إعدادات التوتر وطول الغرزة وتباعد الطيات وعرض الحواف — من وقت التبديل بشكل كبير، كما تلغي التخمين الذي يؤدي إلى عدم اتساق الجودة. قلّص مصنع واحد في المكسيك زمن التحويل من ٤٥ دقيقة إلى ١٢ دقيقة فقط، وذلك ببساطة عبر الترقية إلى آلة تمتلك إعدادات مسبقة مخزَّنة لأنواع الأقمشة الخمسة الأكثر شيوعًا.
الاختبار الحقيقي: سلِّم لوحة تحكم الآلة لعاملٍ لم يرَها من قبل، وقيِّس المدة التي يستغرقها لإعداد دفعة إنتاج أساسية. فإذا استغرق أكثر من عشر دقائق مع وجود الدليل الإرشادي بين يديه، فإن هذه الآلة ستُحدث احتكاكًا يوميًّا دون انقطاع. والاحتكاك على أرضية المصنع يتحول مباشرةً إلى خسارة في الإنتاج.
متى يكون الأتمتة منطقية— ومتى لا تكون كذلك
ليست كل المصانع بحاجةٍ إلى آلة صنع الستائر بالكامل أوتوماتيكيًّا. ويتحدد القرار بناءً على الحجم، والتنوُّع، وتوافر العمالة.
تستفيد المصانع التي تنتج كميات كبيرة من المنتجات الموحَّدة— مثل سلاسل الفنادق التي تطلب آلاف اللوحات المتطابقة— بشكلٍ أكبر من الأتمتة الكاملة. فتكلفة الإعداد تُوزَّع على كميات هائلة، وتظهر مزايا الاتساق في كل دفعة.
قد تكون المصانع التي تعمل بكميات منخفضة من المنتجات المُخصَّصة بشكلٍ كبير — مثل مشاريع المنازل الفردية ذات الأبعاد والمواد النسيجية الفريدة — أفضل حالًا باستخدام معدات شبه تلقائية أو حتى يدوية. فزمن التحويل على خط إنتاج آلي بالكامل يقلل من هامش الربح في الدفعات الصغيرة، كما أن الماكينة لا تصل أبدًا إلى مستويات الإنتاجية التي تبرر تكلفة اقتنائها.
النطاق الأمثل لأتمتة كاملة هو عادةً ما بين ١٥٠٠ و٢٠٠٠ لوحة شهريًّا، مع أقل من عشرة تركيبات مختلفة من المواد النسيجية أو الأبعاد. وتحت هذا الحد، تصبح الأرقام أقل إقناعًا من الناحية الاقتصادية. أما فوقه، فإن الحجة لصالح الأتمتة تصبح مقنعة جدًّا.
أما بالنسبة للمصانع التي تقيِّم هذا القرار، فإن المورِّدين ذوي الخبرة العميقة في التصنيع — مثل أولئك الذين زوَّدوا أكثر من ١٠٠٠٠ عميلٍ حول العالم — يمكنهم توفير بيانات إنتاجية ونماذج لحساب العائد على الاستثمار (ROI) مبنيةً على المزيج الفعلي للمنتجات في المصنع. ويُعد الشريك المناسب هو الذي يساعد في مطابقة الماكينة مع الواقع الفعلي لخط الإنتاج، وليس مع السيناريو الأمثل المذكور في الكتيب الترويجي.
جدول المحتويات
- التكلفة الخفية لاختيار الآلة غير المناسبة
- ما المقصود فعليًّا بعبارة «أوتوماتيكية» على أرضية المصنع
- سؤال توافق الأقمشة الذي لا يطرحه أحد حتى يفوت الأوان
- بيانات إنتاج فعلية من مفتاح ناجح
- سهولة الوصول إلى الصيانة وتوافر القطع الغيار — تلك النسبة البالغة ٤٠٪ من التكلفة التي لا تظهر في الفاتورة
- أنظمة التحكم التي يستطيع المشغلون استخدامها فعليًّا
- متى يكون الأتمتة منطقية— ومتى لا تكون كذلك


