
 EN
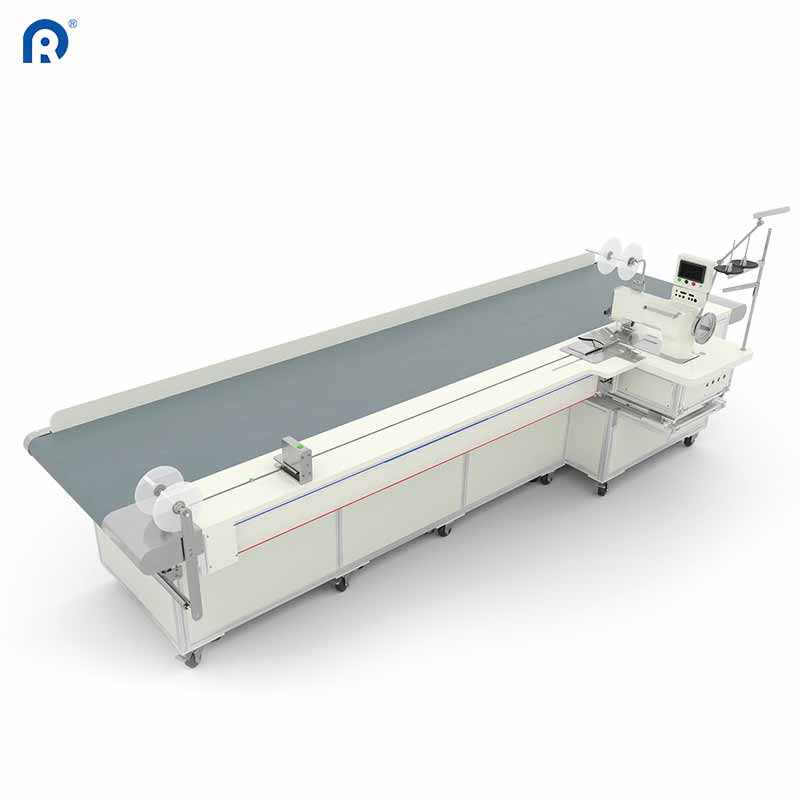
هزینهٔ پنهان انتخاب نادرست دستگاه
مالک یک کارخانه در ویتنام روزی با مشکلی تماس گرفت که بسیار آشنا به نظر میآمد. او یک دستگاه ساخت پردهٔ خودکار را بر اساس یک بروشور درخشان و قیمتی که خیلی جذاب به نظر میرسید، خریده بود. هشت ماه بعد، این دستگاه ۳۰ درصد کمتر از خط دستی که قرار بود جایگزین کند، پنلهای تمامشده تولید میکرد. اپراتورها از آن متنفر بودند. متخصص نگهداری و تعمیرات نمیتوانست قطعات یدکی را تأمین کند. و مدیر تولید از شبها به صورت پنهانی کار را دوباره به ماشینهای قدیمی برمیگرداند تا موعد تحویل را رعایت کند.
این داستان بیشتر از آنچه تأمینکنندگان تجهیزات معمولاً دوست داشته باشند اعتراف کنند، تکرار میشود. تفاوت بین دستگاهی که در طی هجده ماه هزینهاش را بازپس میگیرد و دستگاهی که تنها به یک وزنهٔ گرانقیمت تبدیل میشود، در برگهٔ مشخصات فنی همیشه آشکار نیست. اما در نهایت در اعداد و ارقام نمایان میشود.
«خودکار» در واقع در خط تولید چه معنایی دارد؟
دستگاههای ساخت پردهٔ خودکار در طیفی گسترده از «فشار دادن یک دکمه و تماشای کار» تا «هنوز نیاز به اپراتور ماهر دارید، اما دستگاه بار سنگین را بر عهده میگیرد» موجودند. اصطلاحات به سرعت مبهم میشوند.
خط تولید کاملاً خودکار، تغذیه پارچه، برش، دورزدن لبهها، چینزدن و انباشتن را با حداقل مداخلهٔ انسانی انجام میدهد. این سیستمها معمولاً چند ایستگاه — میز برش، سرهای دوخت، مکانیزمهای تا زدن — را در یک جریان پیوستهٔ واحد ادغام میکنند. در مقابل، دستگاههای نیمهخودکار ممکن است برش و دورزدن لبهها را خودکار کنند، اما همچنان نیازمند قرار دادن دستی پارچه بین مراحل هستند.
این تفاوت در عمل چه معنایی برای ظرفیت تولید دارد:
| نوع ماشین | تعداد اپراتورهای مورد نیاز | تعداد پنلها در هر شفت ۸ ساعته | زمان تغییر دادن | دوره بازگشت سرمایه معمول |
|---|---|---|---|---|
| دستی (پایه) | 4–5 | 180–220 | نامشخص | نامشخص |
| نیمهخودکار | 2–3 | 280–350 | ۴۵ تا ۶۰ دقیقه | 12–18 ماه |
| کاملاً خودکار | 1–2 | 400–500+ | ۱۵ تا ۲۵ دقیقه | 18 تا 24 ماه |
اعداد داستانی روشن را نشان میدهند، اما همچنین یک نکته پنهان را نیز در بر دارند. یک خط کاملاً خودکار تنها زمانی این اعداد را تحویل میدهد که بهصورت پیوسته در حال کار باشد. توقف تولید، محاسبات را نابود میکند. و توقف تولید دقیقاً همان چیزی است که رخ میدهد وقتی دستگاه با واقعیت تولیدی واقعی کارخانه سازگان نداشته باشد.
پرسش سازگانپذیری پارچهها با دستگاه که هیچکس تا زمانی که دیر شده، از آن نمیپرسد.
پارچههای پرده در پنج سال گذشته بیش از بیست سال قبل تغییر کردهاند. پارچههای ضد نور با پشتیروی فویلی. ترکیبات عایق حرارتی. ترکیبهای بازیافتی از پلیاتیلن ترفتالات. پنلهای صوتی با لایههای متعدد لامینهشده. دستگاهی که بهخوبی با پلیاستر صددرصد کار میکند، ممکن است با پارچهای که حتی پوشش نازکی دارد، مشکل داشته باشد.
عامل اصلی در اینجا مکانیزم تغذیه است. دستگاههای خودکار از یکی از دو روش تغذیه پارچه — مبتنی بر غلتک یا مبتنی بر نوار نقاله — استفاده میکنند. سیستمهای غلتکی برای پارچههای صاف و سبک وزن مناسب هستند، اما با پارچههای با بافت پرداختشده یا روکشدار مشکل دارند؛ زیرا غلتکها نمیتوانند گrip ثابتی ایجاد کنند و پارچه جابهجا میشود. سیستمهای نوار نقاله طیف گستردهتری را پوشش میدهند، اما هزینه بیشتری دارند و فضای بیشتری روی کف کارخانه اشغال میکنند.
آزمون عملی: پیش از تصمیمگیری نهایی برای خرید دستگاه، نمونههای تولیدی را با سنگینترین و سبکترین پارچههایی که کارخانه قصد پردازش آنها را دارد، از دستگاه عبور دهید. به نقطه تغذیه توجه کنید. اگر دستگاه در این نقطه تعلل کند، لغزد یا در دو انتهای طیف (سنگین و سبک) کشش نامتعادل ایجاد کند، این نشانهای هشداردهنده است که هیچ برگه مشخصاتی درباره آن هشدار نمیدهد.
دادههای واقعی تولید از یک تغییر موفق
یک کارخانه متوسط در لهستان که پردههای غلتکی را برای بخش مهمانپذیری اروپا تولید میکند، قبل از ارتقای خط تولید خودکار پردهسازی، مقایسهای کنترلشده انجام داد. آنها همان پارچه را—پارچهای با وزن ۲۸۰ گرم در مترمربع و پوشش آکریلیک—در خط نیمهاتوماتیک موجود خود به مدت یک هفته اجرا کردند، سپس در هفته بعدی آن را در یک سیستم کاملاً اتوماتیک جدید پردازش کردند. عملیات توسط همان اپراتورها، در همان شیفت زمانی و با همان استانداردهای کیفی انجام شد.
نتایج: خط کاملاً اتوماتیک در هر شیفت ۳۸ درصد بیشتر پنل تمامشده تولید کرد. اما عدد جالبتر، نرخ نقص بود. خط نیمهاتوماتیک میانگین ۳٫۱ درصد رد شده داشت—که عمدتاً به دلیل دوختهای ناهموار و چینهای نامتعادل بود. خط اتوماتیک این مقدار را به ۰٫۷ درصد کاهش داد. این بهبود ناشی از افزایش سرعت برش یا دوخت نبود (که در واقع مقایسهپذیر بودند)، بلکه ناشی از کنترل ثابت کشش و موقعیتیابی خودکار بود که تغییرات ناشی از دستکاری دستی پارچه بین ایستگاهها را حذف کرد.
این کاهش ۲٫۴ درصدی در نقصها در حجم تولید معمولی آنها معادل حدود ۱۴۰ پنل ردشده کمتر در ماه بود. با قیمت فروش متوسط آنها، این صرفهجویی تنها در همان ماه تقریباً ۶۰ درصد از پرداخت ماهانه ماشین را پوشش داد.
دسترسی به نگهداری و موجودی قطعات — ۴۰ درصد هزینهای که در فاکتور نمایان نمیشود
خریداران تجهیزات دوست دارند قیمتهای خرید را با هم مقایسه کنند. این امر طبیعی است. اما قیمت نمایشدادهشده تنها بخشی از داستان است. بقیه در هزینههای نگهداری، لجستیک قطعات یدکی و زمان ایستکاری ناشی از خرابیها پنهان است. .
دستگاهی که با اجزای آماده و بازاری — مانند موتورهای استاندارد، سنسورهای رایج و بلبرینگهای گستردهالانتشار — ساخته شده باشد، معمولاً ظرف ۴۸ ساعت قابل تعمیر است، حتی در کشورهایی که شبکه خدمات محلی ندارند. اما دستگاهی که با قطعات اختصاصی ساخته شده باشد و تنها سازنده آن قطعات را تأمین کند؟ این داستان دیگری است. یک کارخانه در آفریقای جنوبی یازده هفته منتظر صفحه کنترل جایگزین بود. دستگاه بیکار ماند و عقبافتادگی تولید هزینهای بیش از خود صفحه کنترل برای آنها داشت.
رویکرد هوشمند: از تأمینکننده فهرستی از تمام قطعاتی را بخواهید که احتمالاً در طی سه سال اول فرسوده میشوند. سپس موجودی آنها را بررسی کنید. اگر پاسخ این باشد که «ما این قطعات را در دفتر مرکزی خود انبار میکنیم»، درباره زمان حمل و نقل سؤال کنید. اگر پاسخ شامل تخلیه گمرکی و هزینههای حمل هوایی باشد، این هزینهها را پیش از امضای هر قراردادی در هزینه کل مالکیت محاسبه کنید.
سیستمهای کنترلی که اپراتورها واقعاً میتوانند از آنها استفاده کنند
پیشرفتهترین ماشین جهانی برای تولید خودکار پرده، در صورتی که اپراتورها بدون مدرک تحصیلی در رشته مکاترونیک نتوانند آن را بهرهبرداری کنند، بیارزش است. این موضوع بدیهی به نظر میرسد، اما متاسفانه بیشتر از آنچه باید، نادیده گرفته میشود.
رابطهای لمسی با منوهای شهودی همواره بر سیستمهای پیچیده صفحهکلیدی برتری دارند. ماشینهایی که تنظیمات پیشفرض پارچه—مانند تنظیمات کشش، طول دوخت، فاصله چینها و عرض لبه را ذخیره میکنند—زمان تغییر تنظیمات را بهطور چشمگیری کاهش میدهند و حدسزنیهایی را که منجر به ناهمگونی در کیفیت میشوند، از بین میبرند. یک کارخانه در مکزیک زمان تغییر تنظیمات خود را از ۴۵ دقیقه به ۱۲ دقیقه کاهش داد، صرفاً با ارتقای دستگاه به مدلی که قابلیت ذخیرهسازی پیشتنظیمات برای پنج نوع پارچهٔ رایج خود را دارد.
آزمون واقعی این است: پنل کنترل دستگاه را به یک اپراتور بدهید که هرگز قبلاً آن را ندیده است و زمان لازم برای انجام یک روند تولید پایه را اندازهگیری کنید. اگر با داشتن راهنمای کار در دست بیش از ده دقیقه طول بکشد، این دستگاه هر روز ایجاد اصطکاک خواهد کرد. و اصطکاک روی خط تولید مستقیماً به کاهش تولید منجر میشود.
زمانی که اتوماسیون معنا دارد — و زمانی که معنا ندارد
هر کارخانهای نیازی به دستگاه ساخت پردهٔ کاملاً اتوماتیک ندارد. این تصمیم به حجم تولید، تنوع محصول و دسترسی به نیروی کار بستگی دارد.
کارخانههایی که حجم بالایی از محصولات استاندارد تولید میکنند — مثلاً زنجیرههای هتلی که هزاران پانل یکسان سفارش میدهند — بیشترین سود را از اتوماسیون کامل میبرند. هزینهٔ راهاندازی در بین تعداد بسیار زیادی از واحدها تقسیم میشود و مزایای ثبات کیفیت در هر دستهٔ تولیدی مشهود است.
کارخانههایی که حجم تولید پایینی از محصولات بسیار سفارشیسازیشده دارند—مانند پروژههای مسکونی منحصربهفرد با ابعاد و انتخابهای پارچهای ویژه—ممکن است از تجهیزات نیمهاتوماتیک یا حتی دستی بهرهبرداری بهتری داشته باشند. زمان تغییر تنظیمات در خطوط کاملاً اتوماتیک، سود حاصل از تولید انبوههای کوچک را کاهش میدهد و ماشین هرگز به سطح ظرفیت تولیدی نمیرسد که هزینهاش را توجیه کند.
نقطهٔ طلایی برای اتوماسیون کامل معمولاً حدود ۱۵۰۰ تا ۲۰۰۰ صفحه در ماه با کمتر از ده ترکیب متفاوت از پارچه یا ابعاد است. زیر این آستانه، توجیه اقتصادی سختتر میشود. بالاتر از آن، مزایای اتوماسیون بهوضوح مشهود میگردد.
برای کارخانههایی که این تصمیم را ارزیابی میکنند، تأمینکنندگانی با تجربهٔ عمیق در تولید—مانند شرکتهایی که بیش از ۱۰۰۰۰ مشتری در سراسر جهان را تجهیز کردهاند— میتوانند دادههای تولیدی و مدلسازی بازگشت سرمایه (ROI) را متناسب با ترکیب واقعی محصولات کارخانه ارائه دهند. همکار مناسب به شما کمک میکند تا ماشین را با واقعیت خط تولید تطبیق دهید، نه با سناریوی بهترین حالت ذکرشده در کاتالوگ.
فهرست مطالب
- هزینهٔ پنهان انتخاب نادرست دستگاه
- «خودکار» در واقع در خط تولید چه معنایی دارد؟
- پرسش سازگانپذیری پارچهها با دستگاه که هیچکس تا زمانی که دیر شده، از آن نمیپرسد.
- دادههای واقعی تولید از یک تغییر موفق
- دسترسی به نگهداری و موجودی قطعات — ۴۰ درصد هزینهای که در فاکتور نمایان نمیشود
- سیستمهای کنترلی که اپراتورها واقعاً میتوانند از آنها استفاده کنند
- زمانی که اتوماسیون معنا دارد — و زمانی که معنا ندارد


