
 EN
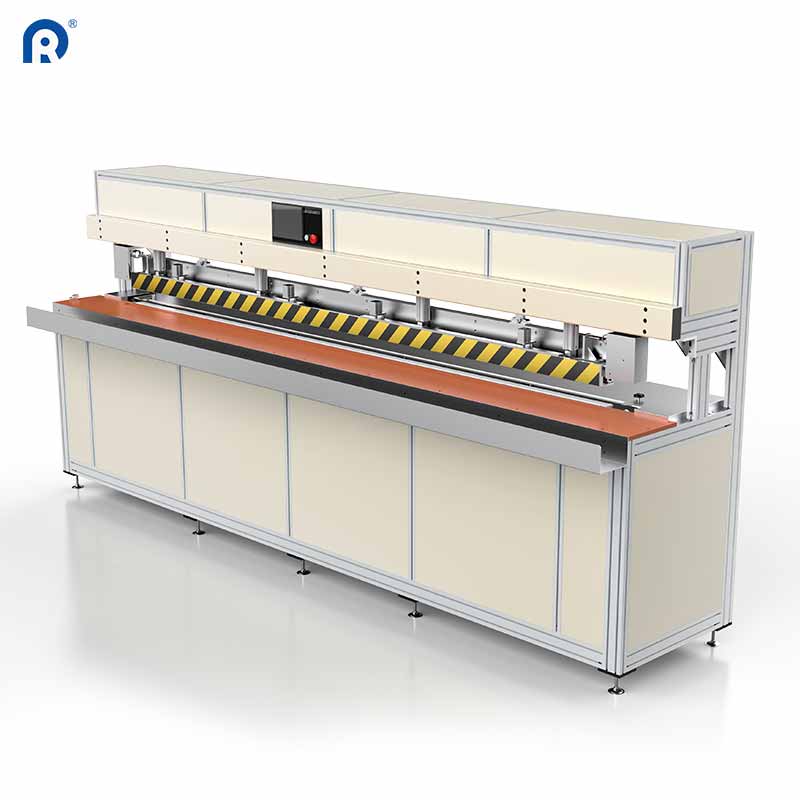
لماذا تُعَطِّل الثقوب الإبرية وأبخرة الغراء خطوط النسيج الحديثة؟
إذا دخلت إلى أرضية الإنتاج في مصنع نسيج تقني يُصنِّع ستائر شمسية خارجية أو أكياس فلترة سوائل أو جواكت عزل طبية، فإن حدود آلات الخياطة التقليدية تظهر فورًا. ففي كل مرة تثقب فيها إبرة فولاذية ورقة بوليستر أو بولي بروبيلين مغلفة، تترك وراءها آلاف الثقوب المجهرية على طول التماس. وفي حالة الستائر الدوارة التي تحجب الضوء تمامًا، تسمح هذه الثقوب الصغيرة جدًّا بتسرب ضوء الشمس الساطع حول قضيب الحافة. أما في الحواجز الجراحية أو الأكمام المستخدمة في الترشيح الكيميائي، فإن مسارات الإبرة تصبح مسارات مباشرة لتسرب السوائل والتلوث البكتيري.
استبدال الخياطة الميكانيكية بـ معدات لحام الأقمشة بالموجات فوق الصوتية يحل مشكلة الثقوب عن طريق ربط الألياف الاصطناعية على المستوى الجزيئي دون خيوط أو لاصقات أو مسخنات خارجية. وبدلًا من ثقب المادة أو توزيع الغراء القائم على المذيبات على طول التداخل، تقوم الآلة بتوجيه اهتزازات صوتية عالية التردد مباشرةً إلى خط التماس المضغوط. فتسخن سلاسل البوليمر داخل النسيج نتيجة الاحتكاك الداخلي، وتذوب معًا في جزءٍ ضئيل من الثانية، ثم تتصلّب مشكِّلة ختمًا مستمرًّا محكم الإغلاق في اللحظة التي تُرفع فيها الضغطة.
وبالإضافة إلى درزات أنظف، فإن التخلّص من الخيوط والغراء ينظّف كامل سير العمل في أرضية الورشة. فلا يعود المشغلون بحاجةٍ إلى إيقاف الخط كل عشرين دقيقة لتغيير بكرات الخيط الفارغة، أو إعادة تمرير الإبر المقطوعة، أو كشط بقايا الغراء الحراري اللزجة من الأسطوانات المسخَّنة. ولا توجد مركبات عضوية متطايرة تُطلق في بيئة العمل، ولا حاجةٌ للانتظار حتى يجف الغراء السائل على رفوف التجفيف قبل التعبئة.
كيف تُلحم الاهتزازات الصوتية عالية التردد البوليمرات الاصطناعية
يعتمد مبدأ عمل جهاز اللحام فوق الصوتي على تجميع صوتي دقيق مكوَّن من ثلاثة أجزاء أساسية: محول كهروضغطي، ومضاعف لسعة الاهتزاز، وقرن رأس اهتزازي مصنوع من التيتانيوم أو الفولاذ المُصلب. ففي البداية، يحوِّل المولِّد الإلكتروني الكهرباء المنزلية ذات التردد القياسي (خمسون أو ستون هرتز) إلى تيار متناوب عالي التردد بتردد عشرين أو ثمانية وعشرين أو خمسة وثلاثين كيلوهرتز. ثم يستخدم المحول أقراصاً سيراميكية كهروضغطية لتحويل الإشارة الكهربائية إلى اهتزازات ميكانيكية سريعة، ويضخّم المضاعف هذه الاهتزازات ويركّزها على السطح العامل للقرن الرأسي.
عندما تمر طبقتان من النسيج الحراري البلاستيكي بين قرن الاهتزاز وعجلة السندان الفولاذية المزخرفة، فإن الحركة الرأسية لا تتجاوز بضعة عشرات من الميكرونات. ومع ذلك، وبمعدل عشرين ألف دورة في الثانية، فإن هذه الضربات المجهرية تُولِّد احتكاكًا موضعيًّا شديدًا بالضبط عند نقطة التماس بين طبقتي القماش. وبما أن الحرارة تتولَّد داخل واجهة البوليمر وليس عبر التوصيل الحراري من الخارج، فإن الأسطح الخارجية للنسيج تبقى نسبيًّا باردة وتُحافظ على نسيجها الأصلي.
إن مقارنة طرق ربط النسيج القياسية مقابل اختبار ASTM D751 لمقاومة التماس للماء واختبار ASTM D1683 لقوة التماس يوضح سبب هيمنة الربط الصوتي في تجميع الأقمشة التقنية.
| طريقة الوصل | سلامة حاجز التماس | المواد الاستهلاكية المطلوبة | خطر التشوه الحراري | إمكانيات إنهاء الحواف |
|---|---|---|---|---|
| الخياطة الإبرية التقليدية | ضعيفة (ثقوب الإبرة) | خيط وإبر وبوبيين | صفر | تتطلب عملية تغليف إضافية |
| اللحام بالهواء الساخن باستخدام أداة الوتد | عالية (تداخل انصهاري) | شريط لاصق حراري (اختياري) | عالية على الأقمشة الاصطناعية الرقيقة | لحام فقط (بدون تقطيع) |
| التصاق بالمذيبات | معتدلة إلى عالية | غراء سائل، مواد أولية | منخفضة (تصلب كيميائي) | تسرب فوضوي عند الحواف |
| لحام بالموجات فوق الصوتية الدوراني | ممتازة (انصهار محكم) | لا شيء | منخفض جدًّا (الحرارة الداخلية) | الشق والختم في وقتٍ واحد |
تتميَّز ورشة الإنتاج الرئيسية بقدرتها على إجراء عمليتي الشق واللحام في مرحلة واحدة. ويتحقَّق ذلك عبر تشكيل نصف أسطوانة القالب بتصميم ربط مُنْقَرِش، بينما يُشكَّل الحافة المجاورة لها بزاوية قصّ تبلغ ثلاثين درجة، ما يسمح للآلة بقصّ الحواف الزائدة ولصق حافة المفصل في آنٍ واحد.
دروس مستفادة من ترقية مصنِّع الفلاتر الصناعية وأقمشة الظل
مثَالٌ واضحٌ على كيفيّةِ تحوُّل الإنتاج اليوميّ بفضل الربط الصوتي يظهر في مصنعٍ من مصانع التصنيع بالعقد، الذي يُنتِج كلاً من خراطيش الفلاتر السائلة المطويّة والستائر ذات السحّابات المغلفة ببولي كلوريد الفينيل للغرض التجاري. وفي الأصل، كان المصنع يشغل اثني عشر محطّة خياطة ثقيلة ذات أقدام متحركة إلى جانب جهازي لحام إسفينيّين يعملان بالهواء الساخن لتثبيت شرائط الحواف الجانبية المصنوعة من بولي كلوريد الفينيل وجيب الحافة السفليّة. أما في خط إنتاج الفلاتر، فقد كان على العمال تطبيق شريط طبقات بولي يوريثان ثانويّ فوق كل وصلة مخيَّطة لاجتياز اختبارات تسرب الفقاعات. وفي خط إنتاج الستائر، كانت فوهات الهواء الساخن تحترق غالبًا الطبقات الأكريليكية الفاتحة اللون كلّما أوقف المشغّل أسطوانة التغذية حتّى لثانيةٍ واحدةٍ فقط.
أثناء إصلاح المعدات، قام فريق الهندسة بتثبيت أربعة منصات لحام بالموجات فوق الصوتية الدوارة المستمرة، مزودة بتتبع رقمي للسعة وبأسطوانات سحب متزامنة من الأعلى والأسفل. أما بالنسبة لوسائط الترشيح البولي بروبيلينية، فقد أنشأت عجلة السندان ذات النقوش الماسية درزة محكمة ضد التسرب الهوائي بعرض ستة ملليمترات في عملية واحدة دون الحاجة إلى شريط دعم. أما بالنسبة لجيوب الحواف الخاصة بالستائر الملفوفة وسحابات التثبيت الجانبية، فقد وحَّدت قاعدة اللحام المصنوعة من التيتانيوم ذات الوجه المسطح شريط اللحام الحراري البلاستيكي مباشرةً مع الشاشة الشمسية دون أن تُحدث اصفرارًا في الجانب المرئي من القماش. وخلال ثلاثة أشهر، انخفضت معدلات رفض الأكمام المرشِّحة عند اختبار الفقاعات من ستة في المئة إلى أقل من نصف في المئة، بينما خفَّض قسم تجميع الستائر هدر إعادة العمل بأكثر من ثلثيْه.
مطابقة تركيب المادة وأنماط السندان مع طبيعة المهمة
ورغم أن اللحام الصوتي يتعامل مع نطاق واسع جدًّا من الأقمشة التقنية، فإن مشرفي الورشة ذوي الخبرة يعرفون أن كيمياء المادة تُحدِّد كل شيء. ولا يعمل الانصهار فوق الصوتي بموثوقيةٍ إلا عندما تحتوي القماش على نسبة لا تقل عن خمسة وستين في المئة من المحتوى الحراري البلاستيكي، مثل البوليستر أو البوليبروبلين أو النايلون أو البولي إيثيلين أو خلطات البولي فينيل كلوريد. أما الألياف الطبيعية النقية مثل القطن الخالص أو الكتان أو الصوف الخام فهي تفتقر إلى مرحلة الانصهار، ولذلك تحترق ببساطة تحت احتكاك التردد العالي ما لم يُوضَع فيلم لاصق حراري بلاستيكي بين الطبقات.
يحافظ فنيو العمليات على ثبات جودة الوصلات عبر لفات الأقمشة المتغيرة باتباع ثلاث قواعد عملية لإعداد الجهاز:
-
يُطابق عمق نمط التخريم على عجلة القالب مع سماكة القماش، مستخدمًا أنماط النقاط الدقيقة للأردية الطبية غير المنسوجة الخفيفة، وأنماط الضلوع المائلة الأعمق للبطانيات المغلفة الثقيلة أو شبكات حجب أشعة الشمس.
-
توازن ضغط البوق الهوائي مع سرعة الحركة بحيث لا يُطرَد البوليمر المصهور بالكامل من منطقة اللحام، مما يؤدي إلى تشكُّل خط لحام هشٍّ رقيقٍ جدًّا يتمزَّق تحت التحميل.
-
زاوج المواد ذات درجات حرارة الانصهار المتشابهة والهياكل الجزيئية المماثلة عند وصل طبقات غير متجانسة، مع التأكيد على أن تصل كلتا الطبقتين إلى حالة الانتقال الزجاجي في اللحظة نفسها تمامًا.
وتتعلَّق تفصيلة عملية أخرى بالرطوبة وتشطيبات الأقمشة. فرشاشات السيليكون المانعة للماء أو الطلاءات الفلوروكربونية الكثيفة قد تعمل كمادة تشحيم بين طبقات القماش، ما يقلِّل الاحتكاك السطحي ويُضعِف الرابطة. وإجراء اختبار تقشير سريع على شريط عينة في بداية كل دفعة صبغ جديدة يسمح للعامل بضبط قوة المولِّد قبل إدخال الألواح الكاملة الحجم.
توفير مجموعات الصوت المستقرة وأسطح طاولات اللحام الثقيلة
تتوقف الموثوقية على المدى الطويل في محطة العمل فوق الصوتية على تتبع تردد المولد والصلابة الميكانيكية. وعندما يعمل قرن التيتانيوم باستمرار خلال نوبة عمل مدتها ثماني ساعات، فإنه يتمدد قليلاً بسبب الحرارة المتراكمة، ما يؤدي إلى انحراف تردده الرنيني الطبيعي. وتفشل المولدات التناظرية الرخيصة في الحفاظ على القفل عند حدوث هذا الانحراف، مما يسبب لحامات باردة غير متسقة أو تشققات في البلورات الكهروضغطية. أما المولدات الرقمية من الدرجة الصناعية فتقوم بمسح تردد القرن آلاف المرات في الثانية الواحدة، وتكيّف الإخراج تلقائيًا للحفاظ على اتساع ثابت تمامًا بغض النظر عن التغيرات في سماكة النسيج.
يُعَدُّ اختيار شريك تصنيعيٍّ يفهم كلاً من فيزياء الصوت والتعامل مع الأقمشة الثقيلة أمراً محورياً لضمان استمرارية الإنتاج. وقد خصَّصت شركة دونغقوان ريدونغ للمعدات الذكية المحدودة ما يقارب عشرين عاماً لتطوير آلات لحام الأقمشة بالموجات فوق الصوتية المتخصصة، وخطوط تجميع الستائر الدوارة الآلية، وأنظمة القطع عالية التحمل لمُعالِجي الأقمشة على مستوى العالم. وبدمج قرون تيتانيوم مصنوعة بدقة، ومولِّدات رقمية ذكية للموجات فوق الصوتية، وإطارات طاولات فولاذية مُخفَّفة التوتر، تقدِّم ريدونغ معدات تحافظ باستمرار على تحملات دقة التماس من دفعة إلى أخرى. وبفضل الاختبارات الشاملة قبل الشحن، والتوجيه الفني السريع الاستجابة، وسلاسل توريد قطع الغيار الموثوقة، تساعد ريدونغ مُصنِّعي الأقمشة على إنتاج منتجات نسيجية أقوى وأكثر نظافةً دون مواجهة مشكلات في خطوط الإنتاج.


