
 EN
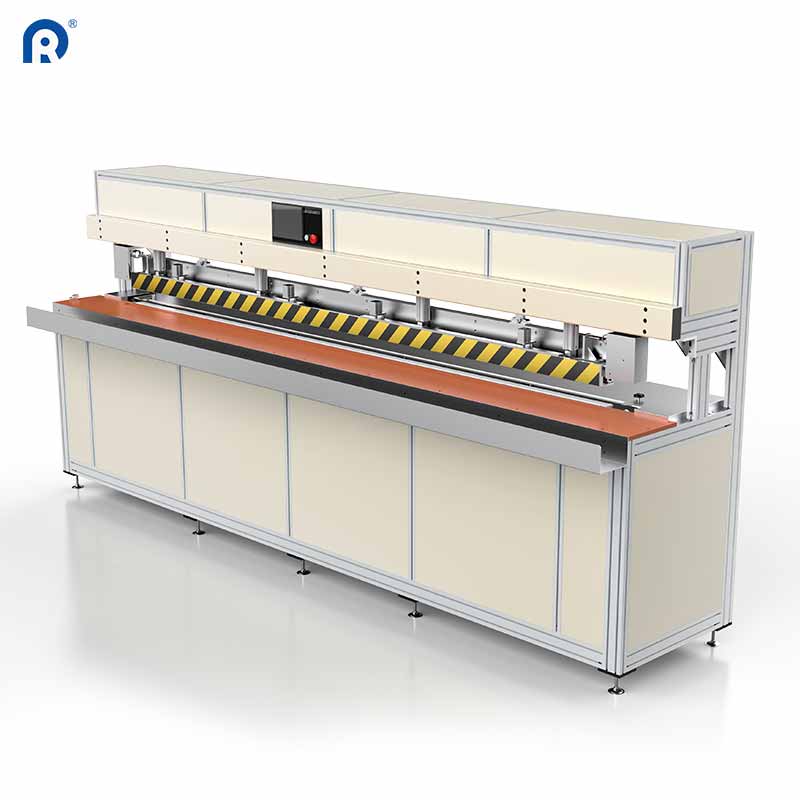
Защо иглените дупки и лепилните изпарения забавят съвременните текстилни линии
Влезте на производствения под на завода за технически текстили, който произвежда пердета за външна употреба, филтърни торбички за течности или медицински дрехи за изолация, и ограниченията на традиционните шевни машини стават очевидни веднага. Всеки път, когато стоманена игла пробие покрит лист от полиестер или полипропилен, по шева остават хиляди микроскопични перфорации. За ролета с пълно затъмняване тези миниатюрни иглени дупки пропускат ярка слънчева светлина около ръба на ролетата. За хирургическа бариера или ръкав за химическа филтрация иглените следи стават директни канали за изтичане на течности и бактериално замърсяване.
Заместване на механичното шиене с ултразвуково оборудване за заваряване на платове решава проблема с перфорацията, като свързва синтетични влакна на молекуларно ниво без нишки, лепила или външни нагреватели. Вместо да пробива материала или да размазва лепило въз основата на разтворител по застъпващата се част, машината насочва високочестотни акустични вибрации директно в компресираната шевна линия. Полимерните вериги в платното се загряват от вътрешно триене, стопяват се една в друга за част от секундата и се затвърдяват в непрекъснат, херметичен шев в момента, в който налягането бъде отпуснато.
Освен по-чистите шевове, елиминирането на нишки и лепила подобрява целия работен процес на производствената площадка. Операторите вече не спират производствената линия всеки двадесет минути, за да сменят празните кълчища, да прекарват отново нишката през счупени игли или да изчистват лепкавия остатък от топлинно активирано лепило от нагретите ролки. Няма летливи органични съединения, които се изпускат в работното пространство, и няма нужда да се чака лепилата в течна форма да изсъхнат на сушилните рафтове преди опаковане.
Как високочестотните акустични вибрации фузират синтетични полимери
Физиката в ултразвуковия заваръчна машина се основава на прецизно настроен акустичен стек, състоящ се от три основни части: пьезоелектричен конвертор, усилвател на амплитудата и рог за сонотрод от титан или закалена стомана. Първо, електронен генератор преобразува стандартното мрежово напрежение с честота петдесет или шейсет херца в променлив ток с висока честота – двайсет, двайсет и осем или трийсет и пет килогерца. Конверторът използва пьезоелектрични керамични дискове, за да превърне този електричен сигнал в бързи механични трептения, които усилвателят усилва и фокусира върху работната повърхност на рога.
Когато два слоя термопластичен текстил преминават между вибриращия рог и стоманеното чукче с релефен модел, вертикалното движение е само няколко десетки микрона. Въпреки това при двадесет хиляди цикъла в секунда това микроскопично чукане поражда интензивно локализирано триене точно там, където се допират двата текстилни слоя. Тъй като топлината се генерира в полимерния интерфейс отвътре, а не се предава отвън, външните повърхности на платното остават относително студени и запазват първоначалната си текстура.
Сравнението на стандартните методи за съединяване на текстили спрямо хидростатичното изпитване на шевове по ASTM D751 и стандарта за якост на шевове ASTM D1683 илюстрира причината, поради която акустичното съединяване доминира в сглобяването на технически текстили.
| Метод на съединяване | Цялостност на бариерата на шева | Необходими консумативи | Риск от топлинна деформация | Възможност за обработване на ръбовете |
|---|---|---|---|---|
| Традиционно шиене с блокиращ бод | Лошо (пробождания от иглата) | Конец, игли, шпулки | Нула | Изисква отделно оверлок-шиене |
| Сварка с горещ въздух и клиновиден нагревател | Високо (разтопено припокриване) | Лента с топло-разтопено лепило (по избор) | Високо за тънки синтетични материали | Само заваряване (без рязане) |
| Лепене с разтворително лепило | Средно до висока | Течни лепила, грундове | Ниско (химическо затвърдяване) | Нередовно изцеждане по ръбовете |
| Ултразвуково ротационно заваряване | Отлично (герметична фузия) | Никоя | Много ниско (вътрешно топлинно) | Едновременно рязане и запечатване |
Един от основните предимства за производствената площ е възможността за едновременно рязане и заваряване в един цикъл. Чрез оформяне на половината от анвилния ролер с назъбен модел за свързване и съседния ръб с тридесетградусов режещ наклон машината едновременно отстранява излишната краищна част и споява ръба на шев.
Уроци от модернизацията на производител на промишлени филтри и платни за сенки
Ясен пример за това как акустичното свързване трансформира ежедневното производство, идва от договорен производител, който произвежда както гъннати филтърни патрони за течности, така и търговски щори от ПВЦ-покрита платнена лента с цип. Първоначално фабриката използваше дванадесет тежки шивашки машини с ходеща стъпка заедно с два термични клинови заваръчни апарата с горещ въздух, за да се прикрепят страничните ПВЦ-профили и долните хемови джобове. От филтърната страна работниците трябваше да прилагат вторична полиуретанова шевна лента върху всеки ушит шев, за да издържат тестовете за течност чрез мехурчета. По линията за пердета горещовъздушните сопла често изгаряха светлите акрилови покрития, когато операторът спреше ролковия подавач дори за половин секунда.
По време на модернизация на оборудването инженерният екип инсталира четири непрекъснати ротационни ултразвукови заваръчни работни места, оснастени с цифрова проследяваща амплитуда и синхронизирани горни и долни ролкови теглачи. За филтърната среда от полипропилен диамантената набраздена анвилна ролка създаде шестмилиметрова въздушно-плътна шева при единичен проход, без използване на подкрепяща лепенка. За хемовете на ролетките и страничните задържащи ципове плоската титанова рогова глава спояваше термопластичната заваръчна лента директно към слънчевия екран, без да пожълтява видимата страна на платното. В рамките на три месеца процентът на откази при мехурния тест за филтърните ръкави намаля от шест процента на по-малко от половин процент, докато отделът за сглобяване на ролетките намали отпадъците си от поправки с повече от две трети.
Съответствие на състава на материала и шаблоните на анвилните ролки с конкретната задача
Докато акустичното заваряване обхваща голям спектър от технически текстили, опитните ръководители на цехове знаят, че химическият състав на материала определя всичко. Ултразвуковата фузия работи надеждно само когато платното съдържа поне шестдесет и пет процента термопластични компоненти, като например полиестер, полипропилен, нейлон, полиетилен или смеси от ПВЦ. Чистите естествени влакна, като сто процента памук, лен или сурова вълна, нямат топлинна фаза и просто се изгарят при високочестотно триене, освен ако между слоевете не е поставена термопластична лепяща фолиева лента.
Техниците по процеса поддържат постоянство в качеството на шевовете при смяна на ролките с платно, като следват три практически правила за настройка:
-
Съгласувайте дълбочината на насечката на анвелното колело с дебелината на платното, като използвате фини точкови модели за леки нетъкани медицински престилки и по-дълбоки диагонални ребра за тежки покрити брезенти или мрежи за слънчева защита.
-
Балансирайте налягането на пневматичния клаксон спрямо скоростта на движение, за да не се изтласка напълно разтопеният полимер от зоната на заварката, което води до крехка и прекалено тънка шевна линия, която се разкъсва под натоварване.
-
Съчетавайте материали с подобни температури на топене и молекулни структури при свързване на нееднородни слоеве, като осигурявате и двата листа да достигнат своето състояние на стъклена преходна температура точно едновременно.
Друг практически аспект включва влагата и отделките на платовете. Водоотблъскващите силиконови спрейове или тежките флуоровъглеродни покрития могат да действат като смазка между пластовете плат, намалявайки триенето по интерфейса и ослабвайки връзката. Провеждането на бърз тест за отлепяне върху пробен ивица в началото на всяка нова партида боя позволява на оператора да нагласи мощността на генератора преди подаването на панели с пълен размер.
Доставка на стабилни акустични стекове и тежки заваръчни маси
Дългосрочната надеждност на ултразвуковата работна станция зависи от проследяването на честотата от генератора и механичната стабилност. Докато титановият рог работи непрекъснато през осемчасова смяна, той се разширява леко поради остатъчното топлинно напрежение, което води до отклонение на неговата естествена резонансна честота. Евтините аналогови генератори губят синхронизация при такова отклонение, което води до непоследователни студени заварки или пукнатини в пьезоелектричните кристали. Цифровите генератори за промишлени цели сканират честотата на рога хиляди пъти в секунда и автоматично коригират изходния сигнал, за да поддържат амплитудата абсолютно постоянна, независимо от вариациите в дебелината на тъканта.
Изборът на производствен партньор, който разбира както акустичната физика, така и обработката на тежки текстилни материали, е от решаващо значение за непрекъснатото производство. Dongguan Ridong Intelligent Equipment Co., Ltd. е посветила почти двадесет години на разработването на специализирани ултразвукови машини за заваряване на платове, автоматизирани линии за сглобяване на ролетки и тежки режещи системи за глобални текстилни производители. Като комбинира прецизно изработени титанови рогове, интелигентни цифрови ултразвукови генератори и стоманени работни маси с намалено напрежение, Ridong предлага оборудване, което поддържа строги допуски за шевовете в продължение на множество работни смени. Благодарение на изчерпателното тестово проверяване преди изпращане, бързата техническа поддръжка и надеждната логистика за резервни части Ridong помага на текстилните производители да създават по-здрави и по-чисти продукти, без да се сблъскват с производствени затруднения.
Съдържание
- Защо иглените дупки и лепилните изпарения забавят съвременните текстилни линии
- Как високочестотните акустични вибрации фузират синтетични полимери
- Уроци от модернизацията на производител на промишлени филтри и платни за сенки
- Съответствие на състава на материала и шаблоните на анвилните ролки с конкретната задача
- Доставка на стабилни акустични стекове и тежки заваръчни маси


