
 EN
Prečo dierky od ihly a výpary lepidla spomaľujú moderné textilné linky
Ak vstúpite na výrobnú plošinu závodu na výrobu technických textílií, kde sa vyrábajú vonkajšie slnečné clony, vrecká na kvapalné filtre alebo chirurgické izolačné plášte, okamžite si všimnete obmedzenia tradičných šijacích strojov. Pri každom prebití oceľovej ihly cez povlakovaný polyesterský alebo polypropylénový materiál sa pozdĺž švu vytvorí tisíce mikroskopických dierok. U rolety na úplné zatienenie sa cez tieto malé dierky okolo lišty na dolný okraj pretláča jasné slnečné svetlo. U chirurgickej bariéry alebo rukáva na chemické filtrovanie sa stopy od ihly menia na priame cesty pre únik kvapalín a bakteriálnu kontamináciu.
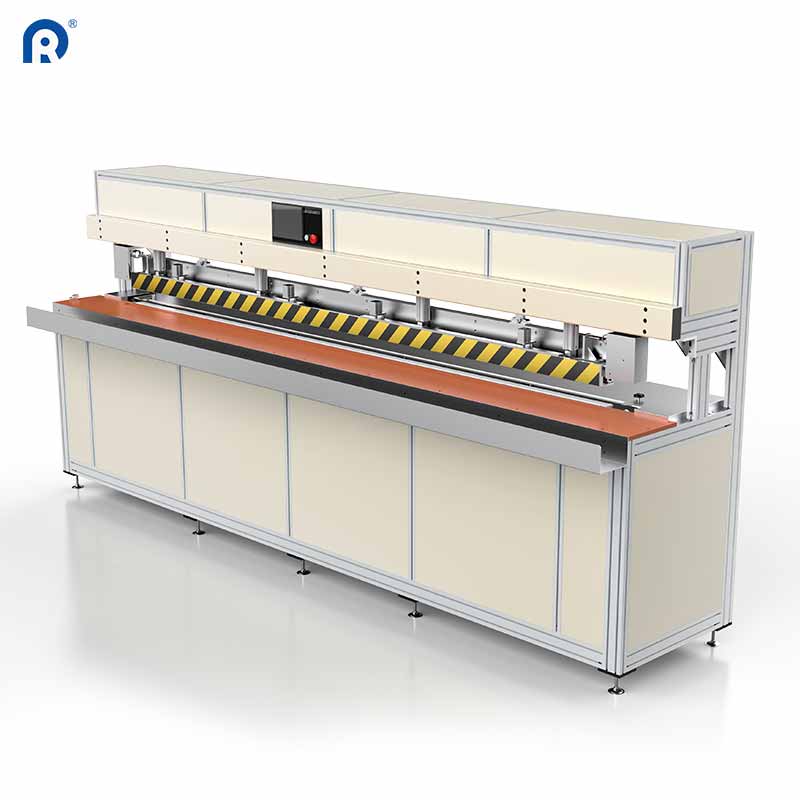
Nahrádzanie mechanického šitie zariadením na ultrazvukové zváranie textílií rieši problém prienikov spojením syntetických vlákien na molekulárnej úrovni bez použitia ihly, lepidla alebo vonkajších zdrojov tepla. Namiesto prebíjania materiálu alebo nanášania lepidla na báze rozpúšťadla cez prekrývajúce sa časti stroj smeruje vysokofrekvenčné akustické vibrácie priamo do stlačenej švíkovej čiary. Polymérne reťazce vo vnútri tkaniny sa zohrejú v dôsledku vnútorného trenia, v priebehu zlomku sekundy sa roztopia a po uvoľnení tlaku sa okamžite zpevní do nepretržitého, hermeticky uzavretého spoja.
Okrem čistejších švíkov odstránenie ihly a lepidla zjednodušuje celý pracovný postup na výrobnej ploche. Obsluha už nemusí každých dvadsať minút zastaviť výrobnú linku kvôli výmene prázdnych cievok, znovunatie pretrhnutých ihiel alebo odstraňovaniu lepkavej horúcej lepiacej hmoty z vyhrievaných valčekov. Do pracovného priestoru sa neuvádzajú žiadne летiace organické zlúčeniny (VOC) a nie je potrebné čakať na vyschnutie kvapalných lepidiel na sušiacich rámoch pred balením.
Ako vysokofrekvenčné akustické vibrácie spájajú syntetické polyméry
Fyzika v ultrazvukovom zvárači sa zakladá na starostlivo naladenom akustickom stĺpci pozostávajúcom z troch základných častí: piezoelektrického meniča, zosilňovača amplitúdy a rohového nástroja (sonotrody) z titánu alebo kalenej ocele. Najprv elektronický generátor premení bežný sieťový prúd s frekvenciou päťdesiat alebo šesťdesiat hertzov na striedavý prúd vysokého kmitočtu s frekvenciou dvadsať, dvadsaťosem alebo tridsaťpäť kilohertzov. Menič využíva piezoelektrické keramické dosky na premenu tohto elektrického signálu na rýchle mechanické kmitania, ktoré zosilňovač zosilní a sústredí na pracovnú plochu rohového nástroja.
Keď dve vrstvy termoplastického textilu prechádzajú medzi vibrujúcim rohom a oceľovým kolesom s reliéfom, vertikálny pohyb meria len niekoľko desiatok mikrónov. Avšak pri dvadsaťtisíc cykloch za sekundu toto mikroskopické kladivovanie generuje intenzívne lokálne trenie presne v mieste, kde sa dve textilné vrstvy dotýkajú. Keďže teplo vzniká vo vnútri polymérneho rozhrania namiesto toho, aby sa viedlo zvonka dovnútra, vonkajšie povrchy textilu zostávajú relatívne chladné a udržiavajú svoju pôvodnú textúru.
Porovnanie štandardných metód spojovania textilu so skúškou hydrostatickej ševovej tesnosti podľa ASTM D751 a referenčnými hodnotami pevnosti švu podľa ASTM D1683 ilustruje, prečo akustické zváranie dominuje pri montáži technických textílií.
| Spôsob spojenia | Integrita ševovej bariéry | Potrebné spotrebné materiály | Riziko tepelnej deformácie | Schopnosť dokončenia okrajov |
|---|---|---|---|---|
| Tradičné stehovanie s uzamknutím | Zlá (priepichy ihlou) | Nitky, ihly, bobíny | Nula | Vyžaduje samostatné overlockovanie |
| Zváranie horúci vzduch – klinové zváranie | Vysoká (pretekajúca prekrytina) | Horúcolepiaca páska (voliteľné) | Vysoká na tenkých syntetických materiáloch | Iba zváranie (bez rezného delenia) |
| Lepenie rozpúšťadlom | Mierne až vysoké | Tekuté lepidlo, základné náterové prostriedky | Nízka (chemické ztuženie) | Nečistá extrúzia na okrajoch |
| Ultrazvukové rotačné zváranie | Vynikajúca (hermetické zvarenie) | Žiadne | Veľmi nízka (vnútorné teplo) | Súčasné režanie a zvarovanie |
Jednou z hlavných výhod výrobného priestoru je možnosť rezať a zvárať v jednom prechode. Tvarovaním polovice valčeka podopierajúceho valca s drsným väzobným vzorom a susednej hrany s rezacím uhlom tridsať stupňov stroj súčasne odreže nadbytočný okraj a zvára okraj švu.
Požiadavky z modernizácie výrobcu priemyselných filtrov a stínových látok
Jasný príklad toho, ako akustické zváranie mení každodennú výrobu, poskytuje dodávateľský výrobok, ktorý vyrába pletené filtračné kazety na kvapaliny aj komerčné žalúzie s PVC povlakom a zipom. Pôvodne továreň prevádzkovala dvanásť ťažkých šijacích stanoví s chodiacou nohou spolu s dvoma horúcovzdušnými zváracími strojmi so zámkovým zváraním na pripevnenie PVC bočných lišt a spodných hemových vreckov. Na strane filtrov museli pracovníci aplikovať sekundárnu polyuretánovú švíkovú pásku na každý šitý spoj, aby prešli testom netesnosti pomocou bublinového tlaku. Na výrobe žalúzií sa horúcovzdušné trysky často popárali svetlé akrylové povlaky, ak operátor zastavil privádzací valec aj len na pol sekundy.
Počas prestavby zariadenia inžiniersky tím nainštaloval štyri kontinuálne rotačné ultrazvukové zváracie stolíky vybavené digitálnym sledovaním amplitúdy a synchronizovanými hornými a dolnými vytahovacími valcami. Pre polypropylénové filtračné médium vytvorilo diamantovo drsné anvilové koleso tesný šesťmilimetrový šev v jednom prechode bez použitia podložkového pásky. Pre záhybové vrecká žalúzií a bočné upevňovacie zipsy titanový roh s plochým čelom spájal termoplastickú zváraciu pásku priamo so slnečnou clonou bez žltnutia viditeľnej strany látky. Do troch mesiacov klesli miery odmietnutia filtráčných rukávov pri bublinovom teste zo šiestich percent na menej ako polovicu percenta, zatiaľ čo oddelenie montáže žalúzií znížilo svoj podiel opravovanej odpadovej látky o viac ako dve tretiny.
Prispôsobenie zloženia materiálu a vzoru anvilov konkrétnej úlohe
Hoci akustické zváranie spracováva širokú škálu technických textílií, skúsení vedúci dielne vedia, že chemické zloženie materiálu rozhoduje o všetkom. Ultrazvukové zváranie funguje spoľahlivo len vtedy, keď obsahuje látka aspoň 65 percent termoplastického obsahu, napríklad polyester, polypropylén, nylon, polyetylén alebo PVC zmesi. Čisté prírodné vlákna, ako je 100-percentný bavlna, ľan alebo surová vlna, nemajú fázu topenia a pri vysokofrekvenčnom trení sa jednoducho uhoľujú, pokiaľ medzi vrstvami nie je vložená termoplastická lepiaca fólia.
Technici procesu udržiavajú konzistentnú kvalitu švíkov cez meniace sa rolky látky podľa troch praktických pravidiel nastavenia:
-
Prispôsobte hĺbku drážkovania na valčeku podložky hrúbke látky – jemné bodkové vzory používajte pre ľahké netkané lekárske plášte a hlbšie uhlopriečne rebra pre ťažké potiahnuté plachty alebo sieťoviny proti slnku.
-
Vyvážte tlak pneumatického zvonka voči rýchlosti pohybu, aby sa roztavený polymér úplne nevytláčal z zváracieho priestoru, čo by vytvorilo krehkú, príliš tenkú ševovú čiaru, ktorá sa pod napätím roztrhne.
-
Pri spájaní nesúrodých vrstiev spárajte materiály s podobnými teplotami topenia a molekulárnymi štruktúrami, aby obe fólie dosiahli svoj stav sklovitého prechodu presne v tom istom okamihu.
Ďalšia praktická podrobnosť sa týka vlhkosti a úpravy tkanín. Vodoodpudivé kremíkové spreje alebo silné fluorouhlíkové povlaky môžu pôsobiť ako mazivo medzi vrstvami tkaniny, čím znížia medzifázové trenie a oslabia zvárací spoj. Rýchly test odlepenia na odpadovej pruhovke na začiatku každej novej dávky farby umožňuje operátorovi upraviť výkon generátora ešte pred spracovaním plnohodnotných panelov.
Získavanie stabilných akustických stĺpcov a ťažkých zváracích stolov
Dlhodobá spoľahlivosť ultrazvukovej pracovnej stanice závisí od sledovania frekvencie generátora a mechanickej tuhosti. Keď sa titánový roh nepretržite používa počas osemhodinovej smeny, mierne sa rozširuje v dôsledku zvyškovej tepla, čo spôsobuje posun jeho prirodzenej rezonančnej frekvencie. Lacné analógové generátory pri takomto posune stratia uzamknutie, čo vedie k nekonzistentným studeným zváraniam alebo prasknutiu piezoelektrických kryštálov. Digitálne generátory priemyselnej kvality skenu frekvenciu rohu tisíckrát za sekundu a automaticky upravujú výstup tak, aby amplitúda zostala stabilná bez ohľadu na zmeny hrúbky materiálu.
Výber výrobného partnera, ktorý rozumie nielen akustickej fyzike, ale aj manipulácii s ťažkými textíliami, je kľúčový pre nepretržitú výrobu. Dongguan Ridong Intelligent Equipment Co., Ltd. strávila takmer dvadsať rokov vývojom špecializovaných ultrazvukových zariadení na zváranie textílií, automatických link na montáž žalúzií a výkonných rezacích systémov pre globálnych spracovateľov textílií. Kombináciou presne obrobených titánových rohov, inteligentných digitálnych ultrazvukových generátorov a odoberaných napätí oceľových stolových rámov Ridong dodáva zariadenia, ktoré udržiavajú úzke tolerancie švíkov po celý pracovný čas. Vďaka dôkladnému testovaniu pred expedíciou, reaktívnemu technickému poradenstvu a spoľahlivej logistike náhradných dielov pomáha Ridong výrobcom textílií vyrábať pevnéšie a čistejšie výrobky bez výrobných problémov.
Obsah
- Prečo dierky od ihly a výpary lepidla spomaľujú moderné textilné linky
- Ako vysokofrekvenčné akustické vibrácie spájajú syntetické polyméry
- Požiadavky z modernizácie výrobcu priemyselných filtrov a stínových látok
- Prispôsobenie zloženia materiálu a vzoru anvilov konkrétnej úlohe
- Získavanie stabilných akustických stĺpcov a ťažkých zváracích stolov


