
 EN
Dlaczego otwory od igieł i opary kleju hamują nowoczesne linie tekstylne
Wejdź na halę produkcyjną zakładu technicznych materiałów tekstylnych produkującego np. zasłony przeciwsłoneczne, worki filtracyjne do cieczy lub fartusze izolacyjne medyczne – i od razu ujrzysz ograniczenia tradycyjnych maszyn szwalniczych. Za każdym razem, gdy stalowa igła przebija powłokę z poliestru lub polipropylenu, pozostawia w szwie tysiące mikroskopijnych perforacji. W przypadku rolety zabezpieczającej przed światłem te drobne otwory pozwalają jasnym promieniom przeciskać się wokół listewki brzegowej. W przypadku barier chirurgicznych lub rękawów filtracyjnych chemicznych ślady igieł stają się bezpośrednimi kanałami dla przeciekających płynów i zakażeń bakteryjnych.
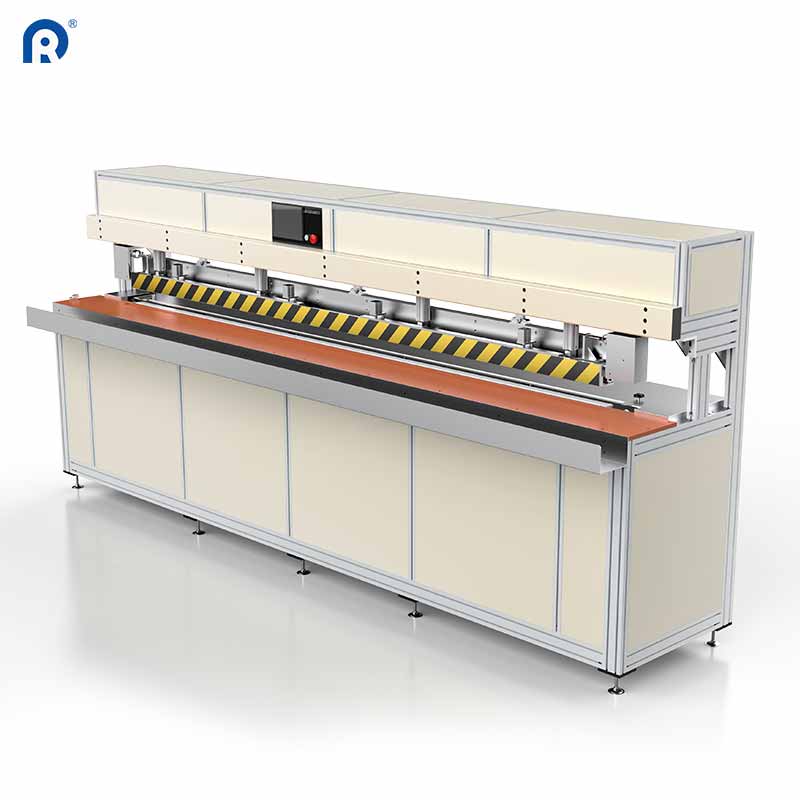
Zastąpienie zszywania mechanicznego urządzeniami do zgrzewania materiałów tekstylnych za pomocą fal ultradźwiękowych rozwiązuje problem perforacji, łącząc syntetyczne włókna na poziomie cząsteczkowym bez użycia nici, klejów ani zewnętrznych źródeł ciepła. Zamiast przebijać materiał lub nakładać klej oparty na rozpuszczalniku na nachodzące krawędzie, maszyna kieruje wysokoczęstotliwościowe drgania akustyczne bezpośrednio w linię szwu poddaną uciskowi. Łańcuchy polimerowe w materiale nagrzewają się w wyniku tarcia wewnętrznego, topią się i łączą w ułamku sekundy, a po chwili zwolnienia nacisku utwardzają się, tworząc ciągłe, szczelne połączenie.
Poza czystszy szw, rezygnacja z nici i kleju upraszcza cały przepływ pracy na powierzchni warsztatu. Obsługujący nie muszą już co dwadzieścia minut zatrzymywać linii, aby wymienić puste szpulki, ponownie nawlec złamane igły ani usuwać lepkich resztek gorąco-topliwych klejów z nagrzanych wałków. W przestrzeni roboczej nie wydzielają się lotne związki organiczne, a także nie trzeba czekać, aż ciekłe kleje wyschną na stacjach suszeniowych przed zapakowaniem.
Jak wysokoczęstotliwościowe drgania akustyczne spajają syntetyczne polimery
Fizyka działania spawarki ultradźwiękowej opiera się na precyzyjnie dobranym układzie akustycznym, składającym się z trzech podstawowych elementów: przetwornika piezoelektrycznego, wzmacniacza amplitudy oraz rogu sonotrody wykonanego z tytanu lub hartowanej stali. Najpierw generator elektroniczny przekształca standardowe napięcie sieciowe o częstotliwości pięćdziesiąt lub sześćdziesiąt herców w prąd przemienny wysokiej częstotliwości o wartości dwadzieścia, dwadzieścia osiem lub trzydzieści pięć kiloherców. Przetwornik wykorzystuje dyski ceramiczne piezoelektryczne do zamiany sygnału elektrycznego na szybkie drgania mechaniczne, które następnie są wzmacniane i skupiane przez wzmacniacz na roboczej powierzchni rogu.
Gdy dwie warstwy termoplastycznego materiału tekstylnego przechodzą pomiędzy drgającym rogiem a wzorowanym stalowym kołem kowadła, pionowe przemieszczenie wynosi zaledwie kilkadziesiąt mikronów. Jednak przy dwudziestu tysiącach cykli na sekundę to mikroskopijne uderzanie generuje intensywne, lokalizowane tarcie dokładnie w miejscu styku obu warstw materiału. Ponieważ ciepło powstaje wewnątrz granicy polimerowej, a nie jest przewodzone od zewnątrz, zewnętrzne powierzchnie materiału pozostają stosunkowo chłodne i zachowują pierwotną fakturę.
Porównanie standardowych metod łączenia materiałów tekstylnych z normami ASTM D751 (test szwu hydrostatycznego) oraz ASTM D1683 (wytrzymałość szwu) wyjaśnia, dlaczego spawanie akustyczne dominuje w montażu technicznych materiałów tekstylnych.
| Metoda łączenia | Integralność bariery szwu | Wykonane zużywalne elementy | Ryzyko odkształceń termicznych | Możliwość obróbki krawędzi |
|---|---|---|---|---|
| Tradycyjne zszywanie ściegiem blokowym | Słaba (przebicia igłą) | Nitki, igły, szpulki | Zero | Wymaga osobnego obszywania krawędzi |
| Zgrzewanie gorącym powietrzem metodą klinową | Wysoki (przetaszczanie się stopionych warstw) | Taśma termoklejąca (opcjonalnie) | Wysoki na cienkich syntetykach | Tylko spawanie (bez cięcia) |
| Łączenie klejem rozpuszczalnikowym | Umiarkowany do wysokiego | Klej ciekły, podkładki | Niski (utwardzanie chemiczne) | Brudne wyciskanie się kleju na krawędziach |
| Obrotowe spawanie ultradźwiękowe | Doskonały (hermetyczne zespolenie) | Brak | Bardzo niskie (ciepło wewnętrzne) | Jednoczesne cięcie i zgrzewanie |
Jedną z głównych zalet linii produkcyjnej jest możliwość jednoczesnego cięcia i spawania w jednym przejściu. Poprzez ukształtowanie połowy wałka podporowego wzorem zgrzewającym typu „kroczek” oraz sąsiedniej krawędzi nachylonym o trzydzieści stopni ostrzem tnącym maszyna jednoczesnie usuwa nadmiarową krawędź materiału i zgrzewa krawędź szwu.
Lekcje wyniesione z modernizacji producenta przemysłowych filtrów i tkanin zacieniających
Jasny przykład tego, jak wiązanie akustyczne przekształca codzienną produkcję, pochodzi od producenta kontraktowego, który wytwarza zarówno złożone wkłady filtrów cieczy, jak i komercyjne żaluzje z zamkiem błyskawicznym z powłoką PVC. Oryginalnie fabryka wykorzystywała dwanaście ciężkich maszyn do szycia z ruchomą stopką oraz dwa gorąco-powietrzne spawacze klinowe w celu przyłączenia bocznych listew PVC i kieszonek na dolne podwinięcia. W przypadku filtrów pracownicy musieli nakładać dodatkową taśmę poliuretanową na każdy szew, aby spełnić wymagania testów przecieków metodą punktu pęcherzykowego. Natomiast w linii żaluzji dysze gorącego powietrza często poparzały jasne powłoki akrylowe za każdym razem, gdy operator zatrzymywał wałek transportowy nawet o pół sekundy.
Podczas modernizacji sprzętu zespół inżynierów zainstalował cztery ciągłe obrotowe stoły do spawania ultradźwiękowego wyposażone w cyfrowe śledzenie amplitudy oraz zsynchronizowane rolki napinające od góry i od dołu. Dla medium filtracyjnego z polipropylenu koło kute z wzorem diamentowym utworzyło szczelną na powietrze szwę o szerokości sześciu milimetrów w jednym przejściu, bez konieczności stosowania taśmy wspomagającej. Dla kieszonek zasłon rulotowych oraz bocznych zatrzasków zameczkowych zastosowano tytanowy narząd spawalniczy o płaskiej powierzchni, który połączył taśmę spawalniczą termoplastyczną bezpośrednio z ekranem słonecznym, nie powodując żółknienia widocznej strony materiału. W ciągu trzech miesięcy wskaźnik odrzucanych wkładów filtracyjnych w teście z pęcherzykami spadł z sześciu procent do mniej niż pół procenta, a dział montażu zasłon zmniejszył odpad wymagający przeróbki o ponad dwie trzecie.
Dopasowanie składu materiału i wzorów kół kuty do konkretnego zadania
Chociaż spawanie akustyczne radzi sobie z ogromnym zakresem tekstyliów technicznych, doświadczeni kierownicy warsztatów wiedzą, że chemia materiału decyduje o wszystkim. Zgrzewanie ultradźwiękowe działa niezawodnie wyłącznie wtedy, gdy tkanina zawiera co najmniej sześćdziesiąt pięć procent składników termoplastycznych, takich jak poliester, polipropylen, nylon, polietylen lub mieszanki PVC. Czyste włókna naturalne, np. sto-procentowy bawełna, len lub surowa wełna, nie przechodzą fazy topnienia i po prostu się węglują pod wpływem wysokoczęstotliwościowego tarcia, chyba że między warstwami umieszczono folię klejącą termoplastyczną.
Technicy procesowi zapewniają stałą jakość szwów przy zmianie rolek materiału, stosując trzy praktyczne zasady ustawienia:
-
Dopasuj głębokość żebrowania koła matrycy do grubości materiału – używaj delikatnych wzorów kropek dla lekkich, nietkanych gównic medycznych oraz głębszych, przekątnych żeber dla ciężkich, powlekanych brezentów lub siatek chroniących przed promieniowaniem słonecznym.
-
Dobrze dobrać ciśnienie sygnału pneumatycznego w stosunku do prędkości przesuwu, aby stopiony polimer nie został całkowicie wypchnięty ze strefy spawania, co prowadzi do powstania kruchej, nadmiernie cienkiej linii szwu, która pęka pod wpływem naprężenia.
-
Dobierać materiały o podobnych temperaturach topnienia i strukturach cząsteczkowych przy łączeniu warstw różnorodnych, zapewniając, że obie folie osiągną stan przejścia szklistego dokładnie w tym samym momencie.
Innym praktycznym aspektem jest wilgotność oraz wykończenie tkanin. Odpychające wodę aerozole krzemionkowe lub grube powłoki fluorowęglowe mogą działać jako smar między warstwami tkaniny, zmniejszając tarcie międzypowierzchniowe i osłabiając połączenie. Przeprowadzenie szybkiego testu odrywania na wycinku próbki na początku każdej nowej partii barwionej pozwala operatorowi dostosować moc generatora przed wprowadzeniem pełnowymiarowych paneli.
Zakup stabilnych zestawów akustycznych oraz wytrzymałych stołów spawalniczych
Długotrwała niezawodność stacji ultradźwiękowej zależy od śledzenia częstotliwości generatora i sztywności mechanicznej. Gdy róg tytanowy pracuje nieprzerwanie przez ośmiogodzinną zmianę, ulega lekkiej ekspansji z powodu ciepła resztkowego, co powoduje przesunięcie jego naturalnej częstotliwości rezonansowej. Tani generatory analogowe tracą synchronizację przy takim przesunięciu, co prowadzi do niestabilnych zgrzewań zimnych lub pęknięć kryształów piezoelektrycznych. Przemysłowe generatory cyfrowe skanują częstotliwość rogu tysiące razy na sekundę, automatycznie dostosowując wyjście, aby utrzymać stałą amplitudę niezależnie od zmian grubości materiału.
Wybór partnera produkcyjnego, który rozumie zarówno fizykę akustyczną, jak i obróbkę ciężkich materiałów tekstylnych, jest kluczowy dla nieprzerwanego wytwarzania. Dongguan Ridong Intelligent Equipment Co., Ltd. poświęciła niemal dwadzieścia lat na rozwój specjalistycznych maszyn do zgrzewania materiałów tekstylnych za pomocą fal ultradźwiękowych, zautomatyzowanych linii montażowych żaluzji rulonowych oraz wytrzymałych systemów tnących przeznaczonych dla światowych przetwórców tekstyliów. Łącząc precyzyjnie szlifowane rogi tytanowe, inteligentne cyfrowe generatory ultradźwięków oraz stalowe ramy stołów odciążone pod kątem naprężeń, Ridong dostarcza urządzeń zapewniających stałą dokładność szwów w każdej zmianie produkcyjnej. Dzięki kompleksowym testom przed wysyłką, szybkiej pomocy technicznej oraz niezawodnej logistyce części zamiennych Ridong wspiera producentów materiałów tekstylnych w tworzeniu wyrobów o większej wytrzymałości i czystości – bez problemów w procesie produkcyjnym.
Spis treści
- Dlaczego otwory od igieł i opary kleju hamują nowoczesne linie tekstylne
- Jak wysokoczęstotliwościowe drgania akustyczne spajają syntetyczne polimery
- Lekcje wyniesione z modernizacji producenta przemysłowych filtrów i tkanin zacieniających
- Dopasowanie składu materiału i wzorów kół kuty do konkretnego zadania
- Zakup stabilnych zestawów akustycznych oraz wytrzymałych stołów spawalniczych


