
 EN
なぜ針穴と接着剤の揮発性ガスが、現代のテキスタイル生産ラインの進化を妨げているのか
アウトドア用日除け、液体フィルターバッグ、医療用隔離ガウンなどを製造する技術繊維工場の生産現場を実際に訪れてみると、従来のミシンの限界がすぐに明らかになります。鋼製の針がコーティングされたポリエステルやポリプロピレンのシートを縫い抜くたびに、縫い目沿いに数千もの微細な貫通孔が残ってしまいます。遮光ローラーブラインドの場合、こうしたごく小さなピンホールからヘムバー周辺に明るい光が漏れ出します。また、手術用バリア材や化学薬品用フィルター袖部材では、針の通り道が液体の漏れや細菌汚染の直接的な経路となってしまいます。
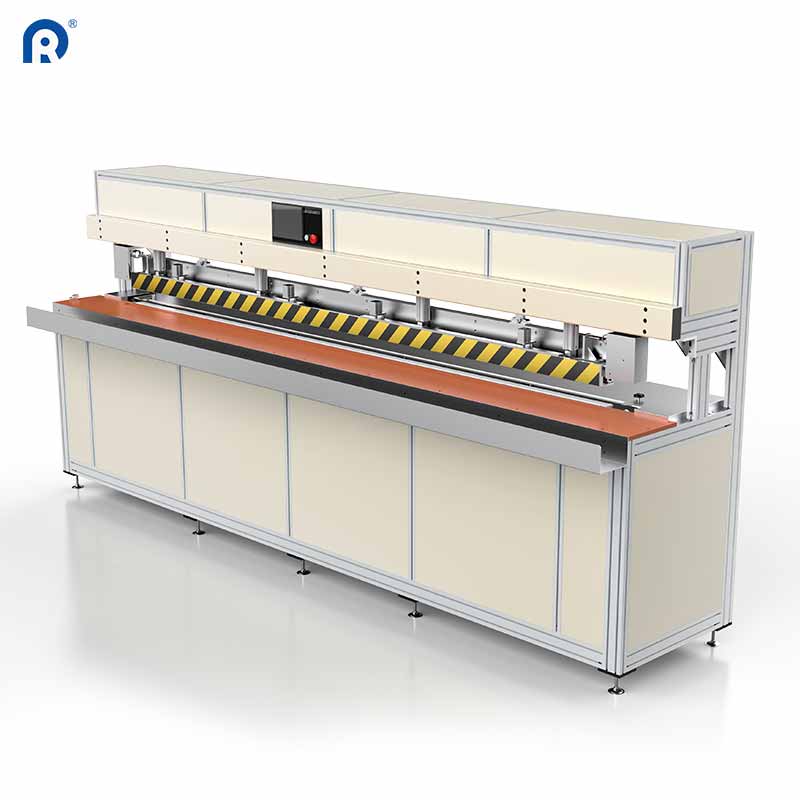
機械式の縫製を置き換えるのは 超音波布地溶着装置 糸や接着剤、外部加熱装置を使わず、合成繊維を分子レベルで接合することで、穴あけによる問題を解決します。材料に穴をあけることや、重ね合わせ部に溶剤系接着剤を塗布することなく、機械は高周波音響振動を圧縮された継ぎ目部分に直接伝達します。生地内部のポリマー鎖が内部摩擦熱により加熱され、瞬時に溶融・融合し、圧力を解放した直後に連続的かつ気密性の高いシールが形成されます。
より清潔な縫い目を実現するだけでなく、糸と接着剤を不要にすることで、工場内の作業フロー全体が簡素化されます。オペレーターは、空になったボビンの交換や、切れた針の再糸通し、加熱ローラーに付着した粘着性のホットメルト残渣の除去のために、20分ごとにラインを停止する必要がなくなります。また、作業場内に揮発性有機化合物(VOC)が排出されることもなく、液体接着剤が乾燥ラックで硬化するのを待ってから梱包するという工程も不要になります。
高周波音響振動による合成ポリマーの溶着原理
超音波溶接機の内部で働く物理原理は、圧電素子変換器、振幅増幅器、チタンまたは高硬度鋼製のソノトロード・ホーンという3つの主要部品から構成される、厳密に調整された音響スタックに基づいています。まず、電子ジェネレーターが、一般家庭用の50Hzまたは60Hzの商用電源を、20kHz、28kHz、または35kHzの高周波交流電流に変換します。この変換器は圧電セラミック円板を用いて、電気信号を高速の機械的振動に変換し、それを増幅器が増幅して、ホーンの作業面に集中させます。
熱可塑性繊維素材の2層が、振動ホーンとパターン付き鋼製アンビル・ホイールの間に通過する際、垂直方向の動きはわずか数十マイクロメートルにすぎません。しかし、1秒間に2万回という高周波数でこの微小な打撃が繰り返されることにより、2層の布地が接触している部分に非常に強い局所的な摩擦熱が発生します。熱は外部から伝導されるのではなく、ポリマー界面の内部で直接生成されるため、布地の表面温度は比較的低く保たれ、元々の質感も維持されます。
標準的な繊維接合方法を、ASTM D751(水圧継ぎ目試験)およびASTM D1683(継ぎ目強度基準)と比較すると、音響接合が技術用布地の組立工程で主流となっている理由が明確になります。
| 接合方法 | 継ぎ目遮水性 | 消耗品の必要性 | 熱変形リスク | 端処理機能 |
|---|---|---|---|---|
| 従来のロックステッチ縫製 | 不十分(針による穴開き) | 糸、針、ボビン | 0 ゼロ | 別途オーバーロック加工が必要 |
| ホットエア・ウェッジ溶着 | 高(溶融重ね合わせ) | ホットメルトテープ(オプション) | 薄手の合成繊維への接着性が優れている | 溶着のみ(スリッティングなし) |
| 溶剤系接着剤による接合 | 中程度から高程度 | 液体接着剤、プライマー | 低(化学的硬化) | 端部から接着剤がにじみ出しやすい |
| 超音波ロータリ溶着 | 優秀(気密性の高い溶融接合) | なし | 非常に低い(内部発熱) | スリットとシールを同時に行う |
主要な工場フロア上の利点の一つは、スリット加工と溶接を一度の工程で行えることです。アンビルローラーの半分をノッキング加工による接着パターンで成形し、隣接するエッジを30度のカッティングベベルで加工することで、機械は余分な端部を切り取りながら、同時に継ぎ目部分を溶着します。
産業用フィルターや日よけ生地メーカーの設備更新から得た教訓
音響接合技術が日常の生産工程をいかに変革するかを示す明確な事例として、プリーツ状液体フィルターカートリッジと商業用PVCコーティング付きジッパーブラインドの両方を受託生産しているメーカーがあります。当初、この工場では、PVC製サイドスプラインおよびボトムヘムポケットの取り付けに、12台の頑丈なウォーキングフット式ミシンと2台のホットエアウェッジ溶接機を稼働させていました。フィルター製品では、バブルポイント漏れ試験に合格させるため、作業員がすべての縫い目に対して二次的なポリウレタン製シームテープを手作業で貼付する必要がありました。一方、ウィンドウシェードの生産ラインでは、オペレーターがわずか0.5秒でもフィードローラーを停止すると、ホットエアノズルが淡色のアクリル系コーティングを焦がすことが頻繁に発生していました。
設備の改修工事中に、エンジニアリングチームは、デジタル振幅追跡機能および上下同期式引き取りローラーを備えた4台の連続回転式超音波溶接ベンチを設置しました。ポリプロピレン製フィルター媒体には、ダイヤモンド状のノッチ加工が施されたアンビル・ホイールを用いて、補強テープを一切使用せずに1パスで6ミリメートル幅の気密シームを形成しました。ローラーブラインドのヘムポケットおよびサイド留め用ジッパー部には、平面形状のチタン製ホーンを用い、熱可塑性溶接テープをソーラースクリーンに直接溶着させました。この際、生地の見える面が黄変することはありませんでした。導入後3か月以内に、フィルタースリーブのバブル試験による不良率は6%から0.5%未満へと大幅に低下し、またブラインド組立部門における再作業・廃棄品も3分の2以上削減されました。
用途に応じた素材構成とアンビルパターンの選定
音響溶着は、幅広い技術用テキスタイルに対応できますが、熟練の現場監督者は、素材の化学的性質がすべてを左右することをよく知っています。超音波溶着は、生地にポリエステル、ポリプロピレン、ナイロン、ポリエチレン、またはPVCなどの熱可塑性成分が65%以上含まれている場合にのみ、確実に機能します。純粋な天然繊維、たとえば100%コットン、リネン、または未加工ウールは、融解段階を持たないため、高周波摩擦により単に焦げてしまうだけです。ただし、熱可塑性接着フィルムを層間に挟むことで対応可能です。
工程技術者は、生地のロールが変わっても継ぎ目品質を一定に保つために、以下の3つの実践的なセットアップルールを守ります:
-
アンビルホイールのノール深さを生地の厚さに合わせます。軽量不織布製の医療用ガウンには細かいドットパターンを、重厚なコーティング加工タープや日よけ用メッシュには深い斜めリブをそれぞれ採用します。
-
溶融ポリマーが溶接部から完全に押し出され、引張時に破断する脆く過度に薄くなったシームラインが形成されないよう、空気圧ホーンの圧力と走行速度をバランスさせる。
-
異なる素材を接合する際は、可能な限り融点と分子構造が類似した材料をペアで使用し、両方のシートがガラス転移温度に同時に到達するようにする。
もう一つの実用的なポイントは、水分および生地の仕上げ処理に関するものである。撥水性シリコンスプレーまたは強力なフッ素系コーティングは、生地層間の潤滑剤として作用し、界面摩擦を低下させ、接着強度を弱めることがある。毎回新しい染色ロットを始める際には、まず端材で簡易剥離試験を行い、本格的なパネル投入前に発振器の出力を最適化する。
安定した音響スタックおよび頑丈な溶接テーブルの調達
超音波ワークステーションの長期信頼性は、発振器の周波数追従性能と機械的剛性にかかっています。チタン製ホーンが8時間の連続稼働中にわずかに熱膨張すると、その固有共鳴周波数がずれます。安価なアナログ式発振器はこの周波数ずれに対応できず、ロックを失ってしまうため、冷間溶接の品質が不安定になったり、圧電素子が割れたりする原因になります。産業用グレードのデジタル発振器は、1秒間に数千回もの頻度でホーンの周波数をスキャンし、布地の厚み変化に関わらず、振幅を常に一定に保つよう出力を自動調整します。
音響物理と厚手のテキスタイル取扱いの両方を理解する製造パートナーを選ぶことは、生産の継続性を確保する上で極めて重要です。東莞市リドン・インテリジェント・エクイップメント有限公司(以下、リドン社)は、約20年にわたり、グローバルなテキスタイル加工業者向けに、専用超音波布地溶着機、自動ロールブラインド組立ライン、および頑丈な切断システムを開発・製造してきました。高精度機械加工によるチタン製ホーン、インテリジェントなデジタル超音波発振器、応力除去済み鋼製テーブルフレームを組み合わせることで、リドン社は、長時間の連続運転でも縫い目公差を安定して維持できる設備を提供しています。出荷前の徹底的な試験、迅速な技術サポート、信頼性の高いスペアパーツ供給体制により、リドン社は、生産現場の課題を抱えずに、より強く、より清潔なテキスタイル製品の製造を支援します。


