
 EN
Proč díry od jehly a výpary lepidla brzdí moderní textilní linky
Vstoupíte-li na výrobní halu závodu technických textilií, který vyrábí například venkovní stínící rolety, filtrační pytle pro kapaliny nebo chirurgické izolační pláště, okamžitě se ukážou omezení tradičních šicích strojů. Pokaždé, když ocelová jehla probodne potahovaný polyester nebo polypropylenový materiál, zanechá podél švu tisíce mikroskopických průniků. U rolety s úplným zatemněním tyto malé jehlové dírky propouštějí jasný sluneční svit kolem dolní lišty. U chirurgické bariéry nebo chemické filtrační rukávy se jehlové stopy mění v přímé cesty pro únik tekutin a bakteriální kontaminaci.
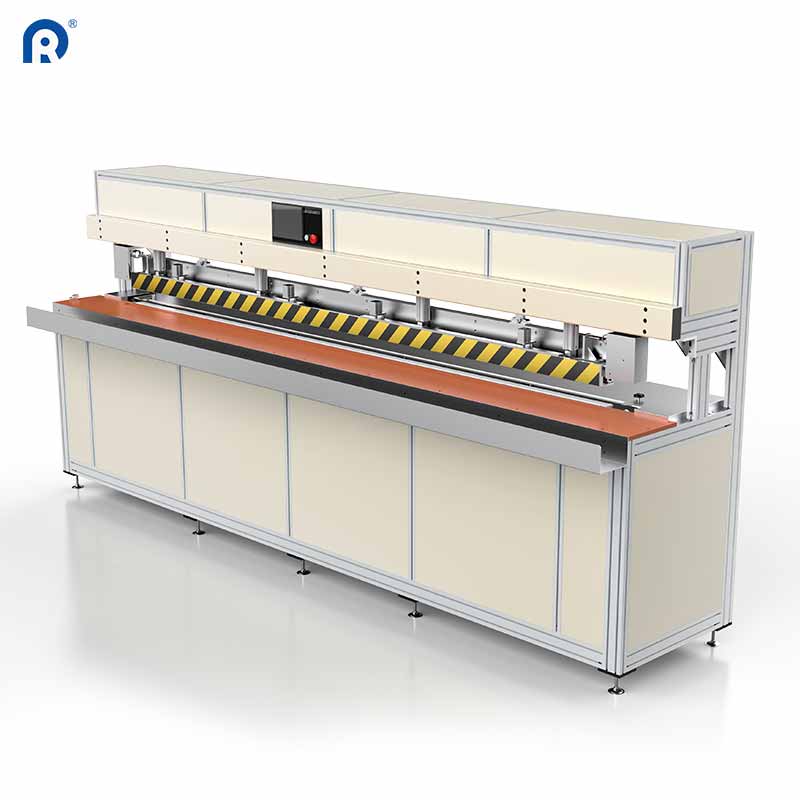
Nahrazení mechanického stehu zařízením pro ultrazvukové svařování textilií řeší problém děrování spojením syntetických vláken na molekulární úrovni bez nitě, lepidla nebo vnějších ohřívačů. Místo propichování materiálu nebo nanášení lepidla na bázi rozpouštědel přes překryv stroj směruje vysokofrekvenční akustické vibrace přímo do stlačené ševní čáry. Polymerové řetězce uvnitř látky se zahřejí díky vnitřnímu tření, za zlomek sekundy splynou a po uvolnění tlaku okamžitě ztuhnou v nepřerušené, hermetické spojení.
Kromě čistějších švů odstranění nitě a lepidla zjednodušuje celý pracovní postup na výrobní ploše. Obsluha již nemusí každých dvacet minut zastavovat výrobní linku kvůli výměně prázdných cívek, znovunavlékání přetržených jehel nebo odstraňování lepkavého zbytku horkotavitelného lepidla z ohřívaných válců. Do pracovního prostředí se neuvolňují žádné летuché organické sloučeniny (VOC) a není nutné čekat, až se kapalná lepidla vyschnou na sušících regálech před balením.
Jak vysokofrekvenční akustické vibrace sloučí syntetické polymery
Fyzika ultrazvukového svařovacího zařízení vychází z pečlivě naladěné akustické sestavy složené ze tří základních částí: piezoelektrického měniče, zesilovače amplitudy a rohového nástroje (sonotrody) z titanu nebo kalené oceli. Nejprve elektronický generátor převádí běžný střídavý proud ze sítě o frekvenci padesát nebo šedesát hertz na vysokofrekvenční střídavý proud o frekvenci dvacet, dvacet osm nebo třicet pět kilohertz. Měnič využívá piezoelektrické keramické kotoučky k přeměně tohoto elektrického signálu na rychlé mechanické kmity, které zesilovač zvyšuje a soustředí na pracovní plochu rohového nástroje.
Když dvě vrstvy termoplastického textilu procházejí mezi vibrujícím rohem a profilovaným ocelovým kladivovým kolečkem, vertikální pohyb činí pouze několik desítek mikrometrů. Přesto při dvaceti tisících cyklech za sekundu generuje tento mikroskopický úder intenzivní lokální tření přímo v místě, kde se dotýkají obě vrstvy látky. Protože teplo vzniká uvnitř polymerového rozhraní, nikoli zvenku prostřednictvím vedení tepla, zůstávají vnější povrchy látky relativně chladné a zachovávají svou původní texturu.
Porovnání standardních metod spojování textilií proti hydrostatickému ševnímu testu ASTM D751 a referenčním hodnotám pevnosti švu ASTM D1683 ilustruje, proč akustické svařování dominuje montáži technických textilií.
| Metoda spojení | Integrita ševní bariéry | Požadované spotřební materiály | Riziko tepelné deformace | Schopnost dokončení okrajů |
|---|---|---|---|---|
| Tradiční steh s uzamykacím mechanismem | Špatná (průražení jehlou) | Nit, jehly, bobíny | Nula | Vyžaduje samostatné overlockování |
| Svařování horkým vzduchem pomocí klínového nástroje | Vysoká (roztavené překrytí) | Teploslepená páska (volitelné) | Vysoká u tenkých syntetických materiálů | Pouze svařování (bez dělení) |
| Lepení rozpouštědlovým lepidlem | Střední až Vysoká | Kapalné lepidlo, základní nátěry | Nízká (chemické ztužení) | Nečistá vytlačená hmota na okrajích |
| Ultrazvukové rotační svařování | Vynikající (hermetické sloučení) | Žádný | Velmi nízká (vnitřní teplo) | Současné řezání a těsnění |
Jednou z hlavních výhod na výrobní lince je možnost řezání a svařování v jediném průchodu. Tvarováním poloviny válce stolice pomocí drážkovaného spojovacího vzoru a sousedního okraje pomocí řezného zkosení o třicet stupňů stroj současně odřízne přebytečný okraj látky a spojí okraje švu.
Poznámky z modernizace výrobce průmyslových filtrů a stínících látek
Jasný příklad toho, jak akustické svařování mění každodenní výrobu, poskytuje dodavatel vyrábějící jak záhybové kapalné filtrační patrony, tak komerční žaluzie z PVC povlakované látky se zipem. Původně továrna provozovala dvanáct těžkých šicích strojů s chodící nožkou a dva horkovzdušné svářecí stroje s klínovým spojem pro připevnění PVC bočních lišt a spodních kapslí. Na straně filtrů museli zaměstnanci aplikovat sekundární polyuretanovou lepicí pásku na každý sešitý šev, aby filtr projel testem netěsnosti pomocí bublinkového tlaku. Na výrobkové lince pro žaluzie horkovzdušné trysky často poškozovaly světlé akrylové povlaky, jakmile operátor zastavil dopravní válec i jen na půl sekundy.
Během přepracování zařízení inženýrský tým nainstaloval čtyři nepřetržité rotační ultrazvukové svařovací stolice vybavené digitálním sledováním amplitudy a synchronizovanými horními i spodními táhly. Pro polypropylenové filtrační médium vytvořilo diamantově rýhované kovové kolo šestimilimetrový vzduchotěsný šev jedním průchodem bez jakéhokoli podpůrného lepicího pásu. Pro záhybové kapsy žaluzií a boční upevňovací zipy sloužil plochý titanový roh k přímému spojení teplosvařovacího pásku se solárním plátnem bez žloutnutí viditelné strany látky. Během tří měsíců klesly odmítací sazby filtrů při bublinkovém testu z 6 % na méně než 0,5 %, zatímco oddělení montáže žaluzií snížilo svůj podíl opravovaného odpadu o více než dvě třetiny.
Přizpůsobení složení materiálu a vzoru kovového kola konkrétnímu úkolu
Zatímco akustické svařování zvládá širokou škálu technických textilií, zkušení vedoucí dílen vědí, že chemie materiálu rozhoduje o všem. Ultrazvukové sloučení funguje spolehlivě pouze tehdy, obsahuje-li látka alespoň šedesát pět procent termoplastické složky, například polyester, polypropylen, nylon, polyethylen nebo PVC směsi. Čistá přírodní vlákna, jako je sto procent bavlna, len nebo syrová vlna, nemají tavnou fázi a při vysokofrekvenčním tření se jednoduše uhlíkují, pokud mezi vrstvami není vložena termoplastická lepicí fólie.
Technici procesu udržují stálou kvalitu švů při výměně role látky podle tří praktických pravidel nastavení:
-
Upravte hloubku drážkování na kalibračním kole tak, aby odpovídala tloušťce látky – jemné tečkové vzory použijte pro lehké netkané lékařské pláště a hlubší šikmé žebírky pro těžké potažené plachty nebo síťové materiály proti slunci.
-
Vyvážte tlak pneumatického signálu tak, aby rychlost pohybu nezpůsobila úplné vytlačení roztaveného polymeru z oblasti svařování, čímž by vznikla křehká a příliš tenká ševní linka, která se pod tahem roztrhne.
-
Při spojování nesourodých vrstev kombinujte materiály se stejnou teplotou tavení a podobnou molekulární strukturou, aby obě fólie dosáhly skelného přechodu přesně ve stejném okamžiku.
Další praktický detail se týká vlhkosti a úpravy povrchu látek. Vodoodpudivé silikonové spreje nebo silné fluorouhlíkové povlaky mohou mezi vrstvami látky působit jako mazivo, čímž snižují mezní tření a oslabují spoj. Rychlý test odlepení na kousku odpadu na začátku každé nové dávky barvení umožňuje operátorovi upravit výkon generátoru ještě před zpracováním plnohodnotných panelů.
Dodávka stabilních akustických sestav a robustních svařovacích stolů
Dlouhodobá spolehlivost ultrazvukové pracovní stanice závisí na sledování frekvence generátoru a mechanické tuhosti. Když se titanový roh neustále provozuje po osmihodinovou směnu, mírně se rozšiřuje z důvodu zbytkového tepla, čímž se posune jeho přirozená rezonanční frekvence. Levné analogové generátory při tomto posunu ztratí uzamčení, což vede k nekonzistentním studeným sváru nebo prasklým piezoelektrickým krystalům. Průmyslové digitální generátory skenují frekvenci rohu tisícekrát za sekundu a automaticky upravují výstup tak, aby amplituda zůstala naprosto stabilní bez ohledu na změny tloušťky materiálu.
Výběr výrobního partnera, který rozumí jak akustické fyzice, tak manipulaci s těžkými textilními materiály, je klíčový pro nepřerušovanou výrobu. Společnost Dongguan Ridong Intelligent Equipment Co., Ltd. strávila téměř dvacet let vývojem specializovaných ultrazvukových zařízení pro svařování textilií, automatických montážních linek pro rolety a robustních řezacích systémů pro světové textilní zpracovatele. Kombinací přesně obráběných titanových rohů, inteligentních digitálních ultrazvukových generátorů a ocelových stolních rámových konstrukcí bez vnitřního napětí poskytuje Ridong zařízení, která udržují přesné tolerance švů po celou dobu provozu. Díky důkladnému testování před expedicí, rychlé technické podpoře a spolehlivé logistice náhradních dílů pomáhá Ridong textilním výrobcům vyrábět pevnější a čistější textilní výrobky bez výrobních potíží.
Obsah
- Proč díry od jehly a výpary lepidla brzdí moderní textilní linky
- Jak vysokofrekvenční akustické vibrace sloučí syntetické polymery
- Poznámky z modernizace výrobce průmyslových filtrů a stínících látek
- Přizpůsobení složení materiálu a vzoru kovového kola konkrétnímu úkolu
- Dodávka stabilních akustických sestav a robustních svařovacích stolů


