
 EN
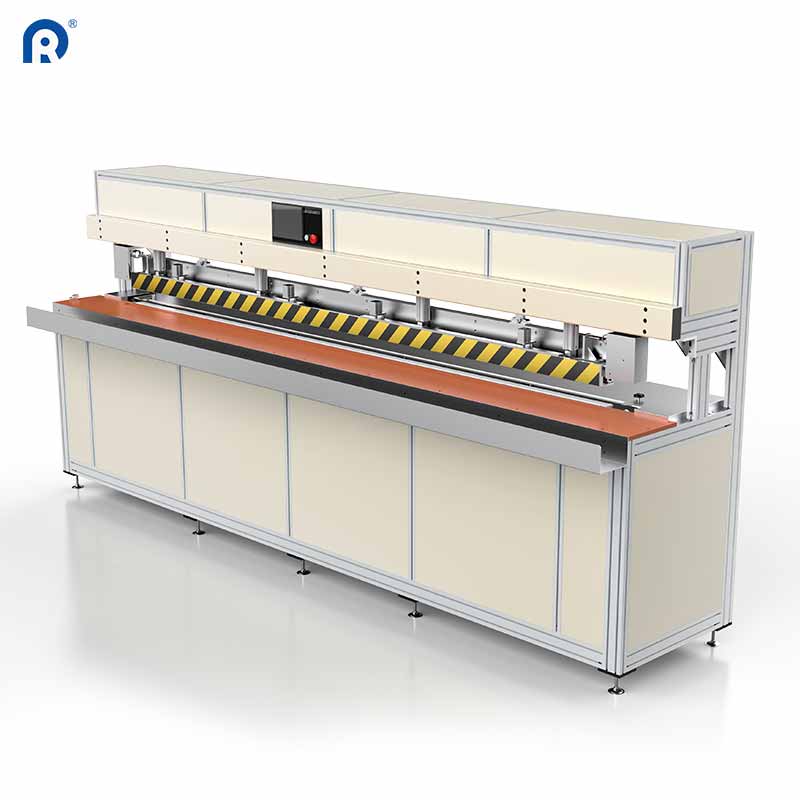
Waarom naaldgaten en lijm dampen moderne textiellijnen tegenhouden
Loop de productieruimte van een technisch textielbedrijf binnen dat buitenzonneschermen, vloeistoffiltersacks of medische isolatiejassen maakt, en de beperkingen van traditionele naaimachines worden meteen duidelijk. Elke keer dat een stalen naald door een gecoat polyester- of polypropyleenvel gaat, laat deze duizenden microscopische perforaties achter langs de naad. Voor een volledig verduisterend rolblind lekken die piepkleine naaldgaten fel zonlicht rond de onderste lat. Voor een chirurgische barrière of een chemische filterschede vormen naaldsporen directe doorgangen voor vloeistoflekkage en bacteriële besmetting.
Vervanging van mechanisch naaien door ultrasone stoflasapparatuur lost het perforatieprobleem op door synthetische vezels op moleculair niveau te verbinden zonder draad, lijm of externe verwarming. In plaats van het materiaal te doorboren of oplosmiddelgebaseerde lijm over de overlap te smeren, leidt de machine hoogfrequente akoestische trillingen rechtstreeks in de samengeperste naadlijn. De polymeerketens binnen de stof worden opgewarmd door interne wrijving, smelten in een fractie van een seconde samen en stollen onmiddellijk tot een continue, luchtdichte verbinding zodra de druk wordt opgeheven.
Naast schonere naden leidt het weglaten van draad en lijm tot een schoner werkvloedproces in de gehele werkplaats. Operators hoeven de productielijn niet meer elke twintig minuten te stoppen om lege spoelen te vervangen, gebroken naalden opnieuw te plaatsen of kleverige hot-meltrestanten van verwarmde rollen te schrapen. Er worden geen vluchtige organische stoffen (VOS) in de werkruimte afgevoerd en er is geen wachttijd nodig terwijl vloeibare lijmen op droogrekken uitharden voordat de producten worden verpakt.
Hoe hoogfrequente akoestische trillingen synthetische polymeren versmelten
De natuurkunde binnen een ultrasone lasmachine berust op een zorgvuldig afgestapelde akoestische opstelling, bestaande uit drie kernonderdelen: een piezoelektrische omzetter, een amplitudeversterker en een sonotrodehoorn van titanium of gehard staal. Eerst zet een elektronische generator standaard wisselstroom van vijftig of zestig hertz uit het elektriciteitsnet om in hoogfrequente wisselstroom met een frequentie van twintig, achtentwintig of vijfendertig kilohertz. De omzetter gebruikt piezoelektrische keramische schijven om dat elektrische signaal om te zetten in snelle mechanische trillingen, die de versterker vergroot en richt op het werkvlak van de hoorn.
Wanneer twee lagen thermoplastisch textiel tussen de trillende hoorn en een gestreept stalen anvilwiel passeren, bedraagt de verticale beweging slechts een paar tientallen micrometer. Toch genereert die microscopische hamerslag, bij twintigduizend cycli per seconde, intense geconcentreerde wrijving precies daar waar de twee stoflagen elkaar raken. Omdat de warmte wordt opgewekt binnen de polymeergrens, in plaats van van buitenaf te worden geleid, blijven de buitenste oppervlakken van de stof relatief koel en behouden ze hun oorspronkelijke structuur.
Een vergelijking van standaard textielverbindingsmethoden met de ASTM D751-hydrostatische naadtest en de ASTM D1683-naadsterktenormen verduidelijkt waarom akoestische binding overheerst bij de assemblage van technische stoffen.
| Voegmethode | Naadbarrièrematigheid | Benodigde verbruiksartikelen | Risico op thermische vervorming | Randafwerkingmogelijkheid |
|---|---|---|---|---|
| Traditionele lockstitch-naaien | Slecht (naaldperforaties) | Garen, naalden, spoelen | Nul | Vereist apart overlocken |
| Warmeluchtwedgelas | Hoog (gesmolten overlapping) | Hotmelt-tape (optioneel) | Hoog op dunne synthetische stoffen | Alleen lassen (geen snijden) |
| Oplosmiddelkleefverbinding | Matig tot hoog | Vloeibare lijm, grondstoffen | Laag (chemische verstijving) | Rommelige uitdrukking aan de randen |
| Ultrasone roterende lasmethode | Uitstekend (hermetische fusie) | Geen | Zeer laag (interne warmte) | Tegelijkertijd snijden en verzegelen |
Een belangrijk voordeel op de productieterrein is de mogelijkheid om in één doorgang te snijden en te lassen. Door de helft van de anvilrol te vormen met een geribbeld hechtpatroon en de aangrenzende rand met een snijkant van dertig graden, knipt de machine overtollige stofranden weg en verbindt tegelijkertijd de naadrand.
Lessen uit een upgrade door een fabrikant van industriële filters en zonweringstoffen
Een duidelijk voorbeeld van hoe akoestisch binden de dagelijkse productie transformeert, komt van een contractfabrikant die zowel geplooide vloeistoffilters en commerciële pvc-gecoate ritsjaloezen produceert. Oorspronkelijk gebruikte de fabriek twaalf zware ‘walking-foot’-naaistations naast twee warmtelucht-kantlasapparaten om pvc-zij-splines en onderste zoomzakken te bevestigen. Bij de filters moesten werknemers over elke genaaide verbinding een secundaire polyurethaannaadband aanbrengen om de ‘bubble-point’-lekkagetests te halen. Op de jaloezenlijn verbrandden de warmteluchtdoppen vaak de lichtgekleurde acrylcoating zodra een operator de voerrol zelfs maar een halve seconde stilzette.
Tijdens een revisie van de apparatuur installeerde het technische team vier continue roterende ultrasone lasbanken, uitgerust met digitale amplitudevolging en gesynchroniseerde boven- en onderaan trekrollen. Voor het polypropyleenfiltermedium creëerde een diamantgeprofielede anvilrol in één doorgang een luchtdichte naad van zes millimeter, zonder extra tape. Voor de rolgordijnzoomtassen en de zijdelingse fixatie-ritssluitingen smolt een vlak titaniumhoorn de thermoplastische lasband direct op het zonnescherm, zonder vergeelde zichtzijde van de stof. Binnen drie maanden daalde het afkeurpercentage bij de beluchtingstest voor filtersleeves van zes procent naar minder dan een halve procent, terwijl de afdeling rolgordijnmontage haar herwerkingsafval met meer dan twee derde verminderde.
Afstemming van materiaalsamenstelling en anvilpatronen op de taak
Hoewel akoestisch lassen een zeer breed scala aan technische textiel verwerkt, weten ervaren werkplaatsopzieners dat de materiaalchemie alles bepaalt. Ultrasone smelting werkt alleen betrouwbaar wanneer de stof ten minste vijfenzestig procent thermoplastisch materiaal bevat, zoals polyester, polypropyleen, nylon, polyethyleen of PVC-mengsels. Zuivere natuurlijke vezels zoals honderdprocent katoen, linnen of ruwe wol hebben geen smeltfase en verkolen eenvoudig onder hoogfrequente wrijving, tenzij er een thermoplastische kleeflaag tussen de lagen is ingeklemd.
Procesmonteurs handhaven de nadenkwaliteit consistent over wisselende stofrollen door drie praktische instelregels te volgen:
-
Pas de diepte van de profielen op het anvilwiel aan aan de stofdikte: gebruik fijne stippatronen voor lichte niet-geweven medische jassen en diepere diagonale ribbels voor zware gecoate zeildoeken of zonneschermnetten.
-
Stel de luchtdruk van de pneumatische claxon af op de reissnelheid, zodat de gesmolten polymeer niet volledig uit de laszone wordt geperst, wat een broze, te dunne naadlijn oplevert die scheurt onder trekbelasting.
-
Combineer materialen met vergelijkbare smelttemperaturen en moleculaire structuren bij het verbinden van ongelijksoortige lagen, zodat beide folies precies tegelijk hun glasovergangstemperatuur bereiken.
Een ander praktisch detail betreft vochtgehalte en stofafwerking. Waterafstotende siliconenspuiten of zware fluorkoolstofcoatings kunnen als smeermiddel tussen de stoflagen fungeren, waardoor de interfaciale wrijving afneemt en de hechting verzwakt. Een snelle pelproef op een reststrook aan het begin van elke nieuwe verfdos laat de operator de generatorvermoeidheid instellen voordat volledig gevormde panelen worden ingevoerd.
Levering van stabiele akoestische stapels en zware laspanelen
Langetermijdbetrouwbaarheid van een ultrasoon werkstation hangt af van de frequentievolging door de generator en de mechanische stijfheid. Terwijl een titaniumhoorn continu gedurende een achturige werkdag draait, zet deze licht uit door restwarmte, waardoor de eigen resonantiefrequentie verschuift. Goedkope analoge generatoren verliezen de koppeling bij zo’n verschuiving, wat leidt tot ongelijkmatige koudlasverbindingen of gebarsten piezoelektrische kristallen. Digitale generatoren voor industrieel gebruik scannen de hoornfrequentie duizenden keren per seconde en passen de uitvoer automatisch aan om de amplitude absoluut stabiel te houden, ongeacht variaties in de dikte van het materiaal.
Het kiezen van een productiepartner die zowel de akoestische fysica als het bewerken van zware textiel begrijpt, is cruciaal voor een ononderbroken productie. Dongguan Ridong Intelligent Equipment Co., Ltd. heeft bijna twintig jaar besteed aan de ontwikkeling van gespecialiseerde ultrasone stoffenlasapparaten, geautomatiseerde rolluikmontagelijnen en zwaar belaste snijsystemen voor textielverwerkers wereldwijd. Door nauwkeurig gefreesde titaniumhoorns, intelligente digitale ultrasongeneratoren en spanningsvrije stalen tafelconstructies te combineren, levert Ridong machines die nauwkeurige naadtoleranties behouden, shift na shift. Dankzij grondige testen vóór verzending, responsieve technische ondersteuning en betrouwbare logistiek voor reserveonderdelen helpt Ridong textielverwerkende bedrijven sterkere, schonere textielproducten te produceren zonder productieproblemen.
Inhoudsopgave
- Waarom naaldgaten en lijm dampen moderne textiellijnen tegenhouden
- Hoe hoogfrequente akoestische trillingen synthetische polymeren versmelten
- Lessen uit een upgrade door een fabrikant van industriële filters en zonweringstoffen
- Afstemming van materiaalsamenstelling en anvilpatronen op de taak
- Levering van stabiele akoestische stapels en zware laspanelen


