
 EN
Почему игольные отверстия и клеевые пары тормозят современные текстильные линии
Зайдите на производственную площадку завода по выпуску технических тканей — например, для наружных солнцезащитных козырьков, фильтрующих мешков для жидкостей или медицинских изоляционных халатов — и ограничения традиционных швейных машин станут очевидны сразу. Каждый раз, когда стальная игла прокалывает покрытый полиэстер или полипропилен, вдоль шва остаётся тысячи микроскопических перфораций. Для роллетного жалюзи с полной светонепроницаемостью такие крошечные проколы пропускают яркий солнечный свет вокруг нижней планки. Для хирургического барьера или рукава химической фильтрации игольные следы становятся прямыми путями для утечки жидкости и бактериального загрязнения.
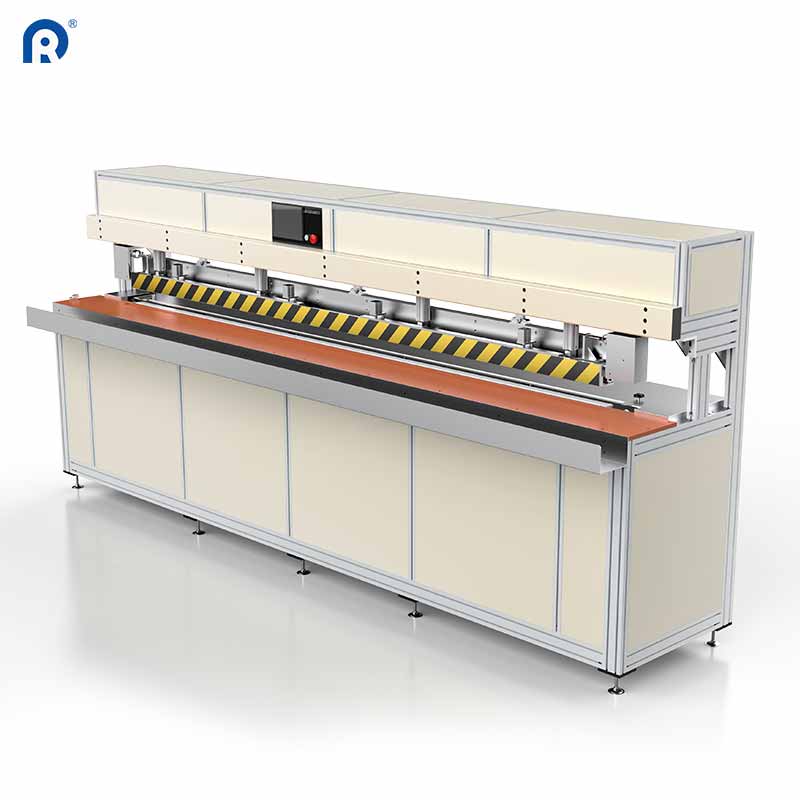
Замена механической строчки на оборудование для ультразвуковой сварки тканей устраняет проблему перфорации за счёт соединения синтетических волокон на молекулярном уровне без ниток, клея или внешних нагревателей. Вместо того чтобы прокалывать материал или наносить растворительсодержащий клей на нахлёст, машина направляет высокочастотные акустические колебания непосредственно в линию сжатого шва. Полимерные цепи внутри ткани нагреваются за счёт внутреннего трения, плавятся и соединяются за долю секунды, а затем мгновенно затвердевают в непрерывное герметичное соединение сразу после снятия давления.
Помимо более чистых швов, отказ от ниток и клея упрощает весь рабочий процесс на производственной площадке. Операторы больше не останавливают линию каждые двадцать минут для замены пустых шпуль, повторной заправки оборвавшихся игл или удаления липкого остатка термоклея с нагретых роликов. В рабочее пространство не выделяются летучие органические соединения, а также отпадает необходимость ожидания полимеризации жидких клеёв на сушильных стойках перед упаковкой.
Как высокочастотные акустические колебания сплавляют синтетические полимеры
Физические процессы, происходящие внутри ультразвукового сварочного аппарата, основаны на тщательно настроенном акустическом стеке, состоящем из трёх основных частей: пьезоэлектрического преобразователя, усилителя амплитуды и рога-сонотрода из титана или закалённой стали. Во-первых, электронный генератор преобразует стандартное сетевое переменное напряжение частотой пятьдесят или шестьдесят герц в высокочастотный переменный ток с частотой двадцать, двадцать восемь или тридцать пять килогерц. Преобразователь использует пьезоэлектрические керамические диски для превращения этого электрического сигнала в быстрые механические колебания, которые затем усиливает и фокусирует усилитель на рабочей поверхности рога.
Когда два слоя термопластичной ткани проходят между вибрирующим рогом и стальным анвильным колесом с рисунком, вертикальное перемещение составляет всего несколько десятков микрон. Однако при двадцати тысячах циклов в секунду это микроскопическое ударное воздействие создаёт интенсивное локализованное трение именно в месте контакта двух слоёв ткани. Поскольку тепло выделяется непосредственно внутри полимерного интерфейса, а не передаётся извне, внешние поверхности ткани остаются относительно прохладными и сохраняют исходную текстуру.
Сравнение стандартных методов соединения текстиля с испытаниями на гидростатическую герметичность швов по ASTM D751 и эталонными показателями прочности швов по ASTM D1683 наглядно демонстрирует, почему акустическое соединение доминирует в сборке технических тканей.
| Метод соединения | Целостность барьерной функции шва | Расходные материалы | Риск термической деформации | Возможность обработки кромки |
|---|---|---|---|---|
| Традиционная строчка с замковым стежком | Низкая (проколы иглой) | Нитки, иглы, шпульки | Ноль | Требуется отдельная окантовка |
| Сварка горячим воздухом с клиновым нагревателем | Высокая (переплавленное перекрытие) | Термоклейкая лента (опционально) | Высокая на тонких синтетических материалах | Только сварка (без продольной резки) |
| Склеивание растворителем | От умеренного до высокого | Жидкий клей, праймеры | Низкая (химическое упрочнение) | Неряшливое выдавливание по краям |
| Ультразвуковая ротационная сварка | Отличная (герметичная диффузионная сварка) | Отсутствует | Очень низкий (внутреннее тепло) | Одновременные продольная резка и герметизация |
Одно из главных преимуществ для цеха — возможность одновременной продольной резки и сварки за один проход. Формируя половину прижимного ролика с насечкой для соединения, а смежный край — с тридцатиградусной режущей фаской, станок одновременно удаляет излишки кромки и сплавляет края шва.
Уроки модернизации промышленного производителя фильтров и тканей для затенения
Яркий пример того, как акустическое соединение трансформирует ежедневное производство, — это контрактный производитель, выпускающий как складчатые жидкостные фильтрующие картриджи, так и коммерческие жалюзи из ПВХ-покрытой ткани с замком-молнией. Изначально на заводе работали двенадцать тяжёлых швейных станков с шагающей лапкой и два термовоздушных клиновых сварочника для крепления боковых ПВХ-направляющих и карманов нижней подгибки. На участке фильтров рабочим приходилось наносить дополнительную полиуретановую шовную ленту на каждый стежковый шов, чтобы изделия проходили испытания на герметичность по методу «пузырьковой точки». На линии жалюзи термовоздушные насадки нередко обжигали светлые акриловые покрытия, если оператор задерживал подающий ролик даже на полсекунды.
Во время модернизации оборудования инженерная команда установила четыре непрерывных ротационных ультразвуковых сварочных стенда, оснащённых цифровой системой отслеживания амплитуды и синхронизированными верхними и нижними прижимными роликами. Для фильтрующего материала из полипропилена алмазный рифлёный анвильный ролик формировал герметичный шов шириной шесть миллиметров за один проход без использования подложочной ленты. Для карманов для шнура жалюзи и боковых фиксирующих молний плоский титановый рог напрямую сплавлял термопластичную сварочную ленту с солнцезащитной сеткой без пожелтения видимой стороны ткани. В течение трёх месяцев доля брака по результатам пузырькового теста для фильтрующих рукавов снизилась с шести процентов до менее чем половины процента, а отдел сборки жалюзи сократил объём переделок и отходов более чем на две трети.
Соответствие состава материала и рисунка анвиля задаче
Хотя акустическая сварка позволяет обрабатывать широкий спектр технических текстильных материалов, опытные мастера цехов знают: химический состав материала определяет всё. Ультразвуковая сварка работает надёжно только тогда, когда ткань содержит не менее шестидесяти пяти процентов термопластичных компонентов — например, полиэстер, полипропилен, нейлон, полиэтилен или смеси ПВХ. Чистые натуральные волокна, такие как сто процентов хлопок, лён или необработанная шерсть, не проходят стадию плавления и просто обугливаются под действием высокочастотного трения, если между слоями не расположена термопластичная клеевая плёнка.
Техники-процессоры обеспечивают стабильное качество швов при смене рулонов ткани, соблюдая три практических правила настройки:
-
Подбирают глубину насечки на прижимном колесе в соответствии с толщиной ткани: мелкие точечные узоры — для лёгких нетканых медицинских халатов, более глубокие диагональные рёбра — для плотных пропитанных брезентов или сеток от солнца.
-
Сбалансируйте давление пневматического звукового сигнала относительно скорости перемещения, чтобы расплавленный полимер не выдавливался полностью из зоны сварки, что приводит к образованию хрупкой, чрезмерно утончённой линии шва, рвущейся под нагрузкой.
-
Подбирайте материалы с близкими температурами плавления и молекулярными структурами при соединении разнородных слоёв, обеспечивая достижение обоими листами состояния стеклообразного перехода в точности в один и тот же момент.
Ещё один практический аспект связан с влажностью и отделкой тканей. Водоотталкивающие силиконовые спреи или плотные фторуглеродные покрытия могут действовать как смазка между слоями ткани, снижая межфазное трение и ослабляя соединение. Проведение быстрого теста на отслаивание на обрезке ткани в начале каждой новой партии окрашенной ткани позволяет оператору точно настроить выходную мощность генератора до подачи полноформатных панелей.
Поставка стабильных акустических стеков и сверхпрочных сварочных столов
Долгосрочная надёжность ультразвуковой установки зависит от точности отслеживания частоты генератора и механической жёсткости. По мере непрерывной работы титанового рога в течение восьмичасовой смены он слегка расширяется из-за остаточного тепла, что вызывает смещение его собственной резонансной частоты. Недорогие аналоговые генераторы теряют фазовую синхронизацию при таком смещении, что приводит к нестабильным холодным сварным соединениям или растрескиванию пьезоэлектрических кристаллов. Промышленные цифровые генераторы сканируют частоту рога тысячи раз в секунду и автоматически корректируют выходной сигнал, обеспечивая стабильную амплитуду независимо от изменений толщины материала.
Выбор производственного партнёра, который понимает как акустическую физику, так и обработку тяжёлых текстильных материалов, имеет решающее значение для бесперебойного выпуска продукции. Компания Dongguan Ridong Intelligent Equipment Co., Ltd. на протяжении почти двадцати лет специализируется на создании ультразвуковых машин для сварки тканей, автоматизированных линий сборки рулонных штор и высокопрочных систем резки для глобальных текстильных переработчиков. Объединяя прецизионно обработанные титановые рога, интеллектуальные цифровые ультразвуковые генераторы и стальные рамы рабочих столов с предварительным снятием напряжений, Ridong поставляет оборудование, обеспечивающее стабильную точность швов смена за сменой. Благодаря тщательному тестированию перед отгрузкой, оперативной технической поддержке и надёжной логистике запасных частей Ridong помогает производителям текстиля создавать более прочные и чистые изделия без технологических сбоев в производстве.
Содержание
- Почему игольные отверстия и клеевые пары тормозят современные текстильные линии
- Как высокочастотные акустические колебания сплавляют синтетические полимеры
- Уроки модернизации промышленного производителя фильтров и тканей для затенения
- Соответствие состава материала и рисунка анвиля задаче
- Поставка стабильных акустических стеков и сверхпрочных сварочных столов


