
 EN
Warum Nadelstiche und Klebstoffdämpfe moderne Textilfertigungslinien bremsen
Betritt man die Produktionshalle einer technischen Textilfabrik, die Outdoor-Sonnenschirme, Flüssigkeitsfilterbeutel oder medizinische Isolationskittel herstellt, werden die Grenzen herkömmlicher Nähmaschinen sofort deutlich. Jedes Mal, wenn eine Stahlnadel durch eine beschichtete Polyester- oder Polypropylenfolie sticht, hinterlässt sie entlang der Naht Tausende mikroskopisch kleiner Perforationen. Bei einem Verdunklungsrollo treten durch diese winzigen Nadellöcher helles Sonnenlicht am Unterrand hervor. Bei einer chirurgischen Barriere oder einer chemischen Filterschlauchhülle werden Nadelbahnen zu direkten Durchlässen für Flüssigkeitsaustritt und bakterielle Kontamination.
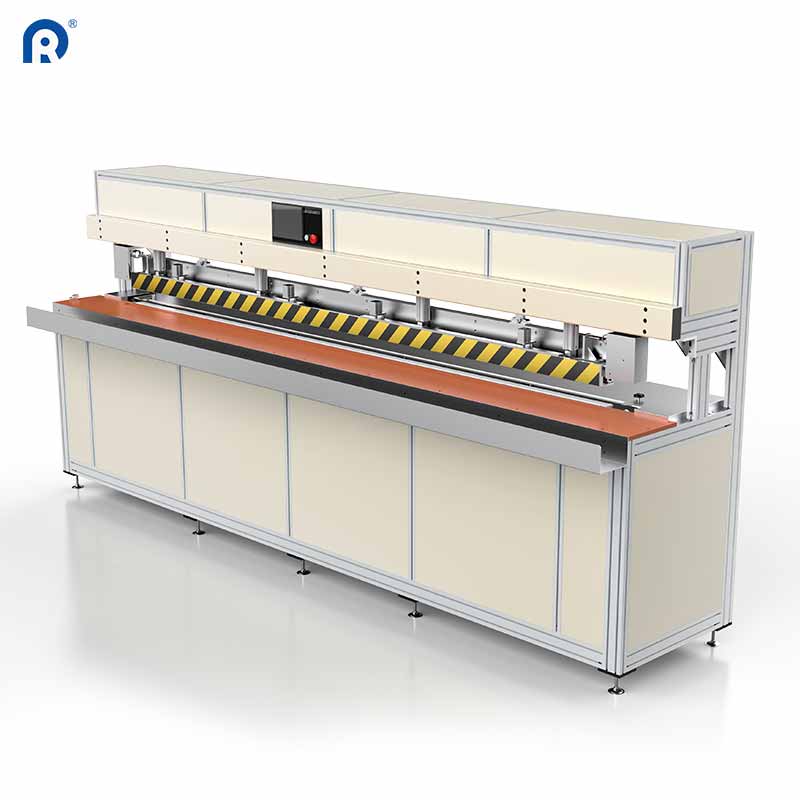
Mechanisches Nähen ersetzen durch ultraschall-Stoffschweißgeräte löst das Perforationsproblem, indem synthetische Fasern auf molekularer Ebene ohne Faden, Klebstoffe oder externe Heizungen verbunden werden. Statt das Material zu durchstechen oder lösungsmittelbasierten Klebstoff über die Überlappung zu verteilen, leitet die Maschine hochfrequente akustische Schwingungen direkt in die komprimierte Nahtlinie. Die Polymerketten im Gewebe erwärmen sich durch innere Reibung, schmelzen innerhalb eines Bruchteils einer Sekunde zusammen und verfestigen sich sofort nach Druckentlastung zu einer kontinuierlichen, hermetischen Dichtung.
Über sauberere Nähte hinaus führt das Weglassen von Faden und Klebstoff zu einer insgesamt saubereren Arbeitsablauforganisation auf der gesamten Produktionsfläche. Die Bediener müssen die Fertigungsstraße nicht mehr alle zwanzig Minuten anhalten, um leere Spulen auszutauschen, gerissene Nadeln neu einzufädeln oder klebrige Heißschmelzrückstände von beheizten Walzen zu entfernen. Es entweichen keine flüchtigen organischen Verbindungen in den Arbeitsraum, und es besteht keine Wartezeit mehr, bis flüssige Klebstoffe auf Trockenständen aushärten, bevor die Verpackung erfolgt.
Wie hochfrequente akustische Schwingung synthetische Polymere verschweißt
Die Physik innerhalb eines Ultraschallschweißgeräts beruht auf einem sorgfältig abgestimmten akustischen Stapel, der aus drei Kernkomponenten besteht: einem piezoelektrischen Wandler, einem Amplitudenverstärker und einem Sonotrodenhorn aus Titan oder gehärtetem Stahl. Zunächst wandelt ein elektronischer Generator normale Netzwechselspannung mit fünfzig oder sechzig Hertz in hochfrequente Wechselströme mit zwanzig, achtundzwanzig oder fünfunddreißig Kilohertz um. Der Wandler nutzt piezokeramische Scheiben, um dieses elektrische Signal in schnelle mechanische Schwingungen umzuwandeln, die der Verstärker dann verstärkt und auf die Arbeitsfläche des Horns fokussiert.
Wenn zwei Lagen thermoplastischen Gewebes zwischen dem schwingenden Horn und einem strukturierten Stahl-Anvil-Rad hindurchlaufen, beträgt die vertikale Bewegung nur wenige Dutzend Mikrometer. Doch bei zwanzigtausend Zyklen pro Sekunde erzeugt dieses mikroskopische Hämmern intensive, lokal begrenzte Reibung genau dort, wo sich die beiden Gewebelagen berühren. Da die Wärme innerhalb der Polymer-Schnittstelle und nicht von außen nach innen geleitet erzeugt wird, bleiben die äußeren Gewebeoberflächen relativ kühl und behalten ihre ursprüngliche Textur bei.
Ein Vergleich herkömmlicher Textilverbindungsverfahren mit den ASTM-D751-Prüfverfahren für hydrostatischen Nahtdruck und den ASTM-D1683-Nahtfestigkeits-Benchmarks verdeutlicht, warum die akustische Verbindung bei der Montage technischer Gewebe dominiert.
| Verbindungsmethode | Nahtdichtheit | Erforderliche Verbrauchsmaterialien | Risiko thermischer Verzugsbildung | Kantenveredelungsfähigkeit |
|---|---|---|---|---|
| Herkömmliches Lockstich-Nähen | Schlecht (Nadelperforationen) | Faden, Nadeln, Spulen | Null | Erfordert separates Overlocken |
| Heißluft-Kantenschweißen | Hoch (geschmolzene Überlappung) | Heißschmelzklebeband (optional) | Hoch bei dünnen Synthetikstoffen | Nur verschweißen (kein Längsschneiden) |
| Lösungsmittel-Klebeverbindung | Mäßig bis hoch | Flüssigklebstoff, Grundierungen | Niedrig (chemische Versteifung) | Unordentlicher Klebstoffaustritt an den Kanten |
| Ultraschall-Rotations-Schweißen | Ausgezeichnet (hermetische Verschmelzung) | Keine | Sehr niedrig (interne Wärme) | Gleichzeitiges Schneiden und Versiegeln |
Ein wesentlicher Vorteil auf der Fertigungsfläche ist die Möglichkeit, in einem einzigen Durchlauf zu schneiden und zu verschweißen. Indem die Hälfte der Anvil-Walze mit einem geriffelten Haftmuster geformt wird und die angrenzende Kante mit einer dreißiggradigen Schneidneigung versehen ist, schneidet die Maschine überflüssige Stoffkanten ab und verschweißt gleichzeitig die Nahtkante.
Erkenntnisse aus einem Upgrade eines Herstellers von Industriefiltern und Sonnenschutzgeweben
Ein deutliches Beispiel dafür, wie akustisches Verschweißen die tägliche Produktion verändert, stammt von einem Vertragsfertiger, der sowohl gefaltete Flüssigkeitsfilterkartuschen als auch kommerzielle PVC-beschichtete Reißverschluss-Jalousien herstellt. Ursprünglich betrieb die Fabrik zwölf robuste Nähmaschinen mit Fußantrieb sowie zwei Heißluft-Kantenschweißgeräte, um PVC-Seitenleisten und untere Saumtaschen zu befestigen. Bei den Filtern mussten die Beschäftigten über jede genähte Naht zusätzlich ein Polyurethan-Nahtband anbringen, um die Blasenpunkt-Dichtheitsprüfungen zu bestehen. Bei der Jalousienlinie verbrannten die Heißluftdüsen häufig die hellen Acryl-Beschichtungen, sobald ein Bediener die Zuführwalze selbst für eine halbe Sekunde anhielt.
Während einer Ausrüstungsüberholung installierte das Ingenieurteam vier kontinuierliche, rotierende Ultraschallschweißbänke mit digitaler Amplitudenverfolgung und synchronisierten oberen und unteren Zugrollen. Für das Polypropylen-Filtermedium erzeugte eine diamantgeriffelte Anvil-Rolle in einem Durchlauf eine sechs Millimeter breite luftdichte Naht – ohne zusätzlichen Klebebandunterstützung. Für die Rollladen-Saumtaschen und die seitlichen Halte-Reißverschlüsse verschmolz ein flachgesichteter Titan-Schallhorn das thermoplastische Schweißband direkt mit dem Sonnenschutzgewebe, ohne die sichtbare Gewebeseite zu vergilben. Innerhalb von drei Monaten sanken die Ausschussraten bei Filterhülsen im Blasentest von sechs Prozent auf unter ein halbes Prozent, während die Rollladen-Montageabteilung ihren Nacharbeitungs-Ausschuss um mehr als zwei Drittel reduzierte.
Abstimmung von Materialzusammensetzung und Anvil-Mustern auf die jeweilige Aufgabe
Während die akustische Schweißtechnik eine breite Palette technischer Textilien verarbeitet, wissen erfahrene Werkstattleiter, dass die Materialchemie alles bestimmt. Die Ultraschallschweißung funktioniert nur zuverlässig, wenn das Gewebe mindestens fünfundsechzig Prozent thermoplastischen Anteil enthält, beispielsweise Polyester, Polypropylen, Nylon, Polyethylen oder PVC-Blends. Reine Naturfasern wie einhundertprozentige Baumwolle, Leinen oder Rohwolle besitzen keine Schmelzphase und verkohlen einfach unter hochfrequenter Reibung, es sei denn, eine thermoplastische Klebefolie wird zwischen den Schichten eingelegt.
Prozesstechniker halten die Nähtqualität bei wechselnden Stoffrollen konstant, indem sie drei praktische Einrichtungsregeln befolgen:
-
Passen Sie die Riffeltiefe der Anvil-Rolle an die Stoffdicke an: Verwenden Sie feine Punktmuster für leichte Vlies-OP-Kleider und tiefere diagonale Rippen für schwere beschichtete Planen oder Sonnenschutzgewebe.
-
Stellen Sie das Druckniveau der pneumatischen Hupe so ein, dass die Schmelzgeschwindigkeit des Polymers mit der Fördergeschwindigkeit abgestimmt ist, um zu verhindern, dass das geschmolzene Polymer vollständig aus der Schweißzone herausgepresst wird; andernfalls entsteht eine spröde, übermäßig dünne Nahtlinie, die unter Zugbelastung reißt.
-
Verbinden Sie Materialien mit ähnlichen Schmelztemperaturen und molekularen Strukturen, wenn Sie unterschiedliche Schichten miteinander verbinden, um sicherzustellen, dass beide Folien exakt im selben Moment ihren Glasübergangszustand erreichen.
Ein weiteres praktisches Detail betrifft Feuchtigkeit und Gewebebeschichtungen. Wasserabweisende Silikonsprays oder stark fluorcarbonhaltige Beschichtungen können als Gleitmittel zwischen den Gewebeschichten wirken, wodurch die Grenzflächenreibung verringert und die Verbindung geschwächt wird. Ein kurzer Abziehtest an einem Reststreifen zu Beginn jeder neuen Färbepartie ermöglicht es dem Bediener, die Generatorleistung vor dem Einlegen von vollformatigen Paneelen präzise einzustellen.
Beschaffung stabiler akustischer Stapel und schwerer Schweißtische
Die Langzeitzuverlässigkeit einer Ultraschall-Arbeitsstation hängt von der Frequenzverfolgung des Generators und der mechanischen Steifigkeit ab. Während ein Titanhorn kontinuierlich über eine Acht-Stunden-Schicht läuft, dehnt es sich infolge der Restwärme leicht aus, wodurch seine natürliche Resonanzfrequenz driftet. Günstige analoge Generatoren verlieren die Synchronisation bei diesem Frequenzdrift, was zu inkonsistenten Kaltverschweißungen oder Rissen in den piezoelektrischen Kristallen führt. Digitale Industriegeneratoren scannen die Hornfrequenz tausendmal pro Sekunde und passen die Ausgangsleistung automatisch an, um die Amplitude unabhängig von Schwankungen in der Stoffdicke konstant zu halten.
Die Auswahl eines Fertigungspartners, der sowohl die Akustikphysik als auch den Umgang mit schweren Textilien versteht, ist entscheidend für eine unterbrechungsfreie Produktion. Dongguan Ridong Intelligent Equipment Co., Ltd. hat nahezu zwanzig Jahre damit verbracht, spezialisierte ultraschallbasierte Stoffschweißmaschinen, automatisierte Rollladen-Montagelinien und robuste Schneidesysteme für weltweite Textilverarbeiter zu entwickeln. Durch die Kombination präzisionsgefertigter Titanhörner, intelligenter digitaler Ultraschallgeneratoren und spannungsarm ausgelegter Stahl-Tischgestelle liefert Ridong Maschinen, die über Schicht hinweg enge Nahttoleranzen einhalten. Mit umfassenden Vorversand-Tests, schneller technischer Unterstützung und zuverlässiger Ersatzteillogistik hilft Ridong Textilherstellern, widerstandsfähigere und sauberere Textilprodukte ohne Produktionsprobleme herzustellen.
Inhaltsverzeichnis
- Warum Nadelstiche und Klebstoffdämpfe moderne Textilfertigungslinien bremsen
- Wie hochfrequente akustische Schwingung synthetische Polymere verschweißt
- Erkenntnisse aus einem Upgrade eines Herstellers von Industriefiltern und Sonnenschutzgeweben
- Abstimmung von Materialzusammensetzung und Anvil-Mustern auf die jeweilige Aufgabe
- Beschaffung stabiler akustischer Stapel und schwerer Schweißtische


