
 EN
Heç kəs təxmin etmədiyi dəyişiklik
Rulon pərdə istehsalı həmişə müəyyən bir ritmə malik olub. Parçanı kəsin, kənarları tikin, furnituru qoşun, sifarişi göndərin. On illər ərzində bu iş axını sənayenin ehtiyaclarını kifayət qədər ödəyib. Lakin keçmiş beş il ərzində bir şey dəyişib. Sifarişlər daha mürəkkəbləşib. Çatdırılma müddətləri qısaldılıb. Və ixtisaslaşmış tikmə operatorlarının sayı azalıb.
Çoxlu istehsalat müəssisələrini gözləmədən tutan darboğaz kəsmə və yığılma deyil, parçanın hissələrinin birləşdirilməsi və fermuarlar kimi komponentlərin və aşağı barmaq ciblərinin qoşulması olub. Tikmə iş görürdü, lakin xəta nöqtələri yaradırdı. Yapışqanlar möhkəm tuturdu, lakin onlar quruma müddəti və material xərclərini artırırdı. Daha yaxşı üsul axtarışı istehsalçıları termiki qaynağa yönəldib və nəticələr heç də addım-addım inkişaf etməyib.
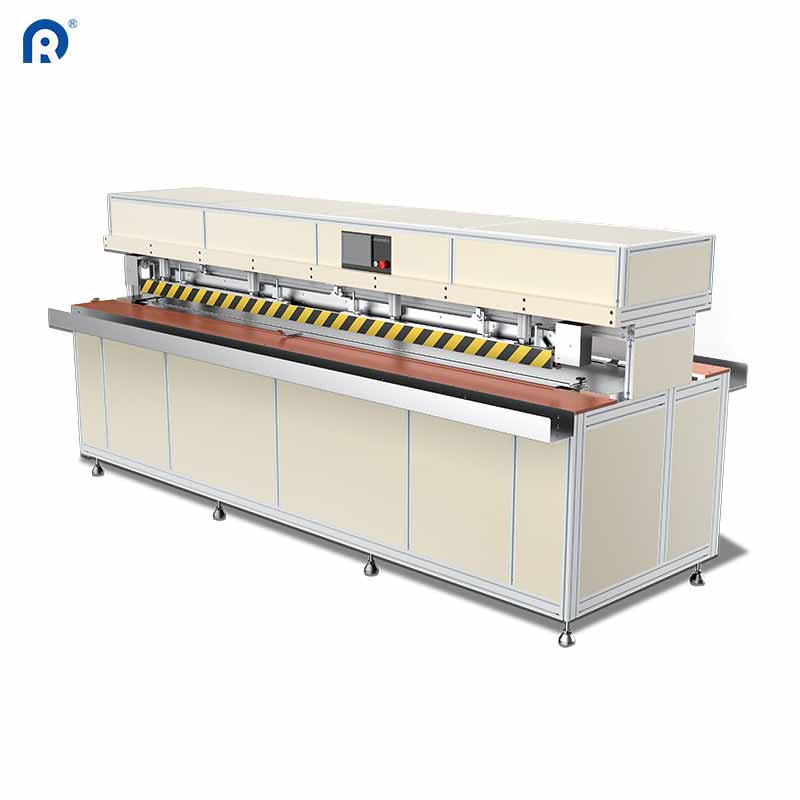
Şərqi Avropada yerləşən orta ölçülü rolet pərdə istehsalçısı dəyişikliyi bir qədər gərilmiş şəkildə həyata keçirdi. Onların əl ilə qaynaq qurğusu — bir neçə isti hava aləti və təcrübəli operatorlar — illərdir kifayət qədər yaxşı işləyirdi. Lakin onlar on minlərlə məhsul üzrə sabit qaynaq keyfiyyəti tələb edən müqavilə əldə etdikdə, məhdudiyyətlər artıq nəzərə çarpan şəkildə görünməyə başladı. Operatorlar arasındakı fərq təxminən 15–20% təşkil edirdi və təkrar emal səbəbindən mənfəətləri azalırdı. Onlar avtomatik rolet pərdə qaynaq maşını quraşdırdılar və iki ay ərzində təkrar emal dərəcəsi belə ki, istehsalat müdirini belə təəccübləndirən ölçüdə azaldı.
Avtomatik Qaynağın Həqiqətən Nə Etdiyi
“Avtomatik rulon pərdə qaynağı” ifadəsi bir sıra texnologiyaları əhatə edir, lakin əsas prinsip sabitdir: nəzarət olunan istilik, təzyiq və vaxt birləşərək materialları molekulyar səviyyədə birləşdirir. Tikmədən fərqli olaraq, hansı ki, iplə mexaniki birləşmə yaradır, termal qaynaq bazada olan parça ilə eyni möhkəmliyə malik homogen birləşmə yaradır.
İmpuls qaynağı bu sahədə daha çox yayılmış yanaşmalardan biridir. Maşın elektrik cərəyanını dəqiq müddət ərzində qızdırma barlarına tətbiq edir, PVC örtüyü və ya qaynaq lentini əriyir, sonra birləşməni təzyiq altında soyumağa icazə verir. Nəticədə hamar, güclü və vizual olaraq uyğun dikiş əldə olunur. İsti hava qaynağı oxşar prinsipə əsaslanır, lakin bağlama təbəqəsini aktivləşdirmək üçün yönəldilmiş isti hava axınından istifadə edir. .
Avtomatik sistemlərlə əsas fərq operatora asılı dəyişənlərin aradan qaldırılmasıdır. Temperatur, təzyiq, verilmə sürəti və soyutma müddəti hamısı proqramlaşdırıla bilən idarəetmə vasitəsilə təyin olunur. Maşın hər dəfə eyni ardıcıllığı icra edir. Bu təkrarlana bilənlik istehsal iqtisadiyyatını dəyişdirir.
Mühüm rəqəmlər
Avtomatik qaynaqlamanın maliyyə baxımından əsaslandırılması tez-tez sadələşdirilir. Daha sürətli istehsal açıq-aşkar üstünlükdür, lakin həqiqi faydalar sabitlik və tullantıların azaldılmasından irəli gəlir.
Qeyri-sabit qaynaq birləşmələri nəticəsində yaranan tullantıları nəzərdə tutun. İki smena işləyən əllə qaynaqlama prosesi gündə əhəmiyyətli sayda lövhə emal edə bilər. Əgər qaynaq pozulma faizi 3–5% təşkil edirsə, bu ayda təkrar emal edilməsi və ya tullantıya çıxarılması üçün tələb olunan lövhələrin əhəmiyyətli sayına çevrilir. hər bir tullantı lövhəsi ödənilmiş, kəsilmiş və emal edilmiş materialı təmsil edir, lakin heç vaxt gəlir yaratmır.
Bir istehsalçı avtomatlaşdırılmış impuls qaynaq sisteminə keçid etməzdən əvvəl və sonra qaynaq bağlı tullantılarını izləyib. Başlanğıcda dəyişdirilən hissələrin nisbəti 3% üstündə idi. Maşın parametrlərini optimallaşdırmaq və operatorları yeni iş axını ilə tanış etdikdən sonra bu göstərici 0,5%-dən aşağıya düşdü. Bu yaxşılaşma daha sürətli dövr müddətləri sayəsində əldə edilmədi — onlar təxminən eyni qaldı. Qazanc əldə edilməsinin səbəbi, əl ilə aparılan üsulların mütləq olaraq yaratdığı dəyişkənliyin aradan qaldırılması oldu.
| İstehsal Metriki | Əl ilə qaynaq qurğusu | Avtomatik qaynaq sistemi |
|---|---|---|
| Növbələr üzrə qaynaq sabitliyi | Əhəmiyyətli dəyişkənlik | Minimum dəyişkənlik |
| Təkrar emal nisbəti (tipik) | i̇stehsalın 3–5%-i | 1%-dən az |
| Operatorun bacarığından asılılıq | Yüksək | Kiçik |
| Dikiş görünüşünün bircinsliyi | Dəyişkən | Sabit |
Bu nümunə bir neçə müəssisəyə aid olur və bu müəssisələr keçid prosesini tamamlamışdır. Yalnızca tutarlılıqda əldə edilən qazanc, tez-tez avadanlıq investisiyasını ilk il ərzində əvvəlcədən əsaslandırır.
Türk istehsalçısı üçün nə dəyişdi
Türkiyədə yerləşən bir rulon pərdə istehsalçısı bir neçə ildir Qərbi Avropaya ixracat edirdi. Onların məhsulları yaxşı qiymətləndirilirdi, lakin daha sərt keyfiyyət zəmanətləri təklif edə bilən rəqiblərlə böyük müqavilələr üzrə təklif verərkən həmişə uduzurdular. Problem onların qaynaq prosesinə qayıdırdı.
Onlar əl ilə parça verən yarımavtomatik impuls qaynaq cihazlarından istifadə edirdilər. Cihazlar özü buna layiq idi, lakin əl ilə emal etmə prosesi uyğunluq xətalarına səbəb olurdu. Operatorlar hər bir paneli əl ilə yerləşdirməli idilər və təcrübələrinə baxmayaraq, yerləşdirmə dəqiqliyi qaynaq möhkəmliyini və görünüşünü təsir edəcək qədər dəyişirdi.
Onlar PLC idarəsi və pnevmatik parçanın yerləşdirilməsi ilə tam avtomatlaşdırılmış rulon pərdə qaynaq maşınına keçdilər. İndi maşın panellərin düzgün yerləşdirilməsini, qaynaqlanmasını və soyudulmasını tək avtomatik dövr içində həyata keçirir. Nəticə yalnız daha yaxşı qaynaqlar deyil, həmçinin hər bir sifariş üçün bu qaynaqları sənədləşdirib təkrarlaya bilmək imkanı idi. Bu sənədləşdirmə Avropada izləniləbilərlik dəyərləndirən alıcılar üçün satışı artırıcı amil oldu.
Gözlənilməz fayda anbar idarəetməsində meydana gəldi. Qaynaq keyfiyyətinin sabit olması sayəsində onlar artıq “ehtimal ki, təkrar emal lazımdır” deyə əlavə material qoymadan panel ölçülərini standartlaşdıra bildilər. Bu, anbar sahəsini azad etdi və parçadan istifadəni əhəmiyyətli dərəcədə azaltdı. .
Geniş bazarın göstərdiyi
Qaynaq avadanlıqları sahəsi ümumiyyətlə avtomatlaşmaya doğru irəliləyir. Qlobal qaynaq maşınları bazarı 2025-ci ildə təxminən 19,8 milyard ABŞ dolları dəyərində qiymətləndirilib və 2032-ci ilə qədər 29,6 milyard ABŞ dollarına çatması gözlənilir; bu, illik orta artım sürətinin 5,9% olduğunu göstərir. Mətbuat və parçaların birləşdirilməsi sahəsində isə tendensiya operatorların iştirakını azaldan və keyfiyyət sabitliyini yaxşılaşdıran sistemlərə doğru yönəlib.
Qaynaqda avtomatlaşdırma yalnız əmək qüvvəsinin əvəz edilməsi deyil. Bu, struktur problemini həll etməkdir: ixtisaslı qaynaqçılar tapmaq getdikcə çətinləşir və mövcud olanlar daha yüksək əmək haqqı tələb edirlər. Qaynaq prosesinin avtomatlaşdırılması bu əmək riskinə məruz qalmanı azaldır və eyni zamanda çıxış keyfiyyətini yaxşılaşdırır.
Sənaye analitikləri həmçinin alıcıların proqramlaşdırıla bilən idarəetmə və diaqnostika imkanları kimi xüsusiyyətlərə malik avadanlıqlara daha çox diqqət yetirdiyini qeyd etmişlər. Bu, bazarlama üçün təqdim olunan əlavə xüsusiyyətlər deyil — bunlar real istismar tələblərini əks etdirir. Müxtəlif parçalar növləri üçün profil saxlaya və tələb olunduqda onları çağırıb istifadə edə bilən maşın quraşdırma vaxtını qisaldır və operator xətalarının ehtimalını azaldır.
Texnologiyanın Sərhədləri
Heç bir maşın universal həll deyil. Avtomatik rulon pərdə qaynağı ən yaxşı şəkildə sabit material verilişi və təmiz parça səthləri ilə işləyir. Əgər PVC örtük rulonlardan rulona fərqli qalınlıqda olarsa, maşının sabit temperatur parametrlərini uyğunlaşdırmaq lazım gələ bilər. Əgər parça pis şəkildə saxlanılıbsa və səthi çirklənibsə, belə halda ən yaxşı qaynaq parametrləri belə zəif nəticə verəcəkdir.
Maşınların həmçinin praktiki minimum işlətmə müddəti var. Bir dəfəlik xüsusi parçalar hazırlayan mağazalar üçün avtomatik qaynaq aparatının qurulma vaxtı, əl ilə istifadə olunan alətlərlə işləyən ixtisaslı operatorla müqayisədə məqsədəuyğun olmaya bilər. Mənfəət və ziyanın bərabərləşdiyi nöqtə adətən daha yüksək istehsal həcmində baş verir — gündə bir neçə onluq panel səviyyəsində, qaynaq prosesinin mürəkkəbliyindən asılı olaraq. bu həddin altına düşdükdə əl üsullarının çevikliyi hələ də öz yerini saxlayır.
Material uyğunluğu başqa bir nəzərə alınmalı amildir. Termal qaynaq PVC ilə örtülmüş və bəzi sintetik toxumalarda ən effektivdir. təbii liflər və ya çox qalın örtüklü materiallar bu prosesə yaxşı cavab verməyə bilər. İstehsalçılar tam avtomatlaşdırılmış sistemə keçid etməzdən əvvəl öz toxuma növlərini sınaqdan keçirməlidirlər.
Keçid etməyə qərar vermək
Rulon pərdələrin qaynaqlanmasının avtomatlaşdırılması qərarı sadə qiymətləndirməyə əsaslanır: dəyişkənliyin dəyəri maşının dəyərindən yüksəkdirmi? Əgər təkrar emal, başqa bir şeylər və keyfiyyətin bircins olmaması səbəbindən mənfəət azalırsa, cavab ehtimal ki, bəli olacaq.
Texnologiya yetişib. Məlumatlar onun tətbiqini dəstəkləyir. Həmçinin sənayedə tendensiya aydındır. Sualların mövzusu avtomatik qaynaqlamanın işləyib-işləməməsi deyil — müəyyən bir istehsal prosesinin faydaların investisiyadan artıq olduğu həcmə çatıb-çatmadığıdır.
Ridong rulon pərdələrin avtomatik qaynaqlanması üçün müxtəlif həllər təklif edir; bu həllər ardıcıl keyfiyyət və yüksək istehsal həcmini tələb edən istehsal mühitləri üçün nəzərdə tutulub. Onların avadanlıqları, tikinti materialları sənayesində illərdir istifadə olunan istehsal yanaşması ilə dəstəklənən, qoşulma möhkəmliyinə və əməliyyat etibarlılığına üstünlük verən termal qaynaqlama sistemləri əsasında hazırlanıb.


