
 EN
Muutos, jota kukaan ei suunnitellut
Rullaverhon valmistus on aina ollut tietynlainen rytmi. Leikkaa kanku, ompelut reunat, kiinnitä varusteet, toimita tilaus. Vuosikymmenien ajan tämä työnkulku palveli teollisuutta riittävän hyvin. Mutta viiden viime vuoden aikana jotain muuttui. Tilaukset monimutkaistuivat. Toimitusaikaa lyheni. Ja ammattimaisen ompelijoiden määrä alkoi vähetä.
Pullonkaula, joka sai suurimman osan työpajoja varalta, ei ollut kappaleiden leikkaus tai kokoonpano. Se oli kankaan osien liittäminen toisiinsa ja komponenttien, kuten vetoketjujen ja alareunakolmioiden taskujen, kiinnittäminen. Ommel toimi, mutta se aiheutti viallisia kohtia. Liimojen käyttö toimi, mutta se lisäsi kovettumisaikaa ja materiaalikustannuksia. Paremman menetelmän etsintä johti yhä useamman valmistajan kohti lämpöliimausta, ja tulokset ovat olleet mitä tahansa muuta kuin pieniä parannuksia.
Itä-Euroopassa sijaitseva keskikokoinen rullamyyrämvalmistaja vaihtoi tuotantotapaa melko vastahakoisesti. Heidän manuaalinen hitsausjärjestelmänsä – muutama kuumailmapuhallin ja kokemukseta omaavat operaattorit – oli riittänyt vuosikausia. Kun he saivat kuitenkin sopimuksen, jossa vaadittiin yhtenäistä hitsaustarkkuutta kymmeniintuhansiin tuotteisiin, rajoitukset tulivat ilmeisiksi. Operaattoreiden väliset erot olivat noin 15–20 prosenttia, ja uudelleen tehtävät työt vähensivät voittomarginaalia. He asensivat automaattisen rullamyyrämhitsauskoneen, ja kahden kuukauden sisällä uudelleen tehtävien työjen määrä väheni niin paljon, että jopa tuotantopäällikkö yllästyi.
Mitä automaattinen hitsaus todella tekee
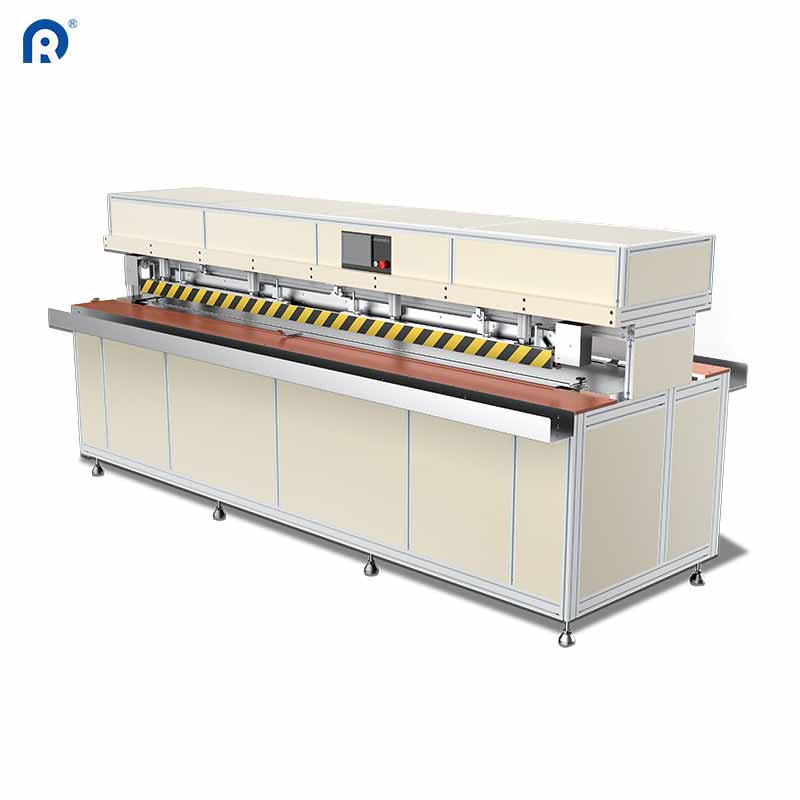
Termi »automaattinen rullaverhokalvojen hitsaus« kattaa useita teknologioita, mutta periaate on aina sama: ohjattu lämpö, paine ja ajoitus yhdistetään, jotta materiaalit sulautuvat molekulaarisella tasolla. Toisin kuin ompelu, joka luo mekaanisen liitoksen langalla, lämpöhitsaus tuottaa homogeenisen liitoksen, jonka lujuus vastaa peruspohjan kudoksen lujuutta.
Impulssihitsaus on yleisimmistä menetelmistä tällä alalla. Laitteisto antaa sähkövirtaa kuumennuspuikkojen kautta tarkasti määritellyn ajan, mikä sulattaa PVC-pinnan tai hitsausnauhan, ja sen jälkeen liitos jäähtyy paineen vaikutuksesta. Tuloksena on sauma, joka on tasainen, vahva ja visuaalisesti yhtenäinen. Kuuman ilman hitsaus perustuu samankalaiseen periaatteeseen, mutta siinä käytetään keskitettyä kuumennettua ilmavirtaa liitostason aktivoimiseen. .
Automaattisten järjestelmien keskeinen ero on operaattorista riippuvien muuttujien poistaminen. Lämpötila, paine, syöttönopeus ja jäähdytysaika asetetaan kaikki ohjelmoitavien säätöjen kautta. Kone suorittaa aina saman toimintajärjestyksen. Tämä toistettavuus muuttaa tuotantotaloutta.
Omat merkityksen numerot
Automaattisen hitsauksen taloudellista perustaa yksinkertaistetaan usein liikaa. Nopeampi tuotanto on ilmeinen etu, mutta todelliset hyödyt tulevat yhdenmukaisuudesta ja jätteen vähentämisestä.
Harkitse epäyhtenäisten hitsausten aiheuttamaa jätettä. Käsin tehtävä toiminto, joka toimii kahdella vuorolla, voi käsitellä merkittävän määrän levyjä päivässä. Jos hitsausvirheiden osuus on 3–5 %, tämä tarkoittaa huomattavaa määrää levyjä, jotka vaativat uudelleen käsittelyä tai hylkäystä joka kuukausi. jokainen hylätty levy edustaa materiaalia, josta on maksettu, joka on leikattu ja käsitelty, mutta josta ei ole koskaan saatu tulosta.
Yksi valmistaja seurasi hitsausten aiheuttamaa jätettä ennen ja jälkeen siirtymisen automatisoituun impulssihitsausjärjestelmään. Alkuperäinen romuprosentti oli yli 3 %. Kun koneen parametrit säädettiin tarkalleen ja työntekijöille annettiin koulutusta uuteen työnkulkuun, prosenttiluku laski alle 0,5 %. Parannus ei johtunut nopeammista kiertoaikoista – ne pysyivät suunnilleen samanlaisina. Hyöty syntyi manuaalisten menetelmien välttämättä aiheuttaman vaihtelun poistamisesta.
| Tuotantomittari | Manuaalinen hitsausasettelu | Automaattinen hitsausjärjestelmä |
|---|---|---|
| Hitsausten tasalaatuisuus vuorojen välillä | Merkitsevä vaihtelu | Vähäinen vaihtelu |
| Uudelleen tehtävän osien osuus (tyypillinen) | tuotannon 3–5 % | ALLE 1% |
| Riippuvuus operaattorin taidoista | Korkea | Alhainen |
| Sauman ulkoasun tasalaatuisuus | Muuttuja | Johdonmukainen |
Tämä malli pitää paikkansa useissa eri tuotantolaitoksissa, jotka ovat tehneet siirtymän. Yksinään tasalaatuisuuden parantuminen oikeuttaa usein laitteiston sijoituksen jo ensimmäisen vuoden aikana.
Mitä muuttui turkkilaiselle valmistajalle
Turkkilainen rullaverhokuviovalmistaja oli vienyt tuotteitaan länsieurooppalaiseen markkinaan useita vuosia. Tuotteet olivat hyvin arvostettuja, mutta yritys menetti jatkuvasti suuria sopimuksia kilpailijoille, jotka pystyivät tarjoamaan tiukempia laatuvaroituksia. Ongelma johtui heidän hitsausprosessistaan.
He käyttivät puoliatomaarisia impulssihitsausharjoja, joihin kankoa syötettiin manuaalisesti. Itse koneet olivat kykeneviä, mutta manuaalinen käsittely aiheutti sijoitusvirheitä. Työntekijöiden tuli sijoittaa jokainen paneeli käsin, ja vaikka heillä oli kokemusta, sijoituksen vaihtelu oli riittävän suurta vaikuttaakseen hitsauslujuuteen ja ulkonäköön.
He ovat päivittäneet täysin automaattisen rullaverhokoneen, jossa on PLC-ohjaus ja pneumattinen kankaan sijoitus. Kone suorittaa nyt paneelin kohdistuksen, hitsauksen ja jäähdytyksen yhdessä automatisoidussa syklissä. Tuloksena ei ollut pelkästään parempia hitsausliitoksia – vaan kyky dokumentoida ja toistaa nämä hitsausliitokset jokaisessa tilauksessa. Tämä dokumentointi muodostui myyntieteenä eurooppalaisille ostajille, jotka arvostavat jäljitettävyyttä.
Yllättävä hyöty syntyi varastonhallinnassa. Tasalaatuisen hitsauslaadun ansiosta he voivat vihdoin standardoida paneelien mitat ilman ylimääräistä materiaalia ”varmuuden vuoksi” tehtävää uudelleen työstöä varten. Tämä vapautti varastotilaa ja vähensi kankaan varastomäärää merkittävästi. .
Mitä laajempi markkina osoittaa
Hitsauslaitteiden ala on siirtynyt yleisesti automatisointiin. Maailmanlaajuinen hitsauskoneiden markkina arvioitiin vuonna 2025 noin 19,8 miljardiksi Yhdysvaltain dollariksi ja sen ennustetaan kasvavan 29,6 miljardiin Yhdysvaltain dollariin vuoteen 2032 mennessä, mikä vastaa 5,9 %:n vuotuista yhdistettyä kasvua. Tekstiili- ja kankaan liittämisen osa-alueella siirtyminen tapahtuu kohti järjestelmiä, jotka vähentävät käyttäjän riippuvuutta ja parantavat laadun tasaisuutta.
Hitsauksen automatisointi ei koske pelkästään työvoiman korvaamista. Se liittyy rakenteelliseen haasteeseen: koulutettuja hitsaajia on yhä vaikeampi löytää, ja saatavilla olevat hitsaajat vaativat korkeampia palkkoja. Hitsausprosessin automatisointi vähentää tätä työvoimariskiä samalla kun se parantaa tuotannon laatua.
Teollisuusanalytiikot ovat myös huomanneet, että ostajat painottavat yhä enemmän laitteita, joissa on ominaisuuksia kuten ohjelmoitavat säätimet ja diagnostiikkamahdollisuudet. Nämä eivät ole markkinointitemppuja – ne heijastavat todellisia käyttötarpeita. Laite, joka voi tallentaa profiileja eri kankastyypeille ja hakea ne tarvittaessa, säästää asennusaikaa ja vähentää käyttäjävirheiden mahdollisuutta.
Teknologian rajoitukset
Mikään laite ei ole kaiken ratkaisu. Automaattinen rullaverhokalvojen hitsaus toimii parhaiten silloin, kun materiaalin syöttö on tasalaatuista ja kankaan pinta on puhtaana. Jos PVC-pinnoituksen paksuus vaihtelee rullasta toiseen, laitteen kiinteitä lämpötila-asetuksia saattaa olla tarpeen säätää. Jos kankaa on säilytetty huonosti ja sen pinnalle on muodostunut likaa, edes parhaat hitsausparametrit eivät toimi kunnolla.
Koneet vaativat myös käytännöllisen vähimmäiskäyttöpituuden. Liikkeille, jotka valmistavat yksittäisiä erikoispalasia, automaattisen hitsaajan käyttöönottoaika saattaa olla liian pitkä verrattuna taitavan työntekijän käyttämään käsikoneeseen. Kriittinen käännepiste tulee yleensä suuremmilla tuotantomääristä – noin muutamasta kymmenestä paneelista päivässä, riippuen hitsauksen monimutkaisuudesta. tätä rajaa pienemmillä määrillä manuaaliset menetelmät säilyttävät edelleen joustavuutensa.
Materiaaliyhteensopivuus on toinen huomioitava seikka. Lämpöhitsaus on tehokkainta PVC-pintakäsitellyillä ja tietyillä synteettisillä kuiduilla. luonnonkuidut tai runsaasti pinnoitetut materiaalit eivät välttämättä sovi prosessiin. Valmistajien tulisi testata tiettyjä kuidutyyppejään ennen täysin automatisoidun järjestelmän hankintaa.
Päätöksen tekeminen siitä, tehdäänkö siirtyminen
Päätös automatisoida rullaverhokitujen hitsaus perustuu yksinkertaiseen arviointiin: onko vaihtelun kustannus suurempi kuin koneen kustannus? Jos uudelleen tehtävää työtä, hylättyjä tuotteita ja epäyhtenäistä laatua vähentää voittomarginaalia, vastaus on todennäköisesti kyllä.
Teknologia on kypsä. Tiedot tukevat sen käyttöönottoa. Ja alan kehityssuunta on selvä. Kysymys ei ole siitä, toimiiko automaattinen hitsaus – vaan siitä, onko tietty tuotantoprosessi saavuttanut sellaisen mittakaavan, jossa hyödyt ylittävät investoinnin.
Ridong tarjoaa laajan valikoiman automaattisia rullaverhokitujen hitsausratkaisuja, jotka on suunniteltu tuotantoympäristöihin, joissa tärkeitä ovat yhtenäisyys ja tuottavuus. Heidän laitteistonsa perustuu lämpöhitsausjärjestelmiin, jotka keskittyvät sauman kestävyyteen ja käyttövarmuuteen, ja niiden valmistusmenetelmä perustuu vuosikymmenien ajan ikkunaverhoilualaa palvelluun kokemuksen varaan.


