
 EN
Промяната, за която никой не е планирал
Производството на ролетки винаги е имало определен ритъм. Режете платното, пришивайте ръбовете, монтирайте фурнитурата, изпращайте поръчката. През десетилетия този работен процес е обслужвал индустрията достатъчно добре. Но през последните пет години нещо се промени. Поръчките станаха по-сложни. Времето за изпълнение се намали. А наличността на квалифицирани оператори по шиене започна да намалява.
Тесен коридор, който хвана повечето работилници неподготвени, не беше рязането или сглобяването. Това беше свързването на платнени панели и прикрепянето на компоненти като ципове и джобове за долна релса. Шиенето работеше, но внасяше точки на отказ. Лепилата държаха, но добавяха време за отвердяване и разходи за материали. Търсенето на по-добър метод насочи повече производители към термично заваряване, а резултатите бяха далеч от стъпкови.
Средно голям производител на ролети в Източна Европа премина към автоматизация с известна неохота. Ръчната им заваръчна система – няколко горещовъздушни инструмента и опитни оператори – беше напълно достатъчна в продължение на години. Но когато получиха договор, изискващ постоянство в качеството на заварките за десетки хиляди единици, ограниченията станаха невъзможно да се пренебрегнат. Вариацията между операторите беше около 15–20 %, а необходимостта от поправки започна да намалява техните маржове. Те инсталираха автоматична заваръчна машина за ролети и само за два месеца процентът на поправки намаля с такава стойност, че дори производственият мениджър остана изненадан.
Какво всъщност прави автоматичното заваряване
Терминът «автоматично заваряване на рулонни щори» обхваща редица технологии, но основният принцип е един и същ: контролирано топене, налягане и време се комбинират, за да се споят материали на молекулярно ниво. За разлика от шиенето, което създава механично съединение чрез конец, термичното заваряване произвежда хомогенно съединение, чиято здравина отговаря на тази на основния плат.
Импулсното заваряване е един от по-често използваните методи в тази област. Машината подава електрически ток към нагревателни ленти за точно определено време, за да разтопи ПВХ покритието или лепящата лента, след което позволява шевът да изстине под налягане. Резултатът е гладък, здрав и визуално еднороден шев. Заваряването с горещ въздух работи по подобен принцип, но използва насочен поток от нагрят въздух, за да активира свързващия слой. .
Основната разлика при автоматичните системи е премахването на променливите, зависими от оператора. Температурата, налягането, скоростта на подаване и времето за охлаждане се задават чрез програмируеми контроли. Машината изпълнява една и съща последователност всеки път. Тази повтаряемост е това, което трансформира икономиката на производството.
Числата, които имат значение
Финансовият аргумент в полза на автоматичното заваряване често се преопростява. По-бързото производство е очевидната предимност, но истинските печалби идват от последователността и намаляването на отпадъците.
Помислете за отпадъците, генерирани от непоследователни заваръчни шевове. Ръчна операция, работеща в два смени, може да обработва значителен брой панели дневно. Ако процентът на неуспешни заварки е между 3% и 5%, това се преобразува в забележим брой панели, които трябва да се преработят или отстранят всеки месец. всеки отпадъчен панел представлява материал, за който е платено, изрязан и обработен, но който никога не генерира приход.
Един производител проследил отпадъците, свързани със заваряването, преди и след преминаването към автоматизирана импулсна заваръчна система. Първоначалният процент на бракуваната продукция беше над 3 %. След оптимизиране на параметрите на машината и обучение на операторите по новия работен процес този показател се стабилизира под 0,5 %. Подобрението не е резултат от по-бързи цикли — те останаха приблизително на същото ниво. Изгодата идва от елиминирането на вариациите, които ръчните методи неизбежно внасят.
| Производствен показател | Ръчна заваръчна настройка | Автоматична система за заваряване |
|---|---|---|
| Съгласуваност на заварките между смени | Значителна вариация | Минимална вариация |
| Ниво на преобработка (типично) | 3–5 % от продукцията | ПО-МАЛО ОТ 1% |
| Зависимост от уменията на оператора | Високо | Ниски |
| Еднородност на външния вид на шевовете | Променлив | Съгласуван |
Тази закономерност се потвърждава и в множество други производствени обекти, които са извършили прехода. Само подобрението в съгласуваността често оправдава инвестициите в оборудването още през първата година.
Какво се промени за турски производител
Производител на ролети в Турция е експортирал в Западна Европа в продължение на няколко години. Продуктите им бяха добре оценени, но те постоянно губеха търгове за големи договори пред конкуренти, които можеха да предложат по-строги гаранции за качество. Проблемът се дължеше на техния процес на заваряване.
Те използваха полуавтоматични импулсни заваръчни машини с ръчно подаване на платното. Самите машини бяха подходящи, но ръчната обработка водеше до грешки в подравняването. Операторите трябваше да позиционират всяка панелна част ръчно и, въпреки техния опит, разположението варираше достатъчно, за да повлияе на здравината и външния вид на заварките.
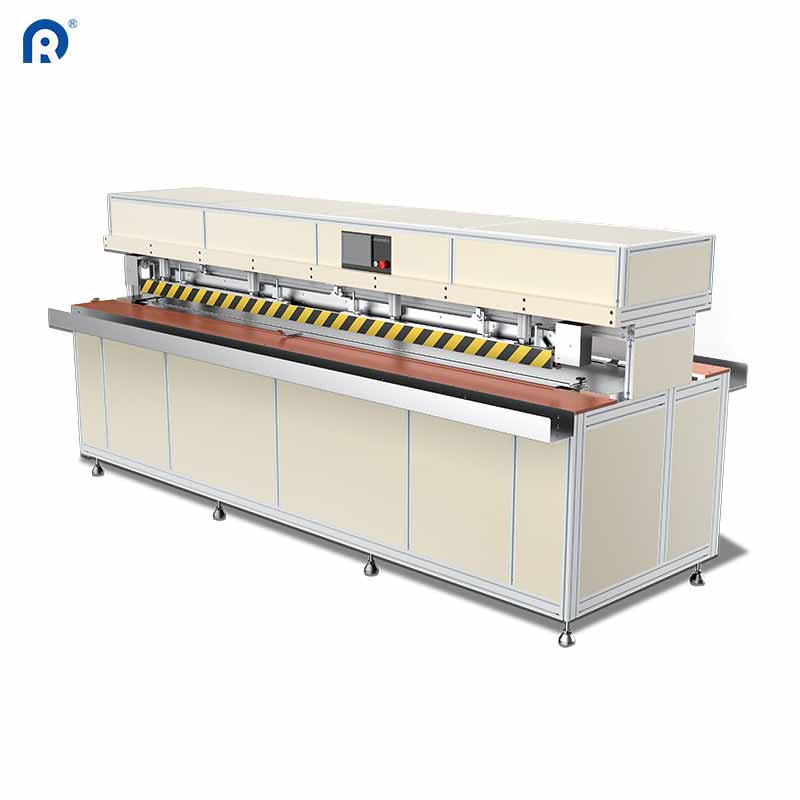
Те модернизираха производствения си процес чрез пълноавтоматична машина за заваряване на рулонни пердета с контрол чрез PLC и пневматично позициониране на платното. Сега машината извършва подравняване на панелите, заваряване и охлаждане в един автоматизиран цикъл. Резултатът беше не само по-качествено заваряване — а възможността да се документират и възпроизвеждат тези заварки за всяка поръчка. Тази документация стана ключов аргумент при продажбите на европейските купувачи, които ценят проследимостта.
Неочакваната предимство се прояви в управлението на складовите запаси. Благодарение на постоянството в качеството на заварките те най-сетне успяха да стандартизират размерите на панелите си, без да оставят допълнителен материал за евентуална корекция „за всеки случай“. Това освободи складово пространство и намали запасите от платно със значителна стойност. .
Какво показва по-широкият пазар
Секторът на заваръчната техника навлиза в епоха на автоматизация в цялата си област. Световният пазар на заваръчни машини е оценен на около 19,8 милиарда щатски долара през 2025 г. и се прогнозира, че ще достигне 29,6 милиарда щатски долара до 2032 г., което отговаря на сложна годишна темп на растеж от 5,9 %. В сегмента за съединяване на текстил и платове преобладава тенденцията към системи, които намаляват зависимостта от операторите и подобряват последователността на качеството.
Автоматизацията в заварката не е само въпрос на заместване на ръчен труд. Тя има за цел да решава структурен проблем: все по-трудно е да се намерят квалифицирани заварчици, а онези, които са на разположение, изискват по-високи заплати. Автоматизирането на заваръчния процес намалява излагането на този трудов риск, докато едновременно подобрява качеството на продукцията.
Индустриалните анализатори също са отбелязали, че купувачите обръщат по-голямо внимание на оборудването с функции като програмируеми контроли и диагностични възможности. Това не са маркетингови приумици — те отразяват истински оперативни нужди. Машината, която може да запазва профили за различни видове плат, и да ги извиква по искане, спестява време за настройка и намалява вероятността от грешки на оператора.
Където технологията има ограничения
Нито една машина не е универсално решение. Автоматичното заваряване на рулонни пердета работи най-добре при последователна подаване на материала и чисти повърхности на платовете. Ако PVC покритието варира по дебелина от ролка на ролка, фиксираните температурни настройки на машината може да се наложи да бъдат коригирани. Ако платът е бил съхраняван неподходящо и е развил повърхностно замърсяване, дори най-добрите заваръчни параметри ще работят по-лошо.
Машините също имат практически минимална дължина на серията. За работилници, които произвеждат еднократни персонализирани изделия, времето за подготвка на автоматичен заваръч може да не е оправдано в сравнение с уменията на квалифициран оператор с ръчен инструмент. Точката на безубитност обикновено се достига при по-високи обеми на производството – някъде между няколко десетки панела на ден, в зависимост от сложността на заварката. под този праг гъвкавостта на ръчните методи все още има своето място.
Съвместимостта с материала е друг фактор за разглеждане. Топлинната заварка е най-ефективна при ПВЦ-покрити и определени синтетични платни. естествените влакна или силно покритите материали може да не реагират добре на този процес. Производителите трябва да изпробват конкретните си видове платни, преди да се ангажират с напълно автоматизирана система.
Вземане на решение дали да се премине към автоматизация
Решението за автоматизиране на заварката на рулонни щори се свежда до проста оценка: дали стойността на вариабилността е по-висока от стойността на машината? Ако преработката, бракът и непоследователното качество намаляват маржовете, вероятно отговорът е „да“.
Технологията е зрела. Данните подкрепят нейното прилагане. И индустриалният тренд е ясен. Въпросът не е дали автоматичната заварка работи — а дали дадена операция е достигнала мащаба, при който ползите надвишават инвестициите.
Ridong предлага портфолио от автоматични решения за заварка на рулонни щори, проектирани за производствени среди, където имат значение последователността и производителността. Оборудването им е базирано на термични заваръчни системи, които поставят на първо място цялостността на шевовете и експлоатационната надеждност, подкрепени от производствен подход, който обслужва индустрията за завеси и щори от години.


