
 EN
Այն փոխակերպումը, որի համար ոչ ոք չէր պլանավորել
Ռուլետային վարագայթների արտադրությունը միշտ ունեցել է որոշակի ռիթմ։ Կտրել մատյանը, կարել եզրերը, միացնել ֆուրնիտուրան, ուղարկել պատվերը։ Տասնամյակներ շարունակ այս աշխատակարգը բավարար էր արդյունաբերության համար։ Սակայն վերջին հինգ տարիների ընթացքում բանը փոխվեց։ Պատվերները դարձան ավելի բարդ, առաքման ժամկետները կրճատվեցին, իսկ որակյալ կարի օպերատորների թիվը սկսեց նվազել։
Այն սահմանափակումը, որը շատ արտադրամասերի համար անսպասելի էր, չէր վերաբերում կտրմանը կամ հավաքմանը, այլ՝ մատյանի մասերի միացմանը և մետաղալարերի, ստորին մետաղալարի գրպանների նման բաղադրիչների միացմանը։ Կարը աշխատում էր, սակայն ստեղծում էր անհաջողության կետեր, իսկ սոսինձները պիտանի էին, բայց ավելացնում էին սրացման ժամանակ և նյութի ծախսեր։ Լավ մեթոդի որոնումը ավելի շատ արտադրողների ուղղեց թերմային եռակցման ուղղությամբ, իսկ արդյունքները ամենևին ոչ միայն աստիճանաբար էին բարելավվում։
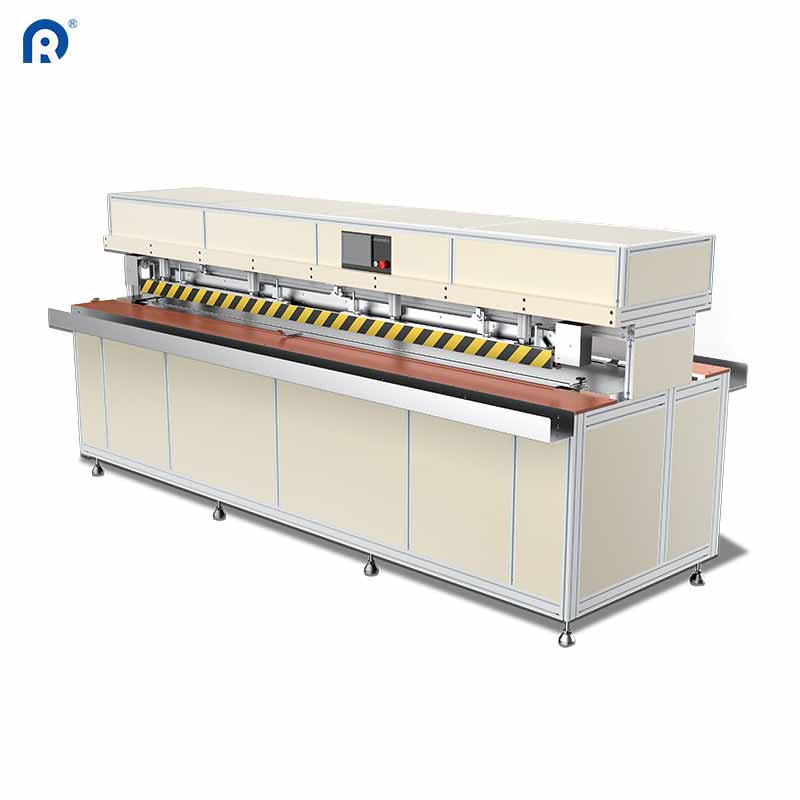
Արևելյան Եվրոպայում գտնվող միջին չափսի ռոլլեր շատրվանների արտադրողը փոխադրումն իրականացրեց մի փոքր հակազդող կերպով։ Նրանց ձեռքով կատարվող եռակցման համակարգը՝ մի քանի տաք օդի գործիքներ և փորձառու օպերատորներ, տարիներ շարունակ բավարար էր։ Սակայն երբ նրանք ստացան պայմանագիր, որը պահանջում էր տասնյակ հազարավոր միավորների համար համասեռ եռակցման որակ, սահմանափակումները այլևս հնարավոր չէր անտեսել։ Օպերատորների միջև տատանումները կազմում էին մոտավորապես 15–20 %, իսկ վերամշակումը նվազեցնում էր շահույթի մարժինները։ Նրանք տեղադրեցին ավտոմատ ռոլլեր շատրվանների եռակցման մեքենա, և երկու ամսվա ընթացքում վերամշակման ցուցանիշը նվազեց այն չափով, որը զարմացրեց նույնիսկ արտադրության վարիչին։
Ինչ է իրականում անում ավտոմատ եռակցումը
«Ավտոմատ ռոլլեր մետաղալարի կապման» տերմինը ներառում է տեխնոլոգիաների շարք, սակայն հիմնարար սկզբունքը միշտ նույնն է. վերահսկվող ջերմություն, ճնշում և ժամանակահատված միասին ապահովում են նյութերի մոլեկուլային մակարդակում միաձուլում: Ի տարբերություն սեղման մեթոդի, որն առաջացնում է մեխանիկական միացում՝ թելի օգնությամբ, ջերմային կապումը ստեղծում է համասեռ միացում, որն ունի հիմնային նյութի նույն ամրությունը:
Իմպուլսային կապումը այս ոլորտում ամենատարածված մեթոդներից մեկն է: Սարքը ճշգրիտ ժամանակահատվածով էլեկտրական հոսանք է հաղորդում տաքացման վահանակներին, որոնք հալում են PVC ծածկույթը կամ կապման ժապավենը, այնուհետև միացման տեղը սառչում է ճնշման տակ: Արդյունքում ստացվում է հարթ, ամուր և տեսանելի համասեռ կապ: Ջերմ օդով կապումը գործում է նման սկզբունքով, սակայն օգտագործում է կենտրոնացված տաքացված օդի հոսանք՝ միացման շերտը ակտիվացնելու համար .
Ավտոմատ համակարգերի հետ հիմնական տարբերությունը օպերատորից կախված փոփոխականների վերացումն է: Ջերմաստիճանը, ճնշումը, մատակարարման արագությունը և սառեցման ժամանակը բոլորը սահմանվում են ծրագրավորելի վերահսկման միջոցով: Սարքը յուրաքանչյուր անգամ կատարում է նույն հաջորդականությունը: Այդ կրկնելիությունն է, որը վերափոխում է արտադրության տնտեսությունը:
Թվերը, որոնք կարևոր են
Ավտոմատ երկաթագործության ֆինանսական հիմնավորումը հաճախ չափազանց պարզեցվում է: Ավելի արագ արտադրությունը ստույց է բերում ակնհայտ առավելություն, սակայն իրական շահերը բխում են համատեղելիությունից և թափոնների նվազեցումից:
Դիտարկեք անհամատեղելի կապակցումների արդյունքում առաջացած թափոնները: Երկու շիֆտով աշխատող ձեռքով գործառույթը կարող է օրական մշակել մեծ քանակությամբ պանելներ: Եթե կապակցման ձախողման մակարդակը 3–5 % է, դա ամսական նշանակում է բավականին մեծ քանակությամբ պանելներ, որոնք պետք է վերամշակվեն կամ վերացվեն: յուրաքանչյուր թափոնի պանել ներկայացնում է նյութ, որի համար վճարվել է, կտրվել է և մշակվել է, սակայն որը երբեք եկամուտ չի առաջացրել:
Մեկ արտադրող հսկել է իր կապված կառուցվածքների արտադրության մեջ առաջացող ավարտված արտադրանքի կորուստները մինչև և հետո ավտոմատացված իմպուլսային կառուցվածքների համակարգի անցման վրա: Սկզբնական մակարդակի ավարտված արտադրանքի կորուստների ցուցանիշը մնացել է 3 %-ից բարձր: Համակարգի պարամետրերի ճշգրտման և օպերատորների նոր աշխատանքային հաջորդականության վերապատրաստման հետևանքով այդ ցուցանիշը նվազել է 0,5 %-ից ցածր: Այս բարելավումը չի կապված ավելի արագ ցիկլերի հետ՝ դրանք մնացել են մոտավորապես նույնը: Բարելավումը տեղի է ունեցել մարդկային մեթոդների բնորոշ փոփոխականության վերացման շնորհիվ:
| Արտադրության մետրիկա | Ձեռքով կառուցվածքների սարքավորում | Ավտոմատ լցակայքի համակարգ |
|---|---|---|
| Շիֆտերի ընթացքում կառուցվածքների համատեղելիություն | Նշանակելի փոփոխականություն | Նվազագույն փոփոխականություն |
| Վերամշակման ցուցանիշ (սովորական) | արտադրանքի 3–5 % | 1 %-ից պակաս |
| Օպերատորի մասնագիտական ունակության կախվածություն | Բարձր | Որը |
| Կապված մակերեսի միատեսակություն | Փոփոխական | Համապատասխան |
Այս օրինակը վերաբերում է մի շարք արտադրամասերի, որոնք անցել են այս փոփոխության միջոցով: Միայն համատեղելիության բարձրացումը հաճախ արդարացնում է սարքավորումների ներդրումը առաջին տարվա ընթացքում:
Ինչ փոխվեց թուրքական արտադրողի համար
Թուրքիայում մեկ ռոլլեր բլայնդի արտադրող մի քանի տարի է արտահանում Արևմտյան Եվրոպա: Նրանց արտադրանքը բարձր գնահատվում էր, սակայն մեծ պայմանագրերի մրցույթներում նրանք միշտ պարտվում էին մրցակիցներին, որոնք ավելի ստուգված որակի երաշխիքներ էին առաջարկում: Հիմնական խնդիրը վերաբերում էր նրանց եռակցման գործընթացին:
Նրանք օգտագործում էին կիսաավտոմատ իմպուլսային եռակցման սարքեր՝ ձեռքով կտավի մատակարարմամբ: Սարքերը իրենց համար համապատասխան էին, սակայն ձեռքով մշակումը հանգեցնում էր դիրքավորման սխալների: Օպերատորները յուրաքանչյուր վահանակը ձեռքով էին դիրքավորում, և չնայած նրանց փորձին, դիրքավորման տատանումները բավարար էին ազդելու եռակցման ամրության և տեսքի վրա:
Նրանք արդիականացրել են ամբողջությամբ ավտոմատացված ռոլեր մետաղական փականակների եռակցման սարքը՝ օգտագործելով PLC հսկողություն և պնեվմատիկ մատյանի դիրքավորում: Այժմ սարքը մեկ ավտոմատացված ցիկլում կատարում է պանելների համատեղումը, եռակցումը և սառեցումը: Արդյունքը չէր սահմանափակվում լավացած եռակցումներով՝ դա նաև հնարավորություն տվեց փաստաթղթերում արձանագրել և վերարտադրել այդ եռակցումները յուրաքանչյուր պատվերի համար: Այդ փաստաթղթերը դարձան վաճառքի առավելություն եվրոպական գնորդների շրջանում, որոնք գնահատում էին հետևելիությունը:
Անսպասելի առավելությունը դա նրանց պաշարների կառավարման մեջ էր: Եռակցման որակի հաստատունության շնորհիվ նրանք վերջապես կարողացան ստանդարտացնել իրենց պանելների չափսերը՝ առանց լրացուցիչ նյութ թողնելու «պատահական» վերամշակման համար: Դա ազատեց պահեստավայրի տարածք և նշանակալի չափով նվազեցրեց նրանց մատյանի պաշարները: .
Ինչ ցույց է տալիս ընդհանուր շուկան
Կառուցվածքային մետաղական մասերի սահմանագծում ավտոմատացման միտումը տարածվում է ամբողջ ոլորտում: Աշխարհում կառուցվածքային մետաղական մասերի սահմանագծման սարքավորումների շուկայի ծավալը 2025 թվականին կազմել է մոտավորապես 19,8 միլիարդ ԱՄՆ դոլար, իսկ 2032 թվականին այն կարող է հասնել 29,6 միլիարդ ԱՄՆ դոլարի՝ 5,9 %-ի տարեկան բաղադրյալ աճի տեմպով: Տեքստիլի և մետաղական մասերի միացման ոլորտում միտումը շարունակվում է դեպի այնպիսի համակարգեր, որոնք նվազեցնում են օպերատորի կախվածությունը և բարելավում են արտադրանքի որակի համատեղելիությունը:
Կառուցվածքային մետաղական մասերի սահմանագծման ավտոմատացումը չի սահմանափակվում միայն աշխատավարձի փոխարինմամբ: Դա կառուցվածքային մասշտաբի մի մարտահրավերի լուծման մասին է. մասնագիտացած սահմանագծողների գտնելը ավելի դժվարանում է, իսկ այդ մասնագետների աշխատավարձը ավելի բարձր է: Կառուցվածքային մետաղական մասերի սահմանագծման ավտոմատացումը նվազեցնում է այդ աշխատավարձային ռիսկի ազդեցությունը՝ միաժամանակ բարելավելով արտադրանքի որակը:
Արդյունաբերության վերլուծաբանները նաև նշել են, որ գնորդները ավելի շատ են շեշտադրում սարքավորումների այն հատկանիշները, ինչպես օրինակ՝ ծրագրավորելի ղեկավարման և ախտորոշման հնարավորությունները: Դա չեն մարքեթինգային լրացումներ՝ դրանք արտացոլում են իրական շահագործման պահանջները: Մեքենան, որը կարող է պահպանել տարբեր մահուդի տեսակների համար նախատեսված պրոֆիլներ և դրանք պահանջի դեպքում վերականչել, նվազեցնում է սարքավորման ժամանակը և նվազեցնում օպերատորի սխալի հավանականությունը:
Որտեղ տեխնոլոգիան սահմանափակված է
Որևէ մեքենա չի կարող լինել համընդհանուր լուծում: Ավտոմատ ռոլերային վարագույրների եռակցումը լավագույնս աշխատում է համասեռ նյութի մատակարարման և մաքուր մահուդի մակերեսների դեպքում: Եթե ՊՎԿ-ի ծածկույթի հաստությունը տարբերվում է մեկ գլանից մյուսին, ապա մեքենայի ֆիքսված ջերմաստիճանի սահմանափակումները կարող են պահանջել ճշգրտում: Եթե մահուդը վատ պահվել է և մակերեսի աղտոտվածություն է ձեռք բերել, ապա նույնիսկ լավագույն եռակցման պարամետրերը կարող են անբավարար արդյունք տալ:
Մեքենաները նաև ունեն գործնական նվազագույն աշխատանքային երկարություն։ Այն սրահներում, որտեղ արտադրվում են մեկական հատուկ մասեր, ինքնաշխատ կառուցվածքի համար պատրաստվելը կարող է ավելի շատ ժամանակ վատնել, քան մասնագիտացված օպերատորի կողմից ձեռքի գործիքով աշխատելը։ Կտրման կետը սովորաբար հասնում է ավելի բարձր արտադրական ծավալների դեպքում՝ օրական մի քանի տասնյակ սալիկների սահմաններում, կախված կառուցվածքի բարդությունից։ այդ սահմանից ցածր մակարդակում ձեռքի մեթոդների ճկունությունը դեռևս իր տեղն ունի։
Նյութերի համատեղելիությունը մեկ այլ հաշվի առնելիք գործոն է։ Ջերմային եռակցումը ամենաարդյունավետն է PVC-ով պատված և որոշ սինթետիկ մատերիալների վրա։ բնական մանրաթելերը կամ համակած նյութերը կարող են վատ արձագանքել այս գործընթացին։ Արտադրողները պետք է փորձարկեն իրենց հատուկ մատերիալները՝ մինչև ամբողջությամբ ինքնաշխատ համակարգի անցնելը։
Որոշում կայացնել՝ արդյոք անցնել այդ քայլին
Ռուլոնային մետաղալարերի կապակցման ավտոմատացման որոշումը հիմնված է պարզ գնահատման վրա. փոփոխականության ծախսը մեծ է, քան սարքի ծախսը՞ Եթե վերամշակումը, մետաղալարերի անվավերացումը և որակի անհամասեռությունը նվազեցնում են շահույթը, ապա պատասխանը, ամենայն հավանականությամբ, դարձյալ «այո» է:
Տեխնոլոգիան հասել է հասունության: Տվյալները աջակցում են նրա օգտագործմանը: Եվ արդյունաբերության մեջ տեղի ունեցող միտումը հստակ է: Հարցը ոչ թե այն է, թե ավտոմատացված կապակցումը աշխատում է, այլ այն, թե տվյալ գործողությունը հասել է այն մասշտաբի, որտեղ արդյունքները գերազանցում են ներդրումը:
Ridong-ը առաջարկում է ավտոմատացված ռուլոնային մետաղալարերի կապակցման լուծումների տարբեր տարբերակներ, որոնք նախատեսված են արտադրական միջավայրերի համար, որտեղ կարևոր են համասեռությունն ու արտադրողականությունը: Նրանց սարքավորումները ստեղծված են ջերմային կապակցման համակարգերի վրա, որոնք առաջնահերթություն են տալիս կապակցման միասնականությանը և շահագործման վստահելիությանը, իսկ արտադրության մոտեցումը տարիներ շարունակ ծառայել է պատուհանների ծածկույթների արդյունաբերությանը:


