
 EN
誰も予期しなかった変化
ローラーブラインドの製造には、常に一定のリズムがありました。生地をカットし、ヘムを縫い、金具を取り付け、注文を出荷する——このワークフローは数十年にわたり、業界にとって十分に機能してきました。しかし、過去5年間で何かが変わりました。注文は複雑化し、納期は短縮され、熟練した縫製オペレーターの確保はますます困難になっています。
多くの工場が予期せずに直面したボトルネックは、生地のカットや組立ではなく、生地パネルの接合、およびジッパー・ボトムレールポケットなどの部品取り付けでした。縫製は可能でしたが、不良発生の要因となりました。接着剤による固定は強度はありましたが、硬化時間と材料コストが増加しました。より優れた方法を模索する中、多くのメーカーが熱溶着(サーマルウェルディング)へとシフトし、その成果は単なる漸進的改善とはほど遠いものとなっています。
東欧の比較的小規模なロールブラインド製造メーカーが、やや渋々ながら自動化を導入しました。これまで手作業による溶接工程——数台のホットエアツールと熟練したオペレーターで対応——は長年にわたり十分に機能していました。しかし、数十万点に及ぶ製品で一貫した溶接品質が求められる契約を獲得した際、その限界はもはや無視できなくなりました。オペレーター間の品質ばらつきは約15~20%に達しており、再加工によるコスト増が利益率を圧迫していました。同社は自動ロールブラインド溶接機を導入し、わずか2カ月で再加工率が大幅に低下。その効果は、生産マネージャーですら驚くほどでした。
自動溶接が実際に果たす役割
『自動ローラーブラインド溶接』という用語は、さまざまな技術を包括していますが、その基本原理は一貫しています。すなわち、制御された熱・圧力・時間の三要素が協調して、材料を分子レベルで融合させるのです。縫製のように糸で機械的に接合するのではなく、熱溶接は基材の布地と同等の強度を持つ均質な接合部を形成します。
インパルス溶接は、この分野で比較的よく用いられる手法の一つです。装置は加熱バーに一定時間電流を流し、PVCコーティングまたは溶接テープを溶融させた後、圧力をかけながら冷却します。これにより、滑らかで強固かつ外観も均一な継ぎ目が得られます。ホットエア溶接も同様の原理に基づきますが、集中した温風を照射して接合層を活性化させる点が異なります。 .
自動化システムの最大の特徴は、作業者依存の変動要因を排除できることです。温度、圧力、供給速度、冷却時間などはすべてプログラム制御で設定されます。機械は常に同一の手順を実行します。この再現性こそが、生産経済を変革する鍵となります。
重要な数値
自動溶接の経済的メリットについては、しばしば単純化されすぎます。生産速度の向上は確かに明白な利点ですが、真の効果は品質の一貫性とロスの削減にあります。
不均一な溶接によって発生する不良品(スクラップ)について考えてみてください。2シフト体制で運転される手作業工程では、毎日多数のパネルを処理します。もし溶接不良率が3~5%である場合、毎月相当数のパネルが再加工または廃棄されることになります。 こうしたスクラップとなった各パネルは、すでに購入され、切断・搬送された材料でありながら、一切の収益を生んでいません。
ある溶接業者が、自動インパルス溶接システム導入前後で溶接関連の廃棄物を追跡したところ、導入前のベースラインとなる不良率は3%を超えました。その後、機械のパラメータを最適化し、オペレーターに新しいワークフローを訓練した結果、この数値は0.5%未満に安定しました。この改善はサイクルタイムの短縮によるものではなく——実際、サイクルタイムはほぼ同程度に維持されました——手作業による溶接に伴うばらつきを完全に排除したことに起因します。
| 生産指標 | 手作業による溶接セットアップ | 自動溶接システム |
|---|---|---|
| シフト間での溶接品質の一貫性 | 大きなばらつき | 極めて小さなばらつき |
| 再加工率(一般的) | 生産量の3~5% | 1%未満 |
| オペレーターの技能依存度 | 高い | 低く、 |
| 継ぎ目外観の均一性 | 変数 | 一貫した |
この傾向は、同様の移行を実施した複数の工場で一貫して見られます。単に品質の一貫性が向上しただけでも、設備投資の回収期間は通常、導入初年度内に達成されます。
トルコのメーカーに何が起きたか
トルコのローラーブラインド製造業者は、数年間にわたり西欧諸国へ輸出を行っていた。同社の製品は評価が高かったが、品質保証をより厳格に約束できる競合他社に、大規模な受注案件でことごとく敗れていた。その原因は、溶接工程にあった。
同社は、手動で生地を供給する半自動インパルス溶接機を用いていた。機械自体の性能は十分であったが、手作業による供給によって位置ずれが生じていた。作業員は各パネルを手で正確に配置しなければならず、熟練した技術を持っていたにもかかわらず、配置のばらつきが溶接強度や外観に影響を及ぼしていた。
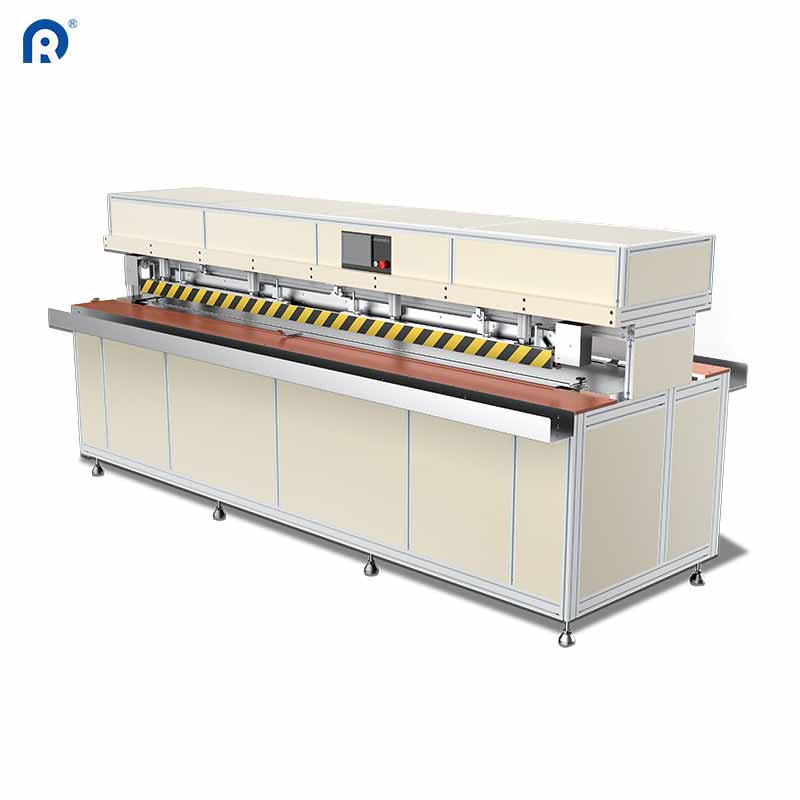
PLC制御および空気圧式生地位置決め機能を備えた、完全自動ローラーブラインド溶接機へとアップグレードしました。この機械は、パネルの位置合わせ、溶接、冷却を、単一の自動化サイクルで一括処理します。その結果得られたのは、単に高品質な溶接だけではなく、すべての注文において溶接条件を記録・再現できるという確実な再現性でした。この記録機能は、トレーサビリティを重視する欧州市場のバイヤーにとって、大きな販売訴求点となりました。
予期せぬ副次的効果として、在庫管理が大幅に改善しました。溶接品質が安定したことで、従来のように「万が一の再加工」に備えて余分な生地を確保する必要がなくなり、パネル寸法を標準化できました。これにより、倉庫の保管スペースが確保され、生地在庫も大幅に削減されました。 .
業界全体が示す傾向
溶接設備分野では、全般にわたり自動化が進んでいます。2025年の世界の溶接機械市場規模は約198億米ドルであり、2032年には296億米ドルに達すると予測されており、年平均成長率(CAGR)は5.9%です。繊維・布地の接合分野においても、作業者の依存度を低減し、品質の一貫性を高めるシステムへの移行が進んでいます。
溶接の自動化は単なる人手の置き換えではありません。それは構造的な課題——熟練溶接工の確保が困難になり、採用できたとしても人件費が高騰する——に対応するものです。溶接工程の自動化により、こうした労働リスクへのさらされる状況を軽減しつつ、同時に製品品質の向上も実現できます。
業界アナリストも、購入者がプログラマブル制御や診断機能といった装備を重視する傾向が強まっていると指摘しています。こうした機能は単なる販売上の演出ではなく、実際の運用ニーズを反映したものなのです。異なる生地種別ごとに加工条件を記憶・呼び出し可能な機械は、セットアップ時間を短縮し、オペレーターによる誤操作のリスクを低減します。
技術の限界領域
どんな機械にも万能な解決策はありません。自動ローラーブラインド溶接は、安定した材料供給と清潔な生地表面で最も高い性能を発揮します。PVCコーティングの厚みがロールごとにばらつく場合、機械の固定温度設定を見直す必要があります。また、生地の保管状態が悪く、表面に汚染が発生していると、たとえ最適な溶接パラメーターを設定しても、十分な性能を発揮できません。
また、これらの機械には実用的な最小運転長という制約もあります。1点ものカスタム部品を製造する工房では、熟練した作業者が手持ちの工具で行う溶接と比べて、自動溶接機のセットアップ時間が見合わない場合があります。損益分岐点は通常、生産量が増加した段階で到来し、その目安は1日あたり数十枚程度のパネル製造(溶接の複雑さによって若干異なります)です。 この閾値を下回る規模では、手作業による柔軟性が依然として有効です。
素材の適合性も別の検討事項です。熱溶着は、PVCコーティングされた素材や特定の合成繊維に対して最も効果的です。 一方、天然繊維や厚手のコーティングを施した素材は、このプロセスに適さない場合があります。メーカーは、完全自動化の導入を決定する前に、自社で使用する具体的な素材について事前に試験を行う必要があります。
自動化への移行を判断する
ローラーブラインドの溶接工程を自動化するかどうかは、単純なコスト比較で判断できます。つまり、品質ばらつきによるコスト(再作業・不良品・品質不安定)が、自動溶接機の導入コストより高くなるかどうかです。もし再作業や不良品、品質のばらつきが利益を圧迫しているなら、自動化はほぼ確実にメリットがあります。
この技術はすでに成熟しています。実績データも導入の妥当性を裏付けています。また、業界全体の動向も明確です。問題は「自動溶接が機能するかどうか」ではなく、「その生産現場において、導入による効果が投資額を上回る規模に達しているかどうか」です。
リドンは、一貫性と生産性が求められる量産現場向けに、さまざまな自動ローラーブラインド溶接ソリューションを提供しています。同社の装置は、継ぎ目強度と運用信頼性を最優先した熱溶接システムを基盤としており、長年にわたりウィンドウカバリング業界で実績を積んできた製造ノウハウに基づいて設計されています。


