
 EN
Сдвиг, к которому никто не был готов
Производство рулонных штор всегда имело определённый ритм: нарезка ткани, обработка кромок швом, установка фурнитуры, отгрузка заказа. На протяжении десятилетий такой рабочий процесс вполне удовлетворял потребности отрасли. Однако за последние пять лет произошли изменения: заказы стали сложнее, сроки исполнения сократились, а количество квалифицированных операторов-швей начало стремительно уменьшаться.
Узким местом, которое застало большинство мастерских врасплох, оказалась не нарезка и не сборка, а соединение полотен ткани и крепление компонентов — например, молний и карманов для нижней планки. Шов работал, но создавал точки отказа. Клеевые составы обеспечивали надёжное соединение, однако требовали времени на отверждение и увеличивали себестоимость материалов. Поиск более эффективного метода привёл всё больше производителей к термосварке, и достигнутые результаты оказались далеко не постепенными.
Средний производитель рулонных штор в Восточной Европе перешёл на автоматизацию довольно неохотно. Их ручная сварочная установка — несколько инструментов для нагрева воздуха и опытные операторы — годами справлялась со своими задачами. Однако, когда компания получила контракт, требующий стабильного качества сварных швов на десятках тысяч изделий, ограничения этой системы стало невозможно игнорировать. Разброс показателей между операторами составлял примерно 15–20 %, а переделка изделий подрывала их рентабельность. После установки автоматической машины для сварки рулонных штор доля переделки снизилась за два месяца настолько, что даже производственный менеджер был удивлён.
Что на самом деле делает автоматическая сварка
Термин «автоматическая сварка рулонных штор» охватывает ряд технологий, однако основной принцип остаётся неизменным: контролируемое сочетание тепла, давления и времени обеспечивает сплавление материалов на молекулярном уровне. В отличие от швейного соединения, при котором создаётся механический шов с помощью нити, термосварка формирует однородное соединение, прочность которого соответствует прочности исходной ткани.
Импульсная сварка — один из наиболее распространённых методов в этой области. Устройство подаёт электрический ток на нагревательные планки в течение точно заданного промежутка времени, плавя ПВХ-покрытие или сварочную ленту, после чего шов охлаждается под давлением. В результате получается шов, гладкий, прочный и визуально однородный. Горячевоздушная сварка основана на аналогичном принципе, но вместо нагревательных планок использует сфокусированный поток нагретого воздуха для активации слоя соединения. .
Главное отличие автоматических систем — устранение переменных, зависящих от оператора. Температура, давление, скорость подачи и время охлаждения задаются с помощью программируемых элементов управления. Станок выполняет одну и ту же последовательность каждый раз. Именно такая воспроизводимость меняет экономическую модель производства.
Ключевые характеристики
Финансовый обоснование автоматической сварки зачастую чрезмерно упрощают. Более высокая производительность — очевидное преимущество, однако реальные выгоды достигаются за счёт стабильности качества и сокращения отходов.
Рассмотрим объём брака, возникающего из-за нестабильного качества сварных швов. При ручной сварке в две смены ежедневно может обрабатываться значительное количество панелей. Если доля бракованных сварных соединений составляет 3–5 %, это означает, что ежемесячно требуется переделка или утилизация заметного количества панелей. каждая бракованная панель — это материал, за который уже заплатили, который был вырезан и обработан, но так и не принёс дохода.
Один производитель отслеживал количество сварочного брака до и после перехода на автоматизированную импульсную сварочную систему. Исходный уровень брака составлял более 3 %. После точной настройки параметров оборудования и обучения операторов новому рабочему процессу этот показатель снизился ниже 0.5 %. Улучшение не было достигнуто за счёт сокращения циклов — их продолжительность осталась примерно на прежнем уровне. Выигрыш обеспечило устранение вариаций, неизбежно возникающих при ручных методах.
| Производственный показатель | Ручная сварка | Автоматическая сварочная система |
|---|---|---|
| Стабильность сварных швов в течение смен | Значительные вариации | Минимальные вариации |
| Доля переделки (типичная) | 3–5 % от объёма выпуска | МЕНЬШЕ 1% |
| Зависимость от квалификации оператора | Высокая | Низкий |
| Единообразие внешнего вида шва | Переменная | Последовательный |
Эта закономерность сохраняется на нескольких предприятиях, осуществивших такой переход. Одни лишь преимущества в стабильности зачастую окупают инвестиции в оборудование уже в первый год.
Что изменилось для турецкого производителя
Производитель рулонных штор в Турции несколько лет экспортировал свою продукцию в Западную Европу. Её высоко ценили, однако компания постоянно проигрывала тендеры на крупные контракты конкурентам, которые могли предложить более строгие гарантии качества. Проблема коренилась в их сварочном процессе.
Они использовали полуавтоматические импульсные сварочные аппараты с ручной подачей ткани. Само оборудование было технически пригодным, но ручная обработка приводила к ошибкам выравнивания. Операторы должны были устанавливать каждую панель вручную, и, несмотря на их опыт, точность размещения варьировалась в пределах, влияющих на прочность и внешний вид шва.
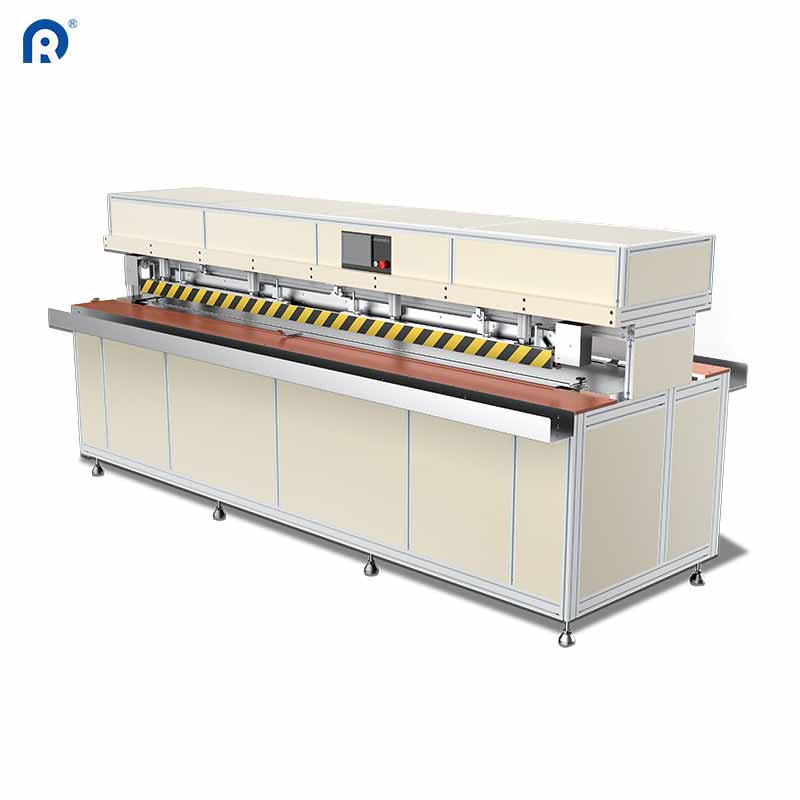
Они модернизировали оборудование, заменив его полностью автоматической машиной для сварки рулонных штор с управлением по ПЛК и пневматическим позиционированием ткани. Теперь машина выполняет выравнивание панелей, сварку и охлаждение в одном автоматизированном цикле. Результатом стало не только повышение качества сварных швов, но и возможность документировать и воспроизводить эти швы в каждом заказе. Такая документация стала конкурентным преимуществом при работе с европейскими покупателями, которые ценят прослеживаемость.
Неожиданное преимущество проявилось в управлении запасами. Благодаря стабильному качеству сварки компания наконец смогла стандартизировать размеры панелей, исключив излишки материала «на всякий случай» для переделки. Это освободило складские площади и значительно сократило запасы ткани. .
Что показывает более широкий рынок
Сектор сварочного оборудования повсеместно движется в сторону автоматизации. Глобальный рынок сварочного оборудования оценивался примерно в 19,8 млрд долларов США в 2025 году и, как прогнозируется, достигнет 29,6 млрд долларов США к 2032 году, что соответствует среднегодовому темпу роста в 5,9 %. В сегменте соединения текстиля и тканей наблюдается переход к системам, снижающим зависимость от операторов и повышающим стабильность качества.
Автоматизация в сварке — это не просто замена рабочей силы. Речь идёт о решении структурной проблемы: квалифицированных сварщиков становится всё труднее найти, а те, кто доступен, требуют более высокой заработной платы. Автоматизация сварочного процесса снижает риски, связанные с трудовыми ресурсами, одновременно повышая качество выпускаемой продукции.
Аналитики отрасли также отмечают, что покупатели всё больше внимания уделяют оборудованию с такими функциями, как программируемое управление и диагностические возможности. Это не маркетинговые «украшения» — они отражают реальные эксплуатационные потребности. Станок, способный сохранять профили для различных типов тканей и вызывать их по требованию, сокращает время на подготовку и снижает вероятность ошибок оператора.
Где технологии имеют ограничения
Ни одна машина не является универсальным решением. Автоматическая сварка рулонных жалюзи наиболее эффективна при стабильной подаче материала и чистых поверхностях ткани. Если толщина ПВХ-покрытия варьируется от рулона к рулону, может потребоваться корректировка фиксированных температурных параметров машины. Если ткань хранилась неправильно и на её поверхности образовалось загрязнение, даже оптимальные параметры сварки будут давать сниженные результаты.
Машины также имеют практический минимальный объём выпуска. Для мастерских, изготавливающих единичные заказные изделия, время наладки автоматического сварочного аппарата может оказаться неоправданным по сравнению с работой квалифицированного оператора ручным инструментом. Точка безубыточности обычно достигается при более высоких объёмах производства — примерно при нескольких десятках панелей в день, в зависимости от сложности сварного шва. ниже этого порога гибкость ручных методов сохраняет свою актуальность.
Совместимость материалов — ещё один важный фактор. Термосварка наиболее эффективна для ПВХ-покрытых и некоторых синтетических тканей. натуральные волокна или сильно покрытые материалы могут плохо поддаваться этому процессу. Производителям следует протестировать конкретные типы тканей перед переходом на полностью автоматизированную систему.
Принятие решения о переходе
Решение об автоматизации сварки рулонных штор основывается на простой оценке: превышают ли издержки, связанные с вариативностью, стоимость оборудования? Если переделка изделий, брак и нестабильное качество снижают маржу, ответ, скорее всего, положительный.
Технология зрелая. Данные подтверждают её внедрение. И направление отраслевого развития очевидно. Вопрос заключается не в том, работает ли автоматическая сварка — а в том, достигла ли конкретная производственная операция такого объёма, при котором выгоды превышают инвестиции.
Ridong предлагает ряд решений для автоматической сварки рулонных штор, разработанных для производственных условий, где важны стабильность качества и производительность. Оборудование основано на термосварочных системах, ориентированных на целостность шва и эксплуатационную надёжность, и создаётся по методике производства, проверенной годами в индустрии оконных покрытий.


