
 EN
Zmiana, której nikt nie zaplanował
Produkcja żaluzji roletowych zawsze miała swój własny rytm. Tnięcie materiału, szycie brzegów, montaż elementów metalowych, wysyłka zamówień. Przez dziesięciolecia ten przepływ pracy wystarczająco dobrze służył branży. Jednak w ciągu ostatnich pięciu lat coś się zmieniło. Zamówienia stały się bardziej skomplikowane. Czasy realizacji skróciły się. A liczba wykwalifikowanych operatorów maszyn do szycia zaczęła maleć.
Wąskim gardłem, które zaskoczyło większość warsztatów, nie było cięcie ani montaż. Problemem okazało się łączenie paneli materiału oraz mocowanie elementów takich jak zamki błyskawiczne i kieszenie na dolną szynę. Szycie działało, ale wprowadzało punkty awarii. Kleje zapewniały połączenie, ale wymagały czasu utwardzania i zwiększały koszty materiałów. Poszukiwanie lepszej metody skłoniło coraz więcej producentów do zastosowania spawania termicznego – a osiągnięte rezultaty były czymś znacznie większym niż tylko niewielkie ulepszenie.
Średniej wielkości producent żaluzji roletowych w Europie Wschodniej dokonał przejścia na nowe rozwiązanie z pewnym wahaniem. Ich ręczny układ spawania – kilka narzędzi do spawania gorącym powietrzem i doświadczeni operatorzy – przez lata był wystarczający. Jednak gdy otrzymali kontrakt wymagający jednolitej jakości spawów w dziesiątkach tysięcy jednostek, ograniczenia tego rozwiązania stały się nie do zignorowania. Różnice w jakości pracy poszczególnych operatorów wynosiły około 15–20%, a prace korekcyjne pochłaniały ich marżę. Zainstalowali automatyczną maszynę do spawania żaluzji roletowych i w ciągu dwóch miesięcy wskaźnik prac korekcyjnych zmniejszył się o taki procent, który zaskoczył nawet kierownika produkcji.
Co właściwie robi spawanie automatyczne
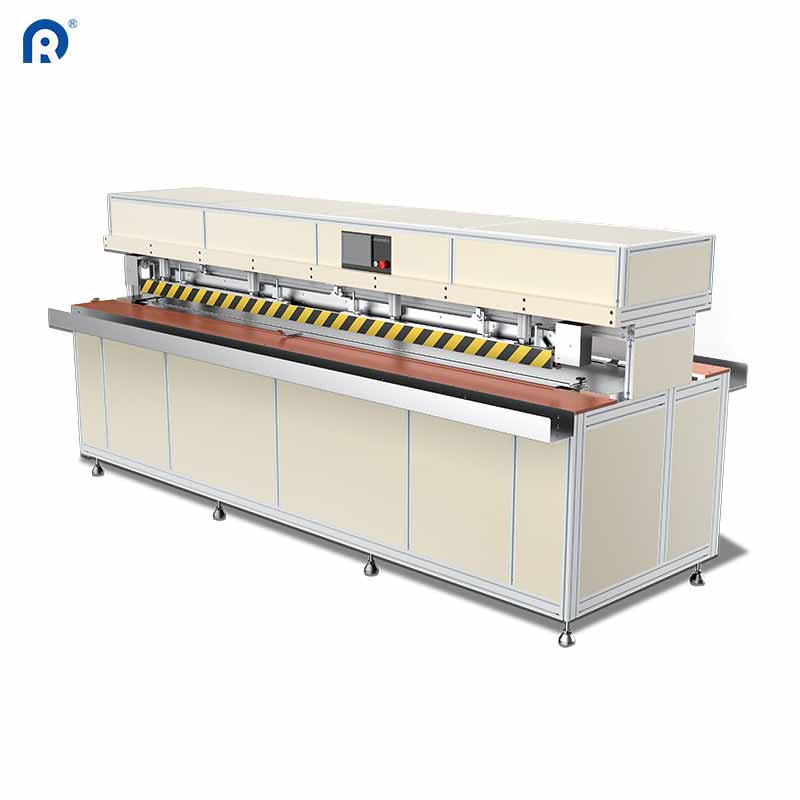
Termin «automatyczne spawanie żaluzji roletowych» obejmuje szereg technologii, ale podstawowa zasada pozostaje niezmienna: kontrolowane ciepło, ciśnienie i czas łączą się, aby zespolić materiały na poziomie cząsteczkowym. W przeciwieństwie do szycia, które tworzy połączenie mechaniczne za pomocą nici, spawanie termiczne daje jednorodne połączenie o wytrzymałości odpowiadającej wytrzymałości podstawowej tkaniny.
Spawanie impulsowe to jedno z częściej stosowanych podejść w tej dziedzinie. Maszyna przepuszcza prąd elektryczny przez grzejne pręty przez ściśle określony czas, topiąc powłokę z PVC lub taśmę spawalniczą, a następnie pozostawia połączenie do ostygnięcia pod ciśnieniem. Wynikiem jest szew gładki, wytrzymał i wizualnie jednolity. Spawanie gorącym powietrzem opiera się na podobnej zasadzie, lecz wykorzystuje skoncentrowany strumień nagrzanego powietrza do aktywowania warstwy klejącej .
Główną różnicą systemów automatycznych jest eliminacja zmiennych zależnych od operatora. Temperatura, ciśnienie, prędkość podawania i czas chłodzenia są wszystkie ustawiane za pomocą programowalnych sterowników. Maszyna wykonuje tę samą sekwencję za każdym razem. Ta powtarzalność zmienia ekonomikę produkcji.
Liczby, które mają znaczenie
Argumenty finansowe na rzecz spawania automatycznego często są nadmiernie upraszczane. Szybsza produkcja to oczywista korzyść, ale prawdziwe zyski wynikają ze spójności i redukcji odpadów.
Rozważ odpady generowane przez niestabilne spoiny. Operacja ręczna prowadzona w dwóch zmianach może przetwarzać znaczną liczbę paneli codziennie. Jeśli wskaźnik awarii spoin wynosi 3–5%, oznacza to, że co miesiąc konieczne jest ponowne przetworzenie lub wycofanie z produkcji znacznej liczby paneli. każdy panel wycofany z produkcji reprezentuje materiał, za który zapłacono, który został pocięty i obsłużony, ale nigdy nie przyniósł przychodu.
Jeden producent ocenił ilość odpadów związanych ze spawaniem przed i po przejściu na zautomatyzowany system spawania impulsowego. Wskaźnik odpadów w stanie wyjściowym utrzymywał się powyżej 3%. Po dostrojeniu parametrów maszyny oraz przeszkoleniu operatorów w nowym procesie roboczym wskaźnik ten spadł poniżej 0,5%. Poprawa nie wynikała z szybszych czasów cyklu – pozostawały one mniej więcej na tym samym poziomie. Korzyść powstała dzięki eliminacji zmienności, jaką nieuchronnie wprowadzają metody ręczne.
| Wskaźnik produkcyjny | Ręczne ustawienie spawania | Automatyczny system spawania |
|---|---|---|
| Spójność spawów w poszczególnych zmianach | Znaczna zmienność | Minimalna zmienność |
| Wskaźnik prac dodatkowych (typowy) | 3–5% produkcji | MENEEJ NIŻ 1% |
| Zależność od umiejętności operatora | Wysoki | Niski |
| Jednolitość wyglądu szwu | Zmienna | Spójny |
Ten wzór występuje we wszystkich zakładach, które dokonały tej zmiany. Same korzyści wynikające ze spójności często uzasadniają inwestycję w sprzęt już w pierwszym roku.
Co się zmieniło dla tureckiego producenta
Producent żaluzji roletowych w Turcji eksportował swoje produkty do Europy Zachodniej przez kilka lat. Ich wyroby cieszyły się dobrą reputacją, ale systematycznie przegrywali oferty na duże kontrakty z konkurentami, którzy mogli zapewnić ścisłe gwarancje jakości. Problem okazał się wynikać z ich procesu spawania.
Korzystali z półautomatycznych spawarki impulsowych z ręcznym podawaniem materiału. Same maszyny były sprawne, ale ręczna obsługa powodowała błędy w pozycjonowaniu. Operatorzy musieli umieszczać każdą panelową część ręcznie, a mimo ich doświadczenia dokładność ustawienia była zbyt zmienna, aby zapewnić stałą wytrzymałość i estetykę spoin.
Zmodernizowali urządzenie do spawania żaluzji rulotowych do wersji w pełni automatycznej z sterowaniem PLC oraz pneumatycznym pozycjonowaniem materiału. Maszyna teraz wykonuje w jednym cyklu automatycznym wyrównywanie paneli, spawanie i chłodzenie. Efektem nie były tylko lepsze spoiny – uzyskano także możliwość dokumentowania i powtarzania tych spoin w każdej kolejnej produkcji. Dokumentacja ta stała się punktem sprzedaży wśród europejskich odbiorców, którzy przywiązują dużą wagę do śledzilności.
Nieoczekaną korzyścią okazało się zarządzanie zapasami. Dzięki stałej jakości spawania firma mogła wreszcie znormalizować wymiary paneli, nie pozostawiając nadmiarowego materiału na „ewentualne” przeróbki. Dzięki temu zwolniono przestrzeń magazynową i znacząco zmniejszono zapasy materiału. .
Co pokazuje szerszy rynek
Sektor sprzętu spawalniczego przesuwa się w kierunku automatyzacji we wszystkich obszarach. Światowy rynek maszyn spawalniczych osiągnął wartość około 19,8 mld USD w 2025 r. i prognozuje się, że do 2032 r. osiągnie 29,6 mld USD, co oznacza złożenie roczne tempo wzrostu wynoszące 5,9%. W segmencie łączenia materiałów tekstylnych i tkanin obserwuje się przejście ku systemom ograniczającym zależność od operatora oraz poprawiającym spójność jakości.
Automatyzacja procesów spawania nie polega wyłącznie na zastąpieniu siły roboczej. Chodzi o rozwiązanie strukturalnego wyzwania: coraz trudniej znaleźć wykwalifikowanych spawaczy, a ci, którzy są dostępni, wymagają wyższych wynagrodzeń. Automatyzacja procesów spawania zmniejsza narażenie na ryzyko związane z pracą ludzką, jednocześnie poprawiając jakość wyrobu końcowego.
Analitycy branżowi zauważyli również, że zakupcy coraz większy nacisk kładą na wyposażenie z funkcjami takimi jak programowalne sterowanie i możliwości diagnostyczne. Nie są to tylko elementy marketingowe – odzwierciedlają one rzeczywiste potrzeby operacyjne. Maszyna, która potrafi przechowywać profile dla różnych typów materiałów i wywoływać je na żądanie, skraca czas przygotowania oraz zmniejsza ryzyko błędów operatora.
Granice technologii
Żadna maszyna nie jest rozwiązaniem uniwersalnym. Automatyczne spawanie żaluzji rolowych najlepiej sprawdza się przy stałym podawaniu materiału i czystych powierzchniach tkaniny. Jeśli powłoka z PVC różni się grubością między poszczególnymi rolkami, ustawienia temperatury maszyny mogą wymagać dostosowania. Jeśli tkanina była źle przechowywana i jej powierzchnia została skażona, nawet optymalne parametry spawania będą działać poniżej oczekiwanej wydajności.
Maszyny mają również praktyczną minimalną długość serii. W przypadku zakładów produkujących pojedyncze, niestandardowe elementy czas przygotowania automatycznego spawacza może być nieopłacalny w porównaniu do wykwalifikowanego operatora korzystającego z ręcznego narzędzia. Punktem zwrotnym zwykle jest wyższy wolumen produkcji – gdzieś w zakresie kilkudziesięciu paneli dziennie, w zależności od złożoności spawania. poniżej tego progu elastyczność metod ręcznych nadal ma swoje zastosowanie.
Zgodność materiałów to kolejne zagadnienie do rozważenia. Spawanie cieplne jest najskuteczniejsze w przypadku materiałów powlekanych PVC oraz niektórych tkanin syntetycznych. włókna naturalne lub intensywnie powlekane materiały mogą źle reagować na ten proces. Producent powinien przetestować konkretne typy tkanin przed wdrożeniem w pełni zautomatyzowanego systemu.
Decydowanie, czy dokonać przejścia
Decyzja o zautomatyzowaniu spawania żaluzji roletowych sprowadza się do prostej oceny: czy koszt zmienności jest wyższy niż koszt maszyny? Jeśli prace korekcyjne, odpad i niestabilna jakość pochłaniają marżę, odpowiedź prawdopodobnie brzmi: tak.
Technologia jest dojrzała. Dane potwierdzają jej wdrożenie. Trend branżowy jest wyraźny. Pytanie nie brzmi, czy spawanie automatyczne działa – lecz czy dana operacja osiągnęła skalę, przy której korzyści przewyższają inwestycję.
Ridong oferuje szereg rozwiązań do automatycznego spawania żaluzji roletowych przeznaczonych dla środowisk produkcyjnych, w których liczy się spójność i wydajność. Ich sprzęt oparty jest na systemach spawania cieplnego, które stawiają na integralność szwu i niezawodność eksploatacyjną, wsparty podejściem produkcyjnym, które przez lata służyło branży okien i osłon.


