
 EN
التحول الذي لم يخطط له أحد
لطالما اتسم تصنيع الستائر الملفوفة بإيقاعٍ معين. قص القماش، وتطريز الحواف، وتثبيت الأجزاء المعدنية، وشحن الطلبية. وعلى مدار عقود، خدم هذا التدفق العملي الصناعة بشكل كافٍ. لكن شيئًا ما تغيّر خلال الخمس سنوات الماضية. أصبحت الطلبيات أكثر تعقيدًا. وانخفضت فترات التسليم. وبدأت أعداد العاملين المهرة في خياطة الستائر تنضب.
كانت العقبة التي أخذت معظم الورش على حين غرة ليست في مرحلة القص أو التجميع، بل في وصل ألواح القماش مع بعضها، وتثبيت المكونات مثل السحّابات وجيب القضيب السفلي. كانت الخياطة تؤدي الغرض، لكنها أدخلت نقاط فشل محتملة. أما المواد اللاصقة فكانت تثبت الأجزاء، لكنها أضافت وقتًا للتجفيف وزيادة في تكلفة المواد. ولذلك، دفع البحث عن طريقة أفضل عددًا متزايدًا من المصنّعين نحو اللحام الحراري، وقد كانت النتائج بعيدة كل البعد عن التحسينات التدريجية.
شركة أوروبية شرقية متوسطة الحجم تُصنّع الستائر الملفوفة انتقلت إلى النظام الآلي ببعض التردد. فكان نظام اللحام اليدوي لديها — الذي يتكوّن من عدد قليل من أدوات الهواء الساخن ومشغّلين ذوي خبرة — كافياً لسنوات عديدة. لكن عندما حصلت على عقدٍ يتطلّب جودة لحام متسقة في عشرات الآلاف من الوحدات، أصبحت حدود هذا النظام واضحة لا يمكن تجاهلها. فكانت نسبة التباين بين المشغّلين تتراوح بين ١٥ و٢٠٪، وكان معدل إعادة العمل يأكل جزءاً كبيراً من هوامش الربح. وبتركيب آلة لحام آلية للستائر الملفوفة، انخفض معدل إعادة العمل خلال شهرين بنسبة أدهشت حتى مدير الإنتاج.
ما الذي يقوم به اللحام الآلي فعلاً
يغطي مصطلح «اللحام التلقائي للستائر الملفوفة» مجموعة من التقنيات، لكن المبدأ الأساسي يبقى ثابتًا: تُدمج الحرارة والضغط والزمن المُتحكَّم به معًا لربط المواد على المستوى الجزيئي. وعلى عكس الخياطة التي تُنشئ وصلًا ميكانيكيًّا باستخدام الخيط، يُنتج اللحام الحراري رابطًا متجانسًا يعادل قوة النسيج الأصلي.
يُعَدُّ اللحام بالنبضة إحدى الطرق الشائعة في هذا المجال. فتُطبِّق الآلة تيارًا كهربائيًّا على قضبان التسخين لمدّة دقيقة، ما يؤدي إلى إذابة الطلاء البلاستيكي (PVC) أو شريط اللحام، ثم تسمح لتلك الوصلة بالتبريد تحت ضغط. والنتيجة هي طية أملسَةٌ وقويةٌ ومتناسقةٌ بصريًّا. أما اللحام بالهواء الساخن فيعتمد على مبدأ مشابه، لكنه يستخدم تيارًا مركَّزًا من الهواء المسخَّن لتفعيل طبقة الالتصاق. .
الفرق الرئيسي في الأنظمة الآلية هو إزالة العوامل التي تعتمد على المشغل. ويُضبط كلٌّ من درجة الحرارة والضغط وسرعة التغذية وزمن التبريد عبر وحدات تحكُّم قابلة للبرمجة. وتقوم الآلة بتنفيذ نفس التسلسل في كل مرة. وهذه القابلية للتكرار هي ما يُغيِّر اقتصاد الإنتاج.
الأرقام التي تهم
غالبًا ما تُبسَّط الحجة المالية لصالح اللحام الآلي بشكل مفرط. فالإنتاج الأسرع هو الفائدة الواضحة، لكن المكاسب الحقيقية تأتي من الاتساق وتقليل الهدر.
فكِّر في الهدر الناتج عن لحام غير متسق. فقد تُعالِج عملية يدوية تعمل بنظام ورديتين عدَّة ألواح كبيرة يوميًّا. وإذا بلغت نسبة فشل اللحام ٣ إلى ٥٪، فهذا يعني أن عدد الألواح التي تحتاج إلى إعادة معالجة أو هدرها شهريًّا يكون ملحوظًا. ويُمثِّل كل لوحة مهدورة مواد دُفِع ثمنها وقُصِّفت ونُقِلت، ومع ذلك لم تُحقِّق أي عائد.
قَامَ مُصنِّعٌ واحِدٌ بِتَتبُّعِ هَدرِ اللّحْمِ المُتَعلِّقِ بِاللّحْمِ قَبلَ وَبَعدَ التَّحَوُّلِ إِلَى نِظَامِ لَحْمٍ تَلقَائِيٍّ بِوَسِيطَةِ نَبْضَةٍ. وَكَانَ مَعدَلُ النَّفَايَاتِ الأَصْلِيُّ يَتَذَبْذَبُ فَوْقَ ٣٪. وَبَعدَ ضَبْطِ مُعَلَّمَاتِ الآلَةِ وَتَدْرِيبِ العُمَّالِ عَلَى سِيرِ العَمَلِ الجَدِيدِ، اِستَقرَّ هَذَا الرَّقَمُ تَحْتَ ٠٫٥٪. وَلَمْ يَأْتِ التَّحسِينُ مِنْ أَزْمِنَةِ الدَّورةِ الأَسرَعِ—فَهَذِهِ بَقِيَتْ مُتَقارِبَةً نَسْبِيًّا. بَلْ جَاءَ التَّحسِينُ مِنْ إِزَالَةِ التَّغَيُّرِ الَّذِي تُدخِلُهُ الطُّرُقُ اليَدَوِيَّةُ حَتمًا.
| المقياس الإنتاجي | تَهْيِئَةُ اللَّحْمِ اليَدَوِيِّ | نظام لحام تلقائي |
|---|---|---|
| اتِّسَاقُ اللَّحْمِ بَينَ النُّوبَاتِ | تَغَيُّرٌ كَبِيرٌ | تَغَيُّرٌ طَفِيفٌ |
| مَعدَلُ الإِعَادَةِ لِلتَّصْنِيعِ (المُتَوَسِّط) | ٣–٥٪ مِنَ المُخرَجَات | أقل من 1% |
| الارْتِكَازُ عَلَى مَهَارَةِ العَامِل | عالية | منخفضة |
| وَحْدَةُ مَظْهَرِ الخَطِّ المُلحُوم | متغير | متسق |
يَنْطَبِقُ هَذَا النَّمطُ عَلَى عَدَّةِ مَرَاكِزَ نَفَّذَتِ التَّحَوُّلَ. وَكَفَى اِكتِسَابُ الاِتِّسَاقِ وَحدَهُ فِي أَغلَبِ الحَالَاتِ لِتَبرِيرِ اِستِثْمَارِ المَعِدَّاتِ خِلَالَ السَّنَةِ الأُولَى.
ما الذي تغيّر لصالح مصنّع تركي
كانت شركة تركية متخصصة في إنتاج الستائر الملفوفة تصدّر إلى أوروبا الغربية منذ عدة سنوات. وكانت منتجاتها تحظى بتقديرٍ واسع، لكنها كانت تفقد دائمًا العروض التنافسية الخاصة بالعقود الكبيرة أمام منافسين كانوا يقدمون ضمانات جودة أكثر دقة. ويعود السبب الجذري لهذه المشكلة إلى عملية اللحام المستخدمة لديهم.
كانوا يستخدمون آلات لحام نبضية شبه آلية مع تغذية يدوية للقماش. وكانت الآلات نفسها ذات كفاءة عالية، لكن التغذية اليدوية كانت تُدخل أخطاءً في المحاذاة. وكان على العمال أن يضعوا كل لوحة يدويًّا، وبغضّ النظر عن خبرتهم، كانت درجة الدقة في التموضع تتفاوت بما يكفي للتأثير على قوة اللحام ومظهره.
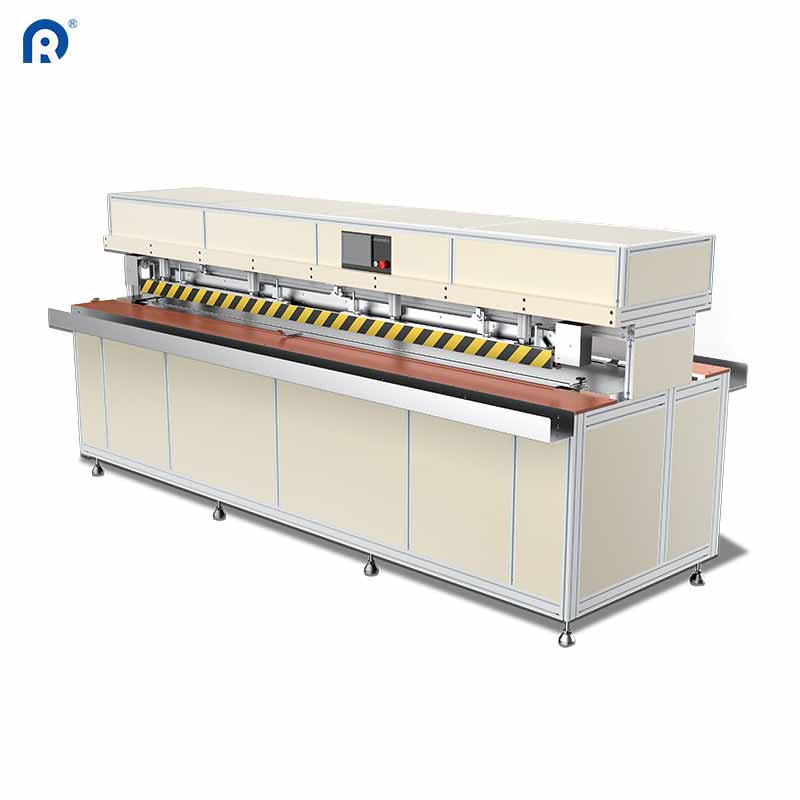
قامت الشركة بالترقية إلى آلة لحام ستائر لفّية بالكامل أوتوماتيكية، مزودة بجهاز تحكم منطقي قابل للبرمجة (PLC) ونظام تثبيت القماش باستخدام الهواء المضغوط. وباتت هذه الآلة الآن تقوم بمحاذاة الألواح، ولحامها، وتبريدها ضمن دورة أتوماتيكية واحدة. ولم يُفضِ هذا التحسين إلى جودة لحام أفضل فحسب، بل إلى القدرة على توثيق تلك اللحامات وإعادة إنتاجها بدقة في كل طلبية. وتحوّل هذا التوثيق إلى عنصر جذب رئيسي لدى المشترين الأوروبيين الذين يولون أهميةً كبيرةً لإمكانية تتبع الجودة.
وجاء الفائدة غير المتوقعة من إدارة المخزون. وبفضل ثبات جودة اللحام، تمكّنت الشركة أخيراً من توحيد أبعاد الألواح دون الحاجة إلى ترك هامش إضافي من القماش «احتياطياً» لعمليات إعادة العمل. وهذا ما حرّر مساحات تخزينية وأدى إلى خفض مخزون القماش بنسبة ملموسة. .
ما تُظهره السوق الأوسع
تتجه قطاع معدات اللحام نحو الأتمتة بشكل شامل. وبلغت قيمة سوق آلات اللحام العالمية حوالي ١٩,٨ مليار دولار أمريكي في عام ٢٠٢٥، ومن المتوقع أن تصل إلى ٢٩,٦ مليار دولار أمريكي بحلول عام ٢٠٣٢، ما يعكس معدل نمو سنوي مركب قدره ٥,٩٪. وفي قطاع ربط الأقمشة والمنسوجات، يتجه التحوّل نحو الأنظمة التي تقلل الاعتماد على المشغلين وتحسّن اتساق الجودة.
الأتمتة في اللحام ليست مجرد استبدال للعمالة. بل هي وسيلة لمعالجة تحدٍّ هيكلي: إذ أصبح إيجاد لحامين مؤهلين أكثر صعوبة، كما أن أولئك المتاحين يطالبون بأجور أعلى. وبأتمتة عملية اللحام، تنخفض المخاطر المرتبطة بالعمالة في الوقت الذي تتحسّن فيه جودة الإنتاج في آنٍ واحد.
وقد لاحظ محللو القطاع أيضًا أنَّ المشترين يولون اهتمامًا أكبر للمعدات المزوَّدة بميزات مثل الضوابط القابلة للبرمجة والقدرات التشخيصية. وهذه ليست مزايا تسويقية فحسب، بل تعكس احتياجات تشغيلية حقيقية. فالآلة التي يمكنها تخزين ملفات إعدادات مختلفة لأنواع الأقمشة واستدعائها عند الطلب توفر وقت الإعداد وتقلِّل من احتمال وقوع أخطاء من قِبل المشغل.
حيث تصل التكنولوجيا إلى حدودها
ليست هناك آلة تُعَدُّ حلاً سحريًّا شاملًا. وتؤدي عملية لحام الستائر الملفوفة الآليَّة أفضل أداءٍ لها عند تغذية المواد بشكل منتظم وأسطح الأقمشة نظيفة. فإذا اختلف سمك طبقة البولي كلوريد الفينيل (PVC) من لفافة إلى أخرى، فقد يلزم ضبط إعدادات درجة الحرارة الثابتة في الآلة. وإذا جرى تخزين القماش بطريقة غير سليمة ما أدَّى إلى تلوُّث سطحي، فإنَّ أفضل معايير اللحام لن تحقِّق أداءً ممتازًا.
كما أن هذه الآلات تمتلك طول تشغيل أدنى عملي. ففي المحلات التي تُنتج قطعًا مخصصة واحدة تلو الأخرى، قد لا يكون وقت الإعداد المطلوب لآلة اللحام الآلية منطقيًّا مقارنةً بعامل ماهر يستخدم أداة يدوية. وعادةً ما يظهر نقطة التعادل عند أحجام إنتاج أعلى — أي في حدود بضعة عشرات من الألواح يوميًّا، وذلك حسب تعقيد عملية اللحام. وبالنسبة لهذا العتبة، تظل مرونة الطرق اليدوية ذات مكانةٍ ملائمة.
ومن الاعتبارات الأخرى توافق المواد. فاللحام الحراري يكون أكثر فعاليةً على الأقمشة المغلفة بـ PVC وبعض الأقمشة الاصطناعية. أما الألياف الطبيعية أو المواد المغلفة بكثافةٍ عالية فقد لا تستجيب جيدًا لهذه العملية. لذا ينبغي على المصنِّعين اختبار أنواع الأقمشة المحددة التي يستخدمونها قبل الالتزام بإعداد آلي بالكامل.
اتخاذ القرار بشأن التحوُّل
يتعلَّق قرار أتمتة لحام الستائر الملفوفة بتقييمٍ مباشرٍ: هل تكلفة التباين أعلى من تكلفة الجهاز؟ فإذا كانت عمليات الإصلاح، والهدر، وانخفاض جودة المنتجات بشكل غير متسق تُقلِّص الهوامش الربحية، فالإجابة على الأرجح نعم.
التقنية ناضجة. والبيانات تؤيد اعتمادها. كما أن الاتجاه الصناعي واضح. ولذلك فإن السؤال ليس ما إذا كان اللحام الآلي فعّالًا أم لا، بل ما إذا كانت العملية المحددة قد وصلت إلى حجمٍ يفوق فيه الفوائد الاستثمارَ المطلوب.
تقدم شركة ريدونغ مجموعةً من حلول لحام الستائر الملفوفة الآلي المصمَّمة خصيصًا للبيئات الإنتاجية التي تتطلب الاتساق وارتفاع معدل الإنتاج. وقد بُنيت معداتها حول أنظمة لحام حراري تُركِّز على سلامة الوصلات وموثوقية التشغيل، وهي مدعومةٌ بمنهجية تصنيعٍ خدمت صناعة تغطيات النوافذ لسنواتٍ عديدة.


