
 EN
ההסבה שאף אחד לא תכנן
לייצור סנבררים גליליים הייתה תמיד ריתמוס מסוים. חיתוך הבד, תפירת השוליים, התקנת החלקים המכניים, משלוח ההזמנה. במשך עשורים, זרימת העבודה הזו שירתה את התעשייה די טוב. אבל משהו השתנה במהלך חמש השנים האחרונות. ההזמנות נעשו מורכבות יותר. זמני המוביל הצטמצמו. ומספר מפעילי התפירה המומחים החל לשכוך.
הצומת הצר שהפתיע את רוב החנויות לא היה בגזירה או בהרכבה. הוא היה בחיבור לוחות הבד והחדרת רכיבים כמו ק closures וجيובות מסגרת תחתונה. התפרה עבדה, אך היא יצרה נקודות כישלון. הדבקים החזיקו, אך הם הוסיפו זמן קיבוע ועלות חומר. החיפוש אחר שיטה טובה יותר הוביל יותר יצרנים לרתכת תרמית, והתוצאות היו כל כך משמעותיות שלא ניתן לתאר אותן כהתקדמות מינורית.
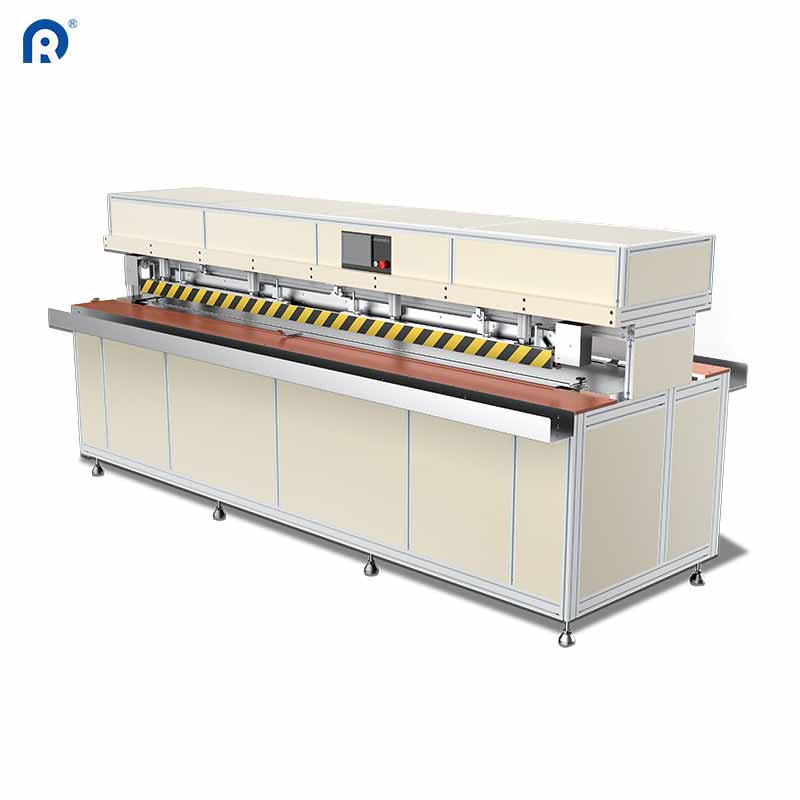
יצרן חלונות נגררים בגודל בינוני במזרח אירופה ביצע את המעבר במעט התנגדות. מערכת הלחיצה הידנית שלהם – שכלל מספר כלים להתחממות אוויר ועובדים מומחים – הייתה מספיקה במשך שנים. אך כאשר הם זכו בחוזה שדרש איכות אחידה של הלחיצות על עשרות אלפי יחידות, הגבלות המערכת הפכו בלתי אפשרי להתעלם מהן. השונות בין העובדים עמדה על כ-15–20%, והעבודה מחדש פגעה ברווחיות שלהם. הם התקינו מכונת לחיצה אוטומטית לחלונות נגררים, ובתוך חודשיים ירדה שיעור העבודה מחדש במידה שהפתיעה אפילו את מנהל הייצור.
מה לוחצת אוטומטית באמת עושה
המונח "הלחמה אוטומטית של פסלי רולר" כולל טווח של טכנולוגיות, אך העיקרון המרכזי הוא זהה: חום, לחץ וזמן מבוקרים מתמזגים כדי לשלב חומרים ברמת המולקולות. בניגוד לתפר, שמייצר חיבור מכני באמצעות חוט, הלחמה התרמית יוצרת חיבור אחיד שמתאים לעוצמתו של הבד הבסיסי.
הלחמה באימפולס היא אחת השיטות הנפוצות יותר בתחום זה. המכונה מפעילה זרם חשמלי על מסגרות חימום למשך זמן מדויק, מה שמביא להתכה של השכבה הפוליויניל כלוריד (PVC) או סרט הלחמה, ולאחר מכן מאפשרת למפרק להתקרר תחת לחץ. התוצאה היא מפרק חלק, חזק ואחדות במראה. הלחמה באוויר חם פועלת על עיקרון דומה, אך משתמשת בזרם ממוקד של אוויר חם כדי להפעיל את שכבת ההדבקה. .
ההבדל המרכזי במערכות אוטומטיות הוא הסרת המשתנים התלויים באופרטור. טמפרטורה, לחץ, מהירות הזנה וזמן הקירור כולם מוגדרים באמצעות בקרות מתוכנתות. המכונה מבצעת את אותה סדרת פעולות בכל פעם. החזרתיות הזו היא שמשנה את הכלכלה של הייצור.
המספרים שחשובים
הנימוק הכלכלי להחלפת ריתוך ידני בריתוך אוטומטי נוטה להפוך למטושטש מדי. הגידול במהירות הייצור הוא היתרונות הברורים, אך ההגנות האמיתיות מגיעות מהעקביות ובצמצום הפסולת.
שקלו את הפסולת שנוצרת מריתוכים לא עקביים. תהליך ידני המופעל בשתי משמרות עלול לעבד כמות גדולה של פאנלים מדי יום. אם שיעור הכישלונות בריתוך עומד על 3–5%, זה מתורגם לכמות משמעותית של פאנלים הדורשים תיקון או ביטול כל חודש. כל פאנל מבוטל מייצג חומר ששולם עליו, נחתך ונעתק, אך מעולם לא ייצר הכנסות.
יצרן אחד עקֵב את הפסולת שקשורה לרתכת לפני ואחרי מעבר למערכת רתכת אוטומטית מסוג אימפולס. שיעור הפסולת הבסיסי היה מעל 3%. לאחר התאמה של פרמטרי המכונה והכשרת המפעילים על תהליך העבודה החדש, השיעור ירד מתחת ל-0.5%. השיפור לא נבע מזרמי עבודה מהירים יותר — אלו נותרו בערך באותו סדר גודל. ההשפרות נבעו מהסרת השונות שהשיטות הידניות מביאות באופן בלתי נמנע.
| מדד ייצור | התקנת רתכה ידנית | מערכת ריתוך אוטומטית |
|---|---|---|
| עקביות הרתכה בין משמרות | שונות משמעותית | שונות מינימלית |
| אחוז החזרות (טיפוסי) | 3–5% מהפלט | פחות מ-1% |
| תלות ביכולת המפעיל | גבוהה | כך שהפלדה |
| עקבות אחידות של הקו הרתכי | משתנה | עקבתי |
התבנית נשמרת במתקנים מרובים שעברו את המעבר. רק שיפור העקביות לעצמו מספק לעיתים קרובות את הצדקה להשקעה בציוד כבר בשנה הראשונה.
מה השתנה לייצרן טורקי
יצרן רולר בליינדס בטורקיה ייצא לאירופה המערבית במשך מספר שנים. המוצרים שלהם זכו להערכה רבה, אך הם sigu потеряו הצעות מחיר על חוזים גדולים מול מתחרים שיכלו להציע אחריות איכות חזקה יותר. הבעיה נבעה מתהליך הלחיצה שלהם.
הם השתמשו במכונות לחיצה אימפולסיביות חצי אוטומטיות עם הזנת בד ידנית. המכונות עצמן היו מסוגלות, אך הטיפול הידני גרם לשגיאות מיון. העובדים היו צריכים למקם כל פאנל ידנית, ומרוב ניסיון שלהם, המיקום השתנה מספיק כדי להשפיע על חוזק הלחיצה והמראה החיצוני שלה.
הם שיפרו את המכונה למכונת ריתוך אוטומטית מלאה של מסכים גליליים, עם בקרת מיקרו-מחשב (PLC) ומיקום פנימי של בד באמצעות אוויר דחוס. כעת, המכונה מבצעת באוטומציה מלאה את תהליך יישור הלוחות, הריתוך והקירור, במחזור אחד. התוצאה לא הייתה רק ריתוך טוב יותר – אלא גם היכולת לתעד ולשכפל את הריתוכים הללו בכל הזמנה. התיעוד הזה הפך לנקודת מכירה מול קונים אירופאים שמעריכים את האפשרות לעקוב אחר המוצרים.
התועלת הבלתי צפויה הגיעה בניהול המלאי שלהם. בזכות איכות הריתוך הקבועה, הם סוף סוף הצליחו לסטנדרטיזировать את מידות הלוחות שלהם, בלי להשאיר חומר נוסף 'לאיזו מקרה' לצורך תיקון. זה שחרר מקום לאחסון ופחת את מלאי הבד שלהם במידה משמעותית. .
מה שמשוק הרחב מראה
תעשיית ציוד הלחיצה נוטה באופן כולליות לכיוון אוטומציה. שוק מכונות הלחיצה העולמי הוערך ב-2025 בכ-19.8 מיליארד דולר אמריקאי, וצפוי להגיע ל-29.6 מיליארד דולר עד 2032, מה שמשקף שיעור צמיחה שנתי ממוצע של 5.9%. בתחום חיבור טקסטיל ובדים, המגמה היא לעבר מערכות שמביאות להפחתת התלות באופרטורים ושיפור עקביות באיכות.
אוטומציה בהלחיצה אינה עוסקת רק בהחלפת כוח אדם. היא עוסקת בפתרון אתגר מבני: רכש של מחברים מוכשרים נעשה קשה יותר, והמחברים הזמינים דורשים משכורות גבוהות יותר. אוטומציה בתהליך הלחיצה מפחיתה את החשיפה לסיכון הנובע מהכוח האדם, ובמקביל משפרת את איכות הפלט.
מומחי תעשייה ציינו גם שקונים נותנים דגש רב יותר על ציוד עם תכונות כמו בקרות מתוכנתות ויכולות אבחון. אלו אינם פריטי שיווק–סגולים; הם משקפים צרכים تشغיליים אמיתיים. מכונה שיכולה לאחסן פרופילים לסוגי בד שונים ולמשוך אותם לפי דרישה חוסכת זמן הכנה ומפחיתה את הסיכוי לטעויות של המפעיל.
הגבולות הטכנולוגיים
אף מכונה אינה פתרון קסם. הלחיצה אוטומטית של רולר בליינד עובדת הכי טוב עם זרימת חומר עקביות ומשטחים נקיים של בד. אם שכבת ה־PVC משתנה בעובייה מגלגל לגלגל, ערכי הטמפרטורה הקשיחים של המכונה ידרשו התאמות. אם הבד נשמר בצורה לקויה וצבר זיהום על פני השטח, גם פרמטרי הלחיצה הטובים ביותר יתפקדו באופן לקוי.
למכונות יש גם אורך מינימלי פרקטי של הפעלה. עבור חנויות שמייצרות פריטים מותאמים אישית בודדים, זמן ההגדרה של מחבר אוטומטי עלול שלא להיות משתלם בהשוואה למתמחה שעובד עם כלים ידניים. נקודת השוויון בדרך כלל מגיעה בנפחים גבוהים יותר של ייצור – כמות מסוימת של עשרות לוחות ליום, בהתאם לקושי של החיבור. מתחת לסף זה, היכולת להתאים את שיטות העבודה הידניות עדיין תופסת מקום.
תאימות החומר היא שיקול נוסף. חיבור תרמי הוא יעיל ביותר על פלסטיק מצופה PVC ועל סיבים סינתטיים מסוימים. סיבים טבעיים או חומרים מצופים בציפוי עבה עלולים שלא להגיב טוב לתהליך. יצרנים צריכים לבדוק את סוגי הבדים הספציפיים שלהם לפני שהם מתחייבים להתקנת מערכת אוטומטית מלאה.
הכרעה האם לבצע את המעבר
ההחלטה לאוטומציה של ריתוך מוסרי חלונות נובעת מהערכה פשוטה: האם עלות הווариיביליות גבוהה יותר מאשר עלות המכונה? אם עיבוד חוזר, פסולת ואיכות לא עקבית פוגעות ברווחיות, התשובה כנראה כן.
הטכנולוגיה בוגרת. הנתונים תומכים בהטמעתה. והמגמה בתעשייה ברורה. השאלה אינה האם ריתוך אוטומטי עובד – אלא האם פעילות מסוימת הגיעה למידה שבה היתרונות עולים על ההשקעה.
רידונג מציעה טווח פתרונות לריתוק אוטומטי של מוסרי חלונות שתוכננו לסביבות ייצור שבהן עקביות ותפוקה הן קריטיות. הציוד שלה מבוסס על מערכות ריתוק תרמיות שנותנות עדיפות לשלמות המפרקים ולאמינות הפעולה, ונתמך בגישה לייצור שמשרתת את תעשיית כיסויי החלונות כבר שנים רבות.


