
 EN
تغییری که هیچکس برای آن برنامهریزی نکرده بود
تولید پردههای غلتکی همیشه ریتم خاصی داشته است. پارچه را برش میزنند، لبهها را میدووزند، تجهیزات را متصل میکنند و سفارش را ارسال میکنند. برای دههها این فرآیند کاری به اندازهای کافی برای صنعت کارآمد بود. اما در پنج سال گذشته چیزی تغییر کرد. سفارشها پیچیدهتر شدند. زمان تحویل کوتاهتر گشت. و تعداد اپراتورهای ماهر در دوخت کمشده است.
تنگناای که بیشتر کارگاهها را غافلگیر کرد، برش یا مونتاژ نبود. بلکه اتصال تکههای پارچه و نصب قطعاتی مانند چکشیها و جیبهای ریل پایینی بود. دوخت کار میکرد، اما نقاط شکست ایجاد میکرد. چسبها محکم نگه میداشتند، اما زمان سختشدن و هزینه مواد را افزایش میدادند. جستجوی روشی بهتر، تولیدکنندگان بیشتری را به سمت جوش حرارتی سوق داد و نتایج حاصل هیچگونه پیشرفت تدریجی نبوده است.
یک تولیدکنندهٔ پردههای نواری متوسطالحجم در اروپای شرقی با کمی ناخوشایندی به این سیستم تغییر یافت. روش جوشکاری دستی آنها—شامل تعدادی ابزار هوای گرم و اپراتورهای با تجربه—برای سالها کافی بوده بود. اما زمانی که قراردادی را برای تأمین کیفیت یکنواخت جوش در دهها هزار واحد به دست آوردند، محدودیتهای این روش دیگر غیرقابل چشمپوشی شدند. تغییرپذیری بین اپراتورها حدود ۱۵ تا ۲۰ درصد بود و کارهای اصلاحی در حال کاهش سود حاشیهای آنها بود. آنها یک دستگاه خودکار جوشکاری پردههای نواری نصب کردند و در عرض دو ماه، نرخ کارهای اصلاحی به میزانی کاهش یافت که حتی مدیر تولید را هم شگفتزده کرد.
کارکرد واقعی جوشکاری خودکار
اصطلاح «جوشکاری خودکار پردههای رولی» طیفی از فناوریها را شامل میشود، اما اصل اساسی آن ثابت است: ترکیبی از حرارت، فشار و زمان کنترلشده برای اتصال مواد در سطح مولکولی. برخلاف دوخت که با نخ یک اتصال مکانیکی ایجاد میکند، جوشکاری حرارتی پیوندی یکپارچه ایجاد میکند که استحکام آن با پارچهٔ پایه برابر است.
جوشکاری ضربهای یکی از روشهای رایجتر در این حوزه است. دستگاه جریان الکتریکی را به مدت دقیقی به نوارهای گرمکننده اعمال میکند تا روکش پیویسی یا نوار جوشکاری ذوب شود، سپس اجازه میدهد پیوند تحت فشار سرد شود. نتیجهای یک درز صاف، محکم و همگن از نظر ظاهری است. جوشکاری هوای داغ نیز بر اساس اصلی مشابه عمل میکند، اما از جریان متمرکزی از هواي گرم برای فعالسازی لایهٔ چسبنده استفاده میکند. .
تفاوت اصلی سیستمهای خودکار، حذف متغیرهای وابسته به اپراتور است. دما، فشار، سرعت تغذیه و زمان سردکردن همه از طریق کنترلهای برنامهپذیر تنظیم میشوند. دستگاه هر بار دقیقاً همان دنباله را اجرا میکند. این تکرارپذیری است که اقتصاد تولید را دگرگون میسازد.
اعدادی که اهمیت دارند
استدلال مالی برای جوشکاری خودکار اغلب بیش از حد سادهسازی میشود. افزایش سرعت تولید مزیت آشکاری است، اما سودهای واقعی از یکنواختی و کاهش ضایعات ناشی میشوند.
به ضایعات ایجادشده توسط جوشهای ناهمگون توجه کنید. یک عملیات دستی که در دو شیفت کار میکند، ممکن است روزانه تعداد قابل توجهی پنل را پردازش کند. اگر نرخ شکست جوش بین ۳ تا ۵ درصد باشد، این امر به تعداد قابل توجهی پنل منجر میشود که هر ماه نیاز به اصلاح یا دورریختن دارند. هر پنل ضایعشده نشاندهنده موادی است که پرداخت شده، برشخورده و جابهجا شده، اما هرگز درآمدی تولید نکرده است.
یک تولیدکننده میزان ضایعات مربوط به جوشکاری را قبل و بعد از انتقال به سیستم خودکار جوشکاری ضربهای ردیابی کرد. نرخ پایه ضایعات بالای ۳ درصد بود. پس از تنظیم دقیق پارامترهای دستگاه و آموزش اپراتورها روی فرآیند جدید، این رقم به زیر ۰٫۵ درصد رسید. این بهبود ناشی از کاهش زمان چرخه نبود — زیرا این زمان تقریباً ثابت باقی ماند. این بهبود از حذف تغییرپذیری ناشی از روشهای دستی حاصل شد.
| معیار تولید | تنظیم دستی جوشکاری | سیستم جوشکاری خودکار |
|---|---|---|
| ثبات جوش در شیفتهای مختلف | تغییرپذیری قابل توجه | تغییرپذیری ناچیز |
| نرخ بازکاری (معمول) | ۳ تا ۵ درصد خروجی | کمتر از 1% |
| وابستگی به مهارت اپراتور | بالا | کم |
| یکنواختی ظاهر درز | متغیر | یکپارچگی هستند |
این الگو در چندین واحد تولیدی که این انتقال را انجام دادهاند، تکرار میشود. خودِ بهبود در ثبات، اغلب هزینه تجهیزات را در سال اول توجیه میکند.
چه چیزی برای یک تولیدکنندهٔ ترکیهای تغییر کرد
یک تولیدکنندهٔ پردههای رُلی در ترکیه چندین سال است که به اروپای غربی صادرات دارد. محصولات آنها مورد تقدیر بود، اما در مناقصههای بزرگ، همواره به رقبایی باز میگشتند که تضمینهای کیفی دقیقتری ارائه میدادند. این مشکل به فرآیند جوشکاری آنها بازمیگشت.
آنها از جوشکارهای ضربهای نیمهخودکار با تغذیهٔ دستی پارچه استفاده میکردند. خود ماشینها قابلیت لازم را داشتند، اما تغذیهٔ دستی خطاهایی در تنظیم موقعیت ایجاد میکرد. اپراتورها باید هر پانل را بهصورت دستی در جای مناسب قرار میدادند و علیرغم تجربهٔ بالایشان، اندازهٔ تغییر در قرارگیری بهقدری بود که بر مقاومت و ظاهر جوش تأثیر میگذاشت.
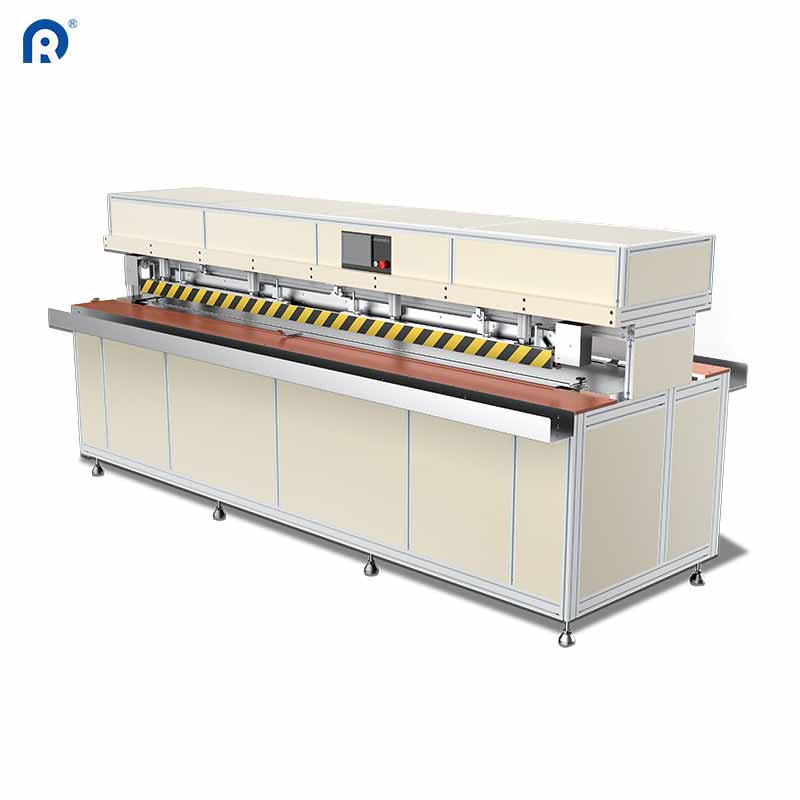
آنها به یک دستگاه جوشکاری اتوماتیک کامل برای پردههای رُلی با کنترل PLC و موقعیتیابی پنچرهای بادی ارتقا یافتند. این دستگاه اکنون تراز کردن پنلها، جوشکاری و خنکسازی را در یک چرخهٔ اتوماتیک واحد انجام میدهد. نتیجهٔ این ارتقا تنها بهبود کیفیت جوش نبود، بلکه امکان ثبت و بازتولید دقیق آن جوشها در تمام سفارشها را فراهم کرد. این ثبتها به یک ویژگی فروش قوی برای خریداران اروپایی تبدیل شد که به قابلیت ردیابی ارزش میگذارند.
سود غیرمنتظره در مدیریت موجودی آنها ظاهر شد. با حفظ ثبات کیفیت جوش، اکنون میتوانستند ابعاد پنلهای خود را استاندارد کنند و دیگر نیازی به در نظر گرفتن مواد اضافی برای «پیشگیری از تعمیر و تکرار» نداشتند. این امر فضای انبارداری را آزاد کرد و موجودی پارچههای آنها را بهطور قابلتوجهی کاهش داد. .
آنچه بازار گستردهتر نشان میدهد
بخش تجهیزات جوشکاری در سراسر جهان روندی به سوی اتوماسیون دارد. ارزش بازار جهانی ماشینآلات جوشکاری در سال ۲۰۲۵ حدود ۱۹/۸ میلیارد دلار بود و پیشبینی میشود تا سال ۲۰۳۲ به ۲۹/۶ میلیارد دلار برسد که نرخ رشد سالانه مرکب آن ۵/۹ درصد است. در بخش اتصال پارچه و منسوجات، تحول به سمت سیستمهایی است که وابستگی به اپراتور را کاهش داده و ثبات کیفیت را بهبود میبخشند.
اتوماسیون در جوشکاری صرفاً جایگزینی نیروی کار نیست. بلکه پاسخی به یک چالش ساختاری است: یافتن جوشکاران ماهر هر روز سختتر میشود و کسانی که در دسترس هستند، دستمزد بالاتری دریافت میکنند. اتوماسیون فرآیند جوشکاری خطرات ناشی از وابستگی به نیروی کار را کاهش داده و در عین حال کیفیت خروجی را بهبود میبخشد.
تحلیلگران صنعت همچنین اشاره کردهاند که خریداران بیشتر بر تجهیزاتی با ویژگیهایی مانند کنترلهای قابل برنامهریزی و قابلیتهای تشخیصی تأکید میکنند. این ویژگیها فریبآور تبلیغاتی نیستند—بلکه نیازهای عملیاتی واقعی را منعکس میکنند. دستگاهی که بتواند پروفایلهای مربوط به انواع مختلف پارچه را ذخیره کند و در زمان لزوم آنها را بازیابی کند، زمان راهاندازی را کاهش داده و احتمال خطای اپراتور را کم میکند.
جایی که فناوری محدودیت دارد
هیچ دستگاهی راهحل جادویی نیست. جوشکاری خودکار سایهبانهای غلتکی بیشترین کارایی را در شرایطی دارد که تغذیه مواد یکنواخت و سطح پارچه تمیز باشد. اگر ضخامت پوشش پیویسی از رولی به رول دیگر تغییر کند، ممکن است تنظیمات ثابت دمای دستگاه نیاز به اصلاح داشته باشد. اگر پارچه بهدرستی انبار نشده و آلودگی روی سطح آن ایجاد شده باشد، حتی بهترین پارامترهای جوشکاری نیز عملکرد ضعیفی خواهند داشت.
این دستگاهها همچنین طول حداقلی عملیاتی دارند. برای کارگاههایی که قطعات سفارشی تکی تولید میکنند، زمان راهاندازی جوشکار خودکار ممکن است در مقایسه با یک اپراتور ماهر که از ابزار دستی استفاده میکند، منطقی نباشد. نقطه سر به سر معمولاً در حجمهای تولید بالاتر رخ میدهد—بهطوریکه معمولاً در محدوده چند دوجین پنل در روز، بسته به پیچیدگی جوش، قرار دارد. زیر این آستانه، انعطافپذیری روشهای دستی همچنان جایگاه خود را دارد.
سازگانی مواد نیز از دیگر ملاحظات است. جوش حرارتی بیشترین اثربخشی را در پارچههای پوششدار پلیوینیل کلراید و برخی پارچههای مصنوعی دارد. الیاف طبیعی یا مواد با پوشش سنگین ممکن است به این فرآیند واکنش مناسبی نشان ندهند. سازندگان باید انواع خاص پارچه خود را پیش از انتخاب یک سیستم کاملاً خودکار آزمایش کنند.
تصمیمگیری درباره انجام این تغییر
تصمیمگیری دربارهٔ اتوماسیون جوشکاری پردههای رُلر به ارزیابی سادهای برمیگردد: آیا هزینهٔ تغییرپذیری بیشتر از هزینهٔ دستگاه است؟ اگر کارهای اصلاحی، ضایعات و کیفیت نامنظم در سود حاشیهای شما حفره ایجاد کردهاند، پاسخ احتمالاً «بله» است.
فناوری بالغ شده است. دادهها پذیرش آن را تأیید میکنند. و روند صنعت روشن است. پرسش این نیست که آیا جوشکاری خودکار کار میکند یا خیر— بلکه این است که آیا عملیات خاصی به اندازهای گسترده شده که مزایای آن بر سرمایهگذاری غلبه کند.
ریدونگ طیفی از راهحلهای جوشکاری خودکار پردههای رُلر را ارائه میدهد که برای محیطهای تولیدی طراحی شدهاند که در آنها ثبات و ظرفیت تولید اهمیت دارد. تجهیزات آنها بر پایهٔ سیستمهای جوش حرارتی ساخته شدهاند که بر یکپارچگی درز و قابلیت اطمینان عملیاتی تمرکز دارند و رویکرد تولیدی آنها سالهاست که در صنعت پوششدهندههای پنجره مورد استفاده قرار میگیرد.


