
 EN
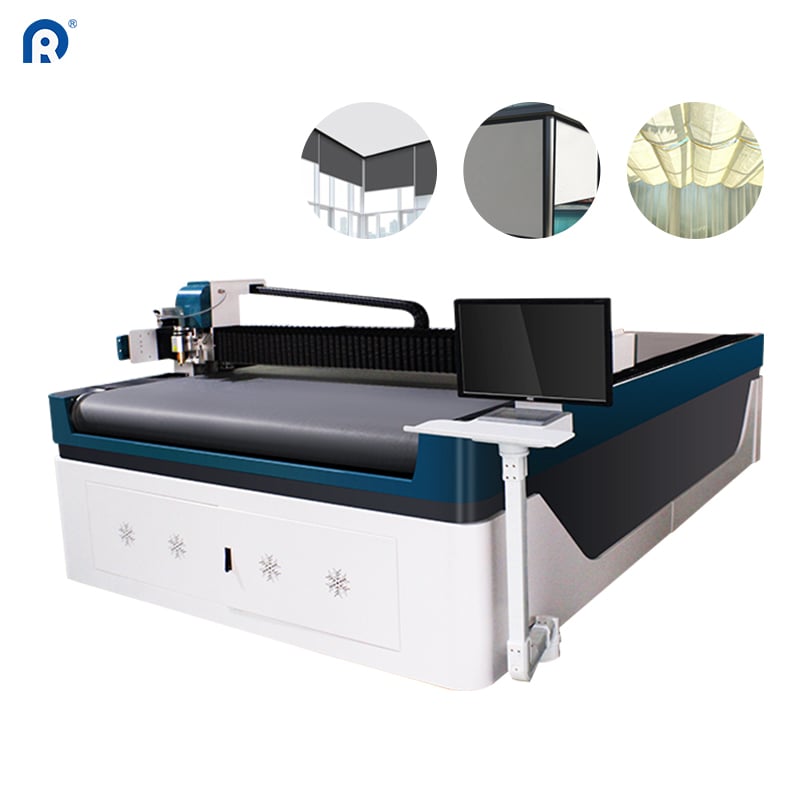
الطاولة التي يُساء استخدامها باستمرار
لكل مصنع لتصنيع الستائر الأسطوانية طاولة قص واحدة على الأقل. وبعض المصانع يمتلك عدَّة طاولات. وعند المرور في خط الإنتاج، سترى هذه الطاولات وهي تحمل لفائف القماش، أو تُستخدم كمساحات عمل مؤقتة، أو تراكم الغبار في الزوايا. والمفارقة أن هذه الآلات تمثِّل استثمارًا رأسماليًّا كبيرًا، ومع ذلك فإن العديد من العمليات تستخدمها بنسبة ضئيلة جدًّا من إمكاناتها الكاملة.
إن طاولة القص ليست مجرَّد سطح مسطَّح مزوَّد بشفرة. فطاولات القص فوق الصوتية الحديثة تدمج بين التحكُّم الرقمي المحوسب (CNC)، وأنظمة التموضع الدقيقة، ورؤوس أدوات متعددة لتقوم بكل شيء بدءًا من القص المستقيم ووصولًا إلى الأشكال المعقدة. وقد تقدَّمت هذه التكنولوجيا تقدُّمًا كبيرًا خلال العقد الماضي، لكن ممارسات خط الإنتاج لم تواكب هذه التطورات دائمًا.
اكتشف مُصنِّعٌ في وسط غرب الولايات المتحدة ذلك عند تدقيقه استخدام قسم التقطيع لديه. وكانت طاولة التقطيع فوق الصوتية الخاصة به، القادرة على معالجة الألواح بمقاسات تصل إلى ٣,٢ × ٦ أمتار، تعمل بنسبة أقل من ٤٠٪ من سعتها خلال الورديات الاعتيادية. ولم تكن الآلة معطَّلةً. بل إن المشغلين لم يخضعوا للتدريب على نصف ميزاتها فقط.
فهم ما تستطيع الآلة فعله فعليًّا
الفجوة بين ما تقدِّمه طاولة التقطيع وما يستخدمه المشغلون غالبًا أوسع مما يتوقعه المرء. فخذ تقنية التقطيع فوق الصوتي مثالًا. وتستخدم هذه التقنية اهتزازات ذات تردد عالٍ لإنتاج حوافٍ نظيفةٍ ومُغلَقةٍ في مرحلة واحدة. وهذا يعني عدم وجود تآكلٍ في الحواف، ولا حاجة لعملية ثانوية لإغلاق الحواف، ولا أليافٍ متناثرة تتطلب تنظيفًا لاحقًا. وهذه الميزة ذات قيمة خاصة لأقمشة الستائر الدوارة، لأن الحافة المقطوعة تصبح الحافة النهائية الجاهزة للاستخدام.
وبالإضافة إلى شفرات الموجات فوق الصوتية، تدعم الطاولات الحديثة أنواعاً متعددة من الأدوات: سكاكين البيتزا للقطع المستقيم، وسكاكين التكسير للمواد الثقيلة، وشفرات الدوران للأنماط المعقدة. ولكل أداة غرضٌ محدد، ويستغرق التبديل بينها دقائق لا ساعات. ومع ذلك، فإن العديد من الورش تكتفي بأداة واحدة لأداء جميع المهام، ما يؤدي إلى فقدان الكفاءة وجودة النتائج.
ويكتسب الجانب البرمجي أهميةً مماثلة. فخوارزميات تحسين الترتيب (Nesting) قادرة على خفض هدر المواد عبر ترتيب أنماط القطع بحيث تُستغل أقصى ما يمكن من القماش. وطاولة مزودة بدعم برمجي جيد قادرة على تخزين بيانات القماش، وتتبع القطع المتبقية، واقتراح تسلسلات القطع الأمثل. وهذه الميزات ليست إضافات اختيارية، بل هي جوهر العرض القيمي لطاولة القطع الحديثة.
التكلفة الحقيقية للاستخدام غير الأمثل
يظهر الاستخدام غير الأمثل في أماكن يسهل تجاهلها. وهدر المواد هو الأمر الواضح. فعندما لا تُستخدم برامج الترتيب الآلي على طاولة القطع، يعتمد المشغلون على التخطيط اليدوي — ما يؤدي عادةً إلى هدر أكبر في المواد. وقد يهدر ورشةٌ تُجهِّز ٥٠٠ ستارة دوارة أسبوعيًّا ما بين ٥٪ و٨٪ إضافيًّا من القماش لمجرد أنها لا تستخدم أدوات التحسين المدمجة أصلاً في آلتها.
أما تكلفة العمالة فهي أقل وضوحًا. فطاولة القطع التي تعمل بسعة جزئية تتطلب مع ذلك مشغلًا مخصصًا. فإذا أمضى هذا المشغل نصف وقته في الانتظار أمام الآلة أو في وضع المواد يدويًّا، ارتفعت تكلفة كل عملية قطع. وقد تُنتج الآلة مخرجات مقبولة، لكن هيكل التكاليف يكون غير فعّال.
| عامل الاستخدام | ورشة نموذجية أ (الاستخدام الأساسي) | ورشة نموذجية ب (الاستخدام المُحسَّن) |
|---|---|---|
| نسبة هدر المواد | 10–12% | 5–7% |
| عدد عمليات القطع لكل وردية مشغل | 80–100 | 140–180 |
| مدة تغيير الأداة | ٢٠–٣٠ دقيقة | 5–10 دقائق |
| الميزات البرمجية المستخدمة | 20–30% | 70–80% |
التفاوت بين الاستخدام الأساسي والمستخدم بشكل مُحسَّن ليس نظريًّا. هذه الأرقام مستمدة من مقارنة ورش عمل تمتلك معدات مماثلة لكن بأساليب تشغيل مختلفة. فحسب هدر المواد وحده، يمكن أن يُترجم هذا التفاوت إلى آلاف الدولارات سنويًّا في تكاليف القماش المُوفَّرة.
حالة دراسية من مُصدِّر تركي للستائر الملفوفة
استخدم مصنعٌ في إسطنبول طاولة القطع فوق الصوتية الخاصة به لمدة ثلاث سنوات وبنتائج معقولة. فقد كانت الآلة تقطع بدقة، وتُغلق الحواف جيدًا، وكانت الإنتاجية تواكب الطلبات. لكن عند توسيع نطاق أعماله ليشمل الستائر الملفوفة المخصصة المقاسات للسوق الأوروبي، واجه عقبة كبيرة. فكل طلب يتطلَّب أبعادًا مختلفة، ولا يستطيع أسلوب البرمجة اليدوي الذي اعتمده مواكبة هذا التنوُّع.
وجَّه المصنع استشاريًّا أمضى أسبوعًا في ورشة العمل. وكانت توصيته بسيطة: البدء باستخدام ميزتي مسح الباركود وإدخال الطلبات المتوفِّرتين بالفعل على الجهاز. بدلاً من إدخال الأبعاد يدويًّا لكل طلب، يمكن للمُشغِّلين مسح رمز الباركود ضوئيًّا والسماح للنظام باستخراج معالم القطع من قاعدة البيانات.
استغرق تطبيق التغيير يومين. وخلال أسبوع واحد، زادت سرعة قطع المواد بنسبة تقارب ٤٠٪ دون إضافة أي معدات جديدة. وكانت الماكينة قادرة على أداء هذه المهمة منذ البداية، لكنها لم تُستَخدم في الاستفادة من هذه الميزات.
معايير القطاع والمقاييس المرجعية للأداء
شهد قطاع معدات تغطيات النوافذ تحسُّنًا تكنولوجيًّا ثابتًا، لكن اعتماد الميزات المتقدمة يتفاوت بشكل كبير. ويلاحظ محلِّلو القطاع أن سوق آلات قطع القماش العالمية من المتوقع أن تنمو بمعدل سنوي مركب يبلغ نحو ٥,٥٪ حتى عام ٢٠٣١. وتنبع هذه النمو جزئيًّا من الطلب على الاستبدال وجزئيًّا من قيام المصنِّعين بالترقية إلى أنظمة أكثر قدرة.
لقد تغيّر مفهوم «أفضل ما وصلت إليه التكنولوجيا». ف nowadays، يُعتبر جدول القطع المزود بالتحكم العددي الحاسوبي (CNC)، ورؤوس الأدوات المتعددة، والبرمجيات المدمجة معيارًا أساسيًّا في عمليات الإنتاج المتوسطة والكبيرة. أما الجداول التي كانت متطوّرة جدًّا قبل خمس سنوات، فهي اليوم معدّات أساسية. والسؤال هو ما إذا كانت الورش تستفيد بأقصى قدر ممكن من المعدّات التي تمتلكها بالفعل.
كما تحسّنت ميزات السلامة. فتشمل الجداول الحديثة حواجز بصرية تتوقف بموجبها شريط التثبيت عند اكتشاف اليدين أو أي أجسام تحته. وتقلّل هذه الأنظمة من خطر الإصابات، وتسمح للعاملين بالعمل بسرعة أكبر دون المساس بالسلامة. ومع ذلك، فإن بعض الورش تُعطّل أو تتجاهل هذه الميزات لتوفير بضع ثوانٍ في كل دورة، مما يغفل حقيقة أن السلامة والإنتاجية ليستا متناقضتين، بل تدعم إحداهما الأخرى.
حيث تبلغ عملية التحسين حدودها
دفع طاولة القص إلى أقصى حد من الاستخدام ليس دائمًا الهدف الصحيح. فبعض المهام ببساطة لا تصلح للقص الآلي. فقد تكون الكميات الصغيرة، أو أنواع الأقمشة غير المعتادة، أو الطلبات المُخصَّصة جدًّا أكثر ملاءمةً للقص اليدوي. كما قد تفوق مدة إعداد نمط قص معقَّد وبرمجه الوقت الذي توفره الأتمتة.
كما أن خصائص المادة تفرض قيودًا أيضًا. فالقص بالموجات فوق الصوتية يعمل بكفاءة على الأقمشة الاصطناعية مثل البولي فينيل كلورايد والبوليستر، لكن الألياف الطبيعية أو المواد المغلفة بكثافة قد لا تُغلَق بشكلٍ مناسب. وتتراوح سماكة القطع التي تسمح بها الآلة عادةً بين ٠٫١ و٢ ملليمتر، وهي مدى يشمل معظم أقمشة الستائر الدوارة، لكنه يستثني الأقمشة الصناعية الثقيلة. .
كما أن الأبعاد الفيزيائية للطاولة ذات أهمية أيضًا. فآلة ذات مساحة قص تبلغ ٣٫٢ × ٦ أمتار لا يمكنها معالجة ألواح تتجاوز هذه الأبعاد دون إعادة وضعها، ما يؤدي إلى تحديات في المحاذاة. للمصنّعين الذين ينتجون مظلات واسعة جدًّا أو ستائر بتنسيق كبير، قد تصبح سعة طاولة القطع عنق زجاجةٍ بغضّ النظر عن مدى تحسينها.
خطوات عملية للاستغلال الأفضل
يبدأ الطريق نحو استغلال أفضل لطاولة القطع بإجراء تدقيق. راقب ما تؤديه الآلة فعليًّا على مدار أسبوع. سجّل الأدوات المستخدمة، والميزات البرمجية التي يتم استخدامها، والوقت الذي يقضيه المشغلون في كل مهمة. وسيظهر الفرق بوضوح.
أما التدريب فهو الخطوة التالية. فكثير من طاولات القطع مزوَّدة بإمكانيات برمجية شاملة لا يتم استكشافها أبدًا لأن أحدًا لم يخصص الوقت الكافي لتعلمها. ويُحقِّق يوم واحد من التدريب المركَّز على تحسين الترتيب (nesting) أو دمج الباركود عوائد تفوق تكلفة التدريب بكثير.
وأخيرًا، عامل طاولة القطع كجزءٍ من نظامٍ متكاملٍ وليس كآلةٍ معزولة. وصِلها بنظام إدارة الطلبات. واستخدم البيانات التي تُولّدها لتوجيه قرارات الشراء وإدارة المخزون. فطاولة القطع لا تقتصر وظيفتها على قطع الأقمشة فحسب، بل يمكنها أيضًا توفير معلوماتٍ ذكيةٍ حول استهلاك المواد ونقاط الاختناق في الإنتاج واتجاهات الجودة.
تُصنّع شركة ريدونغ مجموعةً من طاولات القطع بالموجات فوق الصوتية المصمَّمة خصيصًا لصناعة الستائر الدوارة والأنظمة الواقية من أشعة الشمس، وبتكويناتٍ تدعم مختلف أحجام الإنتاج وأنواع المواد. وتتميّز معدّاتها بالدقة والموثوقية والانسجام مع سير العمل الإنتاجي القائم، ما يعكس فلسفةً تصنيعيةً ترتكز على الاحتياجات العملية المباشرة في ورشة الإنتاج. .


