
 EN
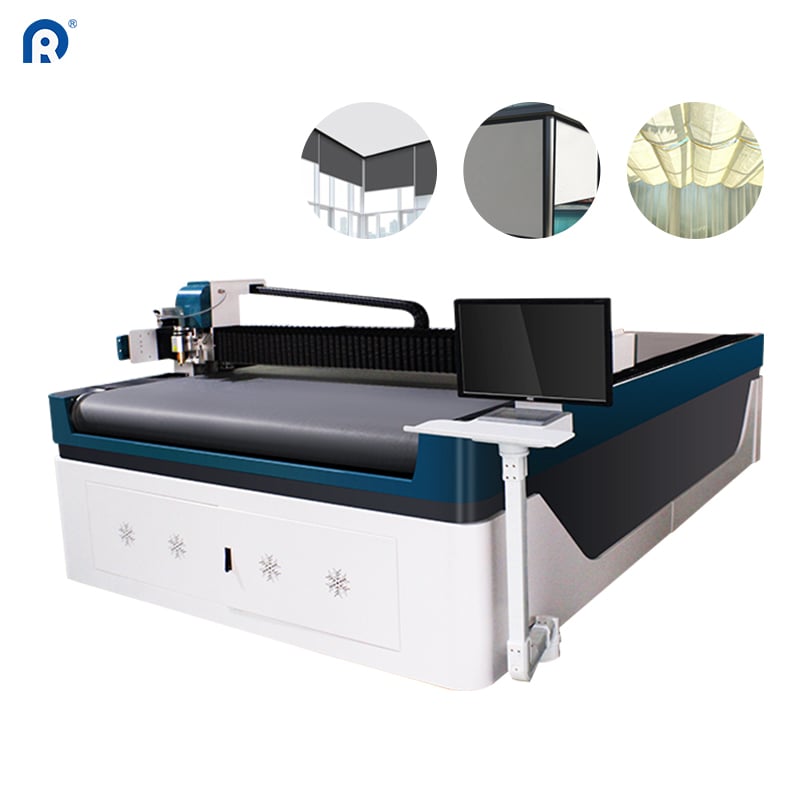
Масата за рязане, която се използва неправилно
Във всяка фабрика за ролети има поне една маса за рязане. Някои имат по няколко такива. Прекосете производствения цех и ще видите как те държат ролкови платнища, служат като временни работни места или се събират прашни в ъглите. Иронията е, че тези машини представляват значителна капиталистична инвестиция, но много производствени операции ги използват само на част от техния потенциал.
Режещата маса не е просто плоска повърхност с нож. Съвременните ултразвукови режещи маси комбинират CNC управление, системи за прецизно позициониране и множество режещи глави, за да изпълняват всичко – от прави резове до сложни форми. технологията се е подобрила значително през последното десетилетие, но практиките на производствената площадка не винаги са напредвали със същата скорост.
Един производител от Средния Запад на Съединените щати установи това, когато проучи използването на своята режеща секция. Неговата ултразвукова режеща маса, способна да обработва плочи с размери до 3,2 на 6 метра, работеше на по-малко от 40 % от своята капацитетност по време на стандартните смени. машината не беше повредена. Операторите просто не бяха обучени по половината от нейните функции.
Разбиране на това какво може всъщност да прави машината
Разликата между това, което предлага една рязачка маса, и това, което използват операторите, често е по-голяма, отколкото се очаква. Вземете за пример ултразвуковото рязане. Тази технология използва високочестотни вибрации, за да създаде чисти и запечатани ръбове при единичен проход. Това означава, че няма разплитане, няма вторична операция за запечатване на ръбовете и няма разхлабени нишки, които трябва да се почистват след това. За платната за ролети това е особено ценно, тъй като рязаният ръб става крайният ръб.
Освен ултразвуковите ножове, съвременните маси поддържат множество типове инструменти — пица-ножове за прави резове, компресионни ножове за тежки материали и ротационни ножове за сложни шарки. всеки инструмент има специфична цел, а превключването между тях отнема минути, а не часове. Въпреки това много работилници използват един и същ инструмент за всички задачи, като по този начин губят ефективност и качество.
Програмната част е също толкова важна. Алгоритмите за оптимизация на разположението на резовете могат да намалят отпадъците от материала, като подреждат резовете по начин, който максимизира използването на платното. таблица с добро софтуерно поддържане може да съхранява данни за платовете, да проследява остатъчните парчета и да предлага оптимални последователности за рязане. тези функции не са допълнителни възможности — те са основна част от стойностното предложение на съвременна рязачка маса.
Реалната цена на недостатъчното използване
Недостатъчното използване се проявява на места, които лесно се пропускат. Загубата на материали е очевидният пример. Когато софтуерът за автоматично подреждане на рязачката маса не се използва, операторите разчитат на ръчно подреждане — което обикновено води до по-голямо количество отпадъци. Производствена фирма, която обработва 500 ролетки седмично, може да загуби допълнително 5–8 % от платовете просто защото не използва инструментите за оптимизация, вече вградени в машината.
По-малко очевидна е цената на труда. Рязачка маса, която работи с частична мощност, все още изисква специализиран оператор. Ако този оператор прекарва половината си време в чакане на машината или в ръчно позициониране на материали, разходите за труд на един рязан елемент се увеличават. Машината може да произвежда приемливо количество продукция, но структурата на разходите е неефективна.
| Коефициент на използване | Типична работилница А (базово използване) | Типична работилница Б (оптимизирано използване) |
|---|---|---|
| Степен на отпадъчен материал | 10–12% | 5–7% |
| Режими на операторска смяна | 80–100 | 140–180 |
| Време за смяна на инструмента | 20–30 минути | 5–10 минути |
| Използвани функции на софтуера | 20–30% | 70–80% |
Разликата между базовото и оптимизираното използване не е теоретична. Тези цифри са получени чрез сравнение на работилници с подобно оборудване, но с различни оперативни подходи. Само разликата в отпадъците от материала може да се превърне в спестявания от хиляди долара годишно за платовете.
Случай от турски производител на ролетки за експорт
Производител в Истанбул използвал ултразвуковата си рязачка маса в продължение на три години с разумен успех. Машината режеше точно, краищата се запечатваха добре и производството задоволяваше поръчките. Но когато предприятието се разширило към персонализирани ролетки с различни размери за европейския пазар, срещнало сериозно препятствие. Всяка поръчка изискваше различни размери, а ръчният метод за програмиране не можел да се справи с такава разнообразност.
Те наеха консултант, който прекара седмица на производствената площадка. Препоръката беше проста: започнете да използвате функциите за сканиране на баркодове и въвеждане на поръчки, които вече са налични на машината. вместо ръчно въвеждане на размерите за всяка поръчка, операторите могат да сканират баркод и да оставят системата да изтегли параметрите за рязане от базата данни.
Промяната беше внедрена за два дни. В рамките на една седмица производителността им при рязане се увеличи с около 40 %, без да се добавя ново оборудване. Машината винаги е била способна да изпълнява това. Просто не са използвали тези функции.
Индустриални стандарти и показатели за производителност
Секторът за оборудване за пердета е отбелязал стабилно технологично подобряване, но прилагането на напредналите функции варира значително. Наблюдателите на индустрията отбелязват, че глобалният пазар на машини за рязане на платно се прогнозира да расте със средногодишни темпове от около 5,5 % до 2031 г. Този растеж се дължи частично на търсенето за замяна и частично на модернизацията на производителите към по-мощни системи.
Това, което се смята за «съвременно състояние на технологиите», се е променило. Режещата маса с ЧПУ управление, множество режещи глави и интегриран софтуер сега се счита за стандартна за средни и големи производствени операции. Масите, които преди пет години бяха на върха на технологиите, днес са базово оборудване. Въпросът е дали цеховете използват напълно стойността на това, което вече притежават.
Функциите за безопасност също са подобрени. Съвременните маси включват оптични бариери, които спират прихващащата греда, ако под нея се забележат ръце или обекти. Тези системи намаляват риска от наранявания и позволяват на операторите да работят по-бързо, без да жертват безопасността. Въпреки това някои цехове изключват или заобикалят тези функции, за да спестят секунди на цикъл, пропускайки факта, че безопасността и производителността не са компромис — те се подкрепят взаимно.
Където оптимизацията достига своите граници
Довеждането на една рязачна маса до максимално използване не винаги е правилната цел. Някои задачи просто не са подходящи за автоматизирано рязане. Малки серии, необичайни видове плат, или силно персонализирани поръчки често се обработват по-добре ръчно. Времето за подготвяне на програма за сложен резен модел може да надвишава времето, спестено чрез автоматизация.
Характеристиките на материала също налагат ограничения. Ултразвуковото рязане работи добре върху синтетични платове като ПВЦ и полиестер, но естествените влакна или силно покрити материали може да не се запечатват правилно. обхватът на дебелината, която машината може да реже, обикновено е между 0,1 и 2 милиметра, което обхваща повечето платове за ролети, но изключва по-тежките индустриални текстилни материали. .
И физическите размери на масата имат значение. Машина с рязачна площ от 3,2 на 6 метра не може да обработва панели, по-големи от този размер, без пренареждане, което води до предизвикателства при подравняването. за производителите на изключително широки навеси или тенджерки с голям формат капацитетът на резачката може да стане бутало, независимо от това колко добре е оптимизирана.
Практични стъпки за по-добра употреба
Пътят към по-добра употреба на резачката започва с аудит. Проследете какво всъщност прави машината в продължение на една седмица. Отбележете кои инструменти се използват, кои функции на софтуера се използват и къде операторите прекарват времето си. Пропуските ще станат очевидни.
Следващата стъпка е обучението. Много резачки идват с комплексни софтуерни възможности, които никога не се използват, защото никой не е отделил време да ги научи. Един ден фокусирано обучение по оптимизация на разположението на детайлите или интеграция на баркодове може да даде резултати, които надвишават многократно разходите за обучението.
Накрая, третирайте машината за рязане като част от система, а не като изолирана машина. Свържете я с системата за управление на поръчките. Използвайте данните, които генерира, за да информирате решенията относно покупките и управлението на запасите. Машината може да прави повече от просто рязане на плат — тя може да предоставя информация за използването на материали, производствени задръжки и тенденции в качеството.
Ridong произвежда серия ултразвукови машини за рязане, проектирани за индустрията на ролети и слънчеви щори, с конфигурации, поддържащи различни мащаби на производство и типове материали. Оборудването им подчертава прецизност, надеждност и интеграция с вече съществуващите производствени работни процеси, отразявайки философия на производство, изградена около практически нужди на производствения под. .
Съдържание
- Масата за рязане, която се използва неправилно
- Разбиране на това какво може всъщност да прави машината
- Реалната цена на недостатъчното използване
- Случай от турски производител на ролетки за експорт
- Индустриални стандарти и показатели за производителност
- Където оптимизацията достига своите граници
- Практични стъпки за по-добра употреба


