
 EN
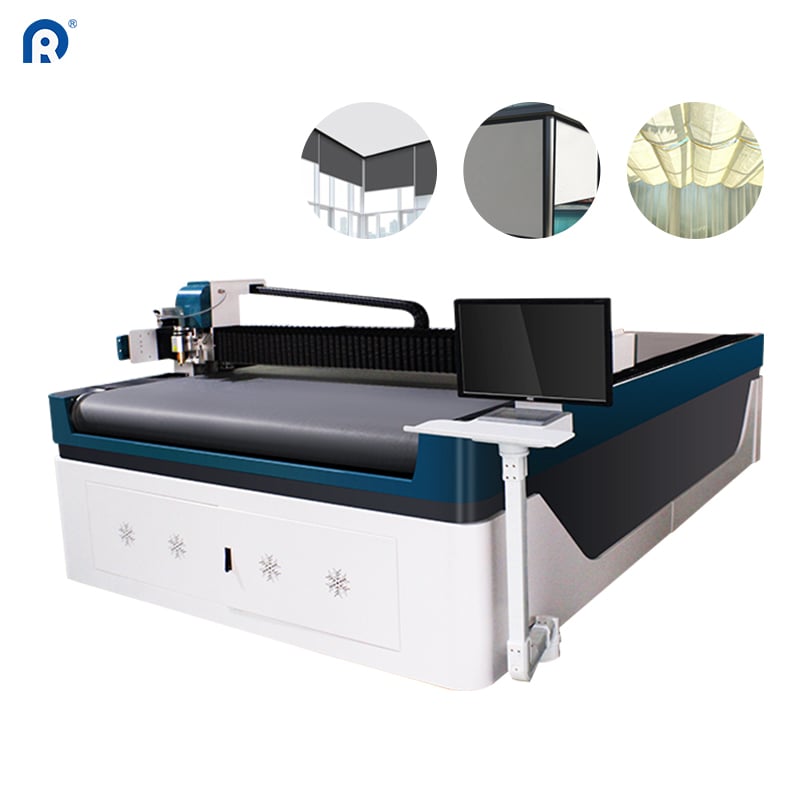
Leikkauspöytä, jota väärinkäytetään
Jokaisessa rullaverhojen tehtaassa on vähintään yksi leikkauspöytä. Joissakin tehtaissa niitä on useita. Kävele tuotantolinjan läpi, ja huomaat ne pitävän kangasrullia, toimivan tilapäisinä työpintoina tai keräävän tomua kulmissa. Iroonista on, että nämä koneet edustavat merkittävää pääomasijoitusta, mutta monet toiminnot käyttävät niitä vain murto-osan niiden mahdollisuuksista.
Leikkauspöytä ei ole pelkkä tasainen pinta terällä. Nykyaikaiset ulträänileikkauspöydät yhdistävät CNC-ohjauksen, tarkan sijainnin määrittävän järjestelmän ja useita työkalupäitä, jotta ne voivat käsitellä kaikenlaisia leikkauksia suorista leikkauksista monimutkaisiin muotoihin teknologia on kehittynyt huomattavasti viimeisen kymmenen vuoden aikana, mutta tuotantolinjan käytännöt eivät ole aina pysyneet samalla tahdilla.
Tämän havainnoi Yhdysvalloissa Keski-Lännen alueella toimiva valmistaja, kun se tarkasteli leikkausosaston hyötykäyttöä. Sen ulträäni-leikkauspöytä, joka pystyy käsittelemään levyjä enintään 3,2 metriä leveitä ja 6 metriä pitkiä, toimi tavallisilla työvuoroilla alle 40 %:n kapasiteetilla. laitetta ei ollut rikki. Työntekijöitä ei vain ollut koulutettu sen ominaisuuksien puolesta – he eivät olleet saaneet koulutusta puolet sen toiminnoista.
Ymmärrä, mitä laite todellisuudessa osaa
Käytettävissä olevan leikkauspöydän tarjoamien mahdollisuuksien ja työntekijöiden käyttämän toiminnallisuuden välinen ero on usein suurempi kuin odotettaisiin. Otetaan esimerkiksi ulträäni-leikkaus. Tämä tekniikka käyttää korkeataajuista värähtelyä luodakseen yhdellä kerralla puhtaat ja tiukat reunat. Tämä tarkoittaa, että materiaali ei hajoa, ei tarvita toissijaista reunan tiukentamista ja ei jää löysänä putoavia kuituja, jotka pitäisi myös siivota pois. Rullaverhojen kankaille tämä on erityisen arvokasta, koska leikattu reuna muodostaa valmiin reunan.
Nykyaikaiset leikkuupöydät tukevat useita työkalutyyppejä ulträänisveitsien lisäksi – esimerkiksi pitsaveitset suorille leikkauksille, puristusveitset painaville materiaaleille ja pyörivät veitset monimutkaisiin kuvioihin jokainen työkalu on tarkoitettu tiettyyn tehtävään, ja työkalujen vaihtaminen kestää minuutteja, ei tunteja. Monet liikkeet kuitenkin käyttävät kaikkiin tehtäviin yhtä työkalua, mikä vähentää tehokkuutta ja laadukkuutta.
Ohjelmistopuoli on yhtä tärkeä. Sijoittelualgoritmit voivat vähentää materiaalihävikkiä järjestämällä leikkauskuvioita siten, että kankaan hyötykäyttö maksimoituu pöytä, joka tukee hyvää ohjelmistoa, voi tallentaa kankaiden tiedot, seurata jäännöspaloja ja ehdottaa optimaalisia leikkausjärjestyksiä nämä ominaisuudet eivät ole valinnaisia lisäosia – ne ovat keskeisiä nykyaikaisen leikkuupöydän arvopropositiolle.
Todellinen kustannus alakäytöstä
Alakäyttö ilmenee paikoissa, jotka ovat helppoa jättää huomioimatta. Materiaalihävikki on ilmeinen esimerkki. Kun leikkuupöydän sijoitusohjelmistoa ei käytetä, työntekijät luottavat manuaaliseen sijoitteluun – mikä yleensä johtaa suurempaan jäteprosenttiin. Liike, joka valmistaa viikossa 500 rullaverhokalvoa, saattaa hukata ylimääräisesti 5–8 % kankaita vain siksi, ettei se hyödynnä koneessa jo olevia optimointityökaluja.
Työvoimakustannus on vähemmän ilmeinen kustannus. Leikkuupöytä, joka toimii osittaisella kapasiteetilla, vaatii silti omistettavan työntekijän. Jos työntekijä käyttää puolet ajastaan odottamalla konetta tai sijoittamalla materiaaleja manuaalisesti, leikkauksen työvoimakustannus nousee. Kone saattaa tuottaa hyväksyttävää tulostetta, mutta kustannusrakenne on tehottoma.
| Käyttöaste | Tyypillinen liike A (peruskäyttö) | Tyypillinen liike B (optimoidut käyttötapaukset) |
|---|---|---|
| Materiaalien hukkakate | 10–12% | 5–7% |
| Leikkauksia työntekijän vuorolla | 80–100 | 140–180 |
| Työkalun vaihtoaika | 20–30 minuuttia | 5–10 minuuttia |
| Käytetyt ohjelmistotoiminnot | 20–30% | 70–80% |
Perus- ja optimoitu käyttö eivät eroa pelkästään teoreettisesti. Nämä luvut perustuvat vertailuun samanlaisella laitteistolla varustettujen tehdasten välillä, mutta erilaisilla toimintatavoilla. Pelkästään materiaalihävikin ero voi vuodessa merkitä tuhansia dollareita säästettyjä kankaiden kustannuksia.
Tapaus turkkilaiselta rullaverhopuolen viennistä
Valmistaja Istanbulissa oli käyttänyt ulträänisen leikkuupöytäänsä kolme vuotta kohtalaisen menestyksellä. Kone leikkasi tarkasti, reunat sulkeutuivat hyvin ja tuotanto pysyi ajan tasalla tilausten kanssa. Kun yritys kuitenkin laajensi toimintaansa mukautettujen kokoisten rullaverhojen valmistukseen eurooppalaiseen markkinaan, se törmäsi esteen. Jokainen tilaus vaati eri mittoja, ja niiden manuaalinen ohjelmointitapa ei pystynyt pitämään tahtia vaihtelevien vaatimusten kanssa.
He hankkivat konsultin, joka vietti viikon tuotantotilalla. Suositus oli yksinkertainen: aloita käyttämään koneessa jo olemassa olevia viivakoodiskannaus- ja tilausyötötoimintoja. sen sijaan, että käyttäjät syöttäisivät manuaalisesti mitat jokaiseen tilaukseen, he voivat skannata viivakoodin ja antaa järjestelmän hakea leikkausparametrit tietokannasta.
Muutos toteutettiin kahdessa päivässä. Viikon sisällä leikkausteho kasvoi noin 40 % ilman uuden laitteiston hankintaa. Kone oli kykenyt tähän jo aiemmin. He eivät vain olleet käyttäneet näitä ominaisuuksia.
Alan standardit ja suorituskyvyn vertailukriteerit
Ikkunaverhojen valmistuskoneiden alalla on tapahtunut tasaisia teknologisia parannuksia, mutta edistyneiden ominaisuuksien hyödyntäminen vaihtelee huomattavasti. Alan tarkkailijoiden mukaan maailmanlaajuisen kankaanleikkauskoneiden markkinat kasvavat ympäri vuoden noin 5,5 %:n vuosittaisella yhdistetyllä kasvuprosentilla vuoteen 2031 asti. Tätä kasvua ajaa osittain korvaustarve ja osittain valmistajien päivitykset tehokkaampiin järjestelmiin.
Mitä tarkoittaa »paras saatavilla oleva teknologia«, on muuttunut. Leikkuupöytä, jossa on CNC-ohjaus, useita työkalupäitä ja integroitu ohjelmisto, katsotaan nyt normaaliksi keskisuurille ja suurille tuotantotoiminnoille. Viisi vuotta sitten huippuunsa kehitetyt pöydät ovat nyt perustason laitteita. Kysymys on siitä, hyödyntävätkö tehtaat kokonaan sitä, mikä heillä jo on.
Turvallisuusominaisuudet ovat myös parantuneet. Nykyaikaisiin pöytiin kuuluvat optiset esteet, jotka pysäyttävät kiinnitystangon, jos kädet tai esineet havaitaan sen alapuolella. Nämä järjestelmät vähentävät loukkaantumisriskiä ja mahdollistavat nopeamman työskentelyn ilman turvallisuuden vaarantamista. Joissakin tehtaissa näitä ominaisuuksia kuitenkin kytketään pois päältä tai ohitetaan säästääkseen sekunteja kullekin kierrokselle, mikä unohtaa sen, että turvallisuus ja tuottavuus eivät ole toisiaan poissulkevia – ne vahvistavat toisiaan.
Missä optimointi saavuttaa rajansa
Leikkauspöydän hyödyntäminen maksimitasolle ei aina ole oikea tavoite. Jotkut työt eivät yksinkertaisesti sovi automatisoituun leikkaukseen. Pienet erät, epätavalliset kankaatyypit tai erityisesti mukautetut tilaukset voidaan usein käsitellä paremmin manuaalisesti. Monimutkaisen leikkausmallin ohjelmoinnin valmisteluaika saattaa ylittää automatisoinnista saadun aikasäästön.
Materiaalin ominaisuudet asettavat myös rajoituksia. Ulträänileikkaus toimii hyvin synteettisillä kankailta, kuten PVC:llä ja polyesteerillä, mutta luonnonkuidut tai runsaasti pinnoitetut materiaalit eivät välttämättä suljeutu oikein. koneen leikkauspaksuuden alue on tyypillisesti 0,1–2 millimetriä, mikä kattaa useimmat rullaverhot kankaat, mutta jättää pois painavammat teollisuuskankaat. .
Pöydän fyysiset mitat ovat myös merkityksellisiä. Kone, jonka leikkausalue on 3,2 × 6 metriä, ei voi käsitellä paneeleja, jotka ylittävät tämän koon ilman uudelleensijoittelua, mikä aiheuttaa tarkkuusongelmia. valmistajille, jotka tuottavat erityisen leveitä aukkoja tai suuria varjostimia, leikkuupöydän kapasiteetti voi muodostua pullonkaulaksi riippumatta siitä, kuinka hyvin sitä on optimoitu.
Käytännön toimet paremman hyötykäytön saavuttamiseksi
Paremman leikkuupöydän hyötykäytön tie alkaa tarkastuksella. Seuraa, mitä kone todellisuudessa tekee viikon ajan. Merkitse, mitä työkaluja käytetään, mitä ohjelmiston ominaisuuksia käytetään ja missä operaattorit käyttävät aikaansa. Aukot tulevat ilmeisiksi.
Seuraava askel on koulutus. Moni leikkuupöytä sisältää laajan ohjelmistotoiminnallisuuden, jota ei koskaan tutkita, koska kukaan ei ole ottanut aikaa sen opiskeluun. Yhden päivän keskitetty koulutus esimerkiksi sijoittelun optimoinnista tai viivakoodien integroinnista voi tuoda tuloksia, jotka ylittävät koulutuskustannukset moninkertaisesti.
Lopuksi käsittele leikkuupöytää osana kokonaisjärjestelmää, ei eristettyä konetta. Yhdistä se tilaushallintajärjestelmään. Käytä sen tuottamaa tietoa ostopäätösten ja varastonhallinnan tukemiseen. Leikkuupöytä voi tehdä enemmän kuin vain kudosten leikkaamisen – se voi tarjota tietoa materiaalin käytöstä, tuotantokurkkuja ja laatuun liittyvistä kehityssuuntauksista.
Ridong valmistaa sarjaa ulträäni-leikkuupöytiä, jotka on suunniteltu rullaverhojen ja aurinkosuojien teollisuudelle, ja joiden konfiguraatiot tukevat eri mittakaavaisia tuotantoja ja erilaisia materiaaleja. Heidän laitteistonsa korostaa tarkkuutta, luotettavuutta ja integraatiota olemassa olevien tuotantotyönkulujen kanssa, mikä heijastaa valmistusfilosofiaa, joka perustuu käytännönläheisiin työpaikan tarpeisiin .


