
 EN
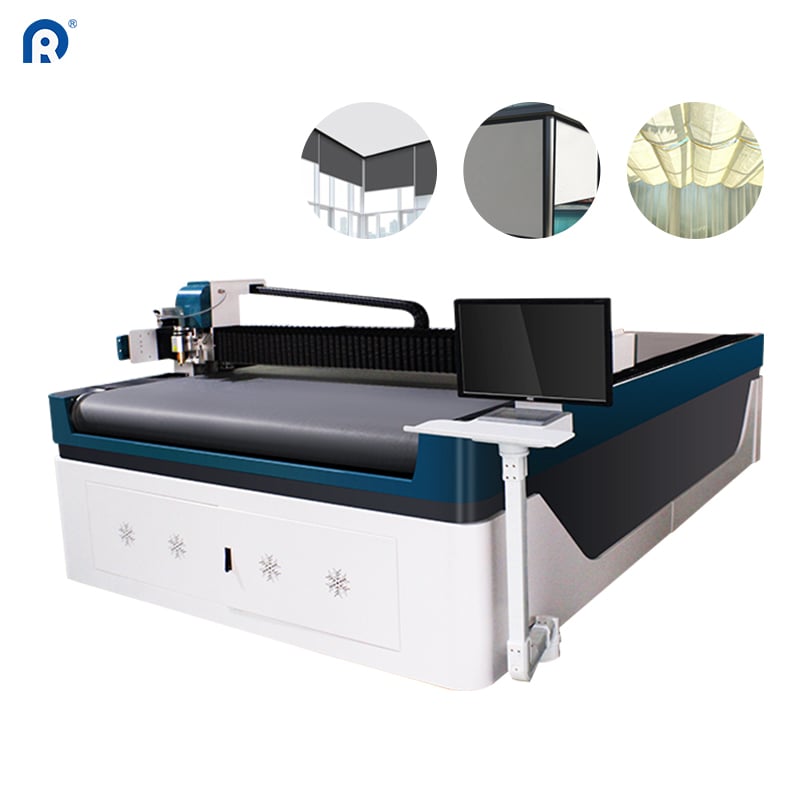
Այն կտրման սեղանը, որը սխալ է օգտագործվում
Յուրաքանչյուր ռոլլեր բլայնդի գործարանում կա առնվազն մեկ կտրման սեղան: Որոշ գործարաններում դրանք մի քանիսն են: Անցեք արտադրական հարթակով, և Դուք կտեսնեք, որ դրանք պահում են մատերիալի փաթեթները, ծառայում են որպես ժամանակավոր աշխատատեղեր կամ մաքրվում են անկյուններում: Իրոնիան նրանում է, որ այս սարքերը ներկայացնում են կարևոր կապիտալային ներդրում, սակայն շատ արտադրական գործընթացներում դրանք օգտագործվում են իրենց հնարավորությունների միայն մասնիկներով:
Կտրման սեղանը ոչ միայն հարթ մակերես է սրի հետ: Ժամանակակից ուլտրաձայնային կտրման սեղանները միավորում են CNC կառավարումը, ճշգրիտ դիրքավորման համակարգերը և բազմաթիվ գործիքային գլխավորությունները՝ կատարելու համար ողջ սpekտրը՝ ուղիղ կտրումներից մինչև բարդ ձևեր: տեխնոլոգիան վերջին տասնամյակում զգալիորեն առաջընթաց է ապրել, սակայն արտադրական հարթակների պրակտիկան միշտ չէ, որ համապատասխանում է այդ առաջընթացին:
Մի ամերիկյան միջին արևմտյան արտադրող սա հայտնաբերեց, երբ հետազոտեց իր կտրման բաժնի օգտագործման աստիճանը: Նրանց ուլտրաձայնային կտրման սեղանը, որը կարող է մշակել մինչև 3,2 մետր երկարությամբ և 6 մետր լայնությամբ սալիկներ, ստանդարտ շիֆտերի ընթացքում աշխատում էր իր հզորության 40 %-ից պակաս սարքը չէր կործանվել: Օպերատորները պարզապես չէին վարժանում դրա հնարավորությունների կեսի վրա։
Ինչ է կարող անել սարքը՝ իրականում
Այն, ինչ կտրման սեղանը առաջարկում է, և այն, ինչ օպերատորները օգտագործում են, միջև բացված տարանտար հաճախ ավելի մեծ է, քան սպասվում էր։ Վերցնենք, օրինակ, ուլտրաձայնային կտրումը։ Այս տեխնոլոգիան օգտագործում է բարձր հաճախականությամբ տատանումներ՝ մեկ անցումով ստանալու մաքուր և փակված եզրեր։ Դա նշանակում է՝ առանց մազիկների արձակման, առանց երկրորդային եզրային փակման գործողության և առանց հետագայում մաքրման անհրաժեշտության ազատ մազիկների։ Ռոլլեր բլայնդների մատյանների համար սա հատկապես արժեքավոր է, քանի որ կտրված եզրը դառնում է վերջնական եզրը։
Ուլտրաձայնային սրատերևներից բացի ժամանակակից սեղանները աջակցում են բազմաթիվ գործիքների տեսակների՝ ուղիղ կտրումների համար պիցցայի դանակներ, ծանր նյութերի համար ճմլող դանակներ և բարդ նախշերի համար պտտվող սրատերևներ յուրաքանչյուր գործիք ունի իր սահմանված նպատակը, և դրանց միջև անցումը տևում է րոպեներ, ոչ թե ժամեր։ Այնուամենայնիվ, շատ արտադրամասերում յուրաքանչյուր աշխատանքի համար օգտագործվում է մեկ գործիք՝ արդյունավետության և որակի կորստի պատճառով։
Կարևոր է նաև ծրագրային ապահովումը։ Նեստինգի օպտիմիզացիայի ալգորիթմները կարող են նվազեցնել նյութերի կորուստը՝ կտրման նմուշները դասավորելով այնպես, որ մաքսիմալ օգտագործեն նյութը լավ ծրագրային ապահովում ունեցող սեղանը կարող է պահել նյութի տվյալները, հետևել մնացորդային մասերին և առաջարկել օպտիմալ կտրման հաջորդականություններ այս հնարավորությունները չեն հանդիսանում ընտրովի լրացումներ՝ դրանք հիմնարար են ժամանակակից կտրման սեղանի արժեքի առաջարկի համար
Իրական ծախսը՝ անբավարար օգտագործման պատճառով
Անբավարար օգտագործումը դրսևորվում է այն տեղերում, որտեղ դա հեշտ է բաց թողնել։ Նյութերի կորուստը ամենաստույցն է։ Երբ կտրման սեղանի նեստինգի ծրագրային ապահովումը չի օգտագործվում, օպերատորները հենվում են ձեռքով դասավորման վրա, ինչը սովորաբար ավելի շատ մնացորդներ է թողնում։ Շաբաթական 500 մետաղալարային վարագաններ մշակող արտադրամասը կարող է ավելորդ կորցնել նյութի 5–8 %-ը՝ պարզապես այն պատճառով, որ չի օգտագործում իր սարքի մեջ արդեն ներդրված օպտիմիզացիայի գործիքները
Աշխատավարձը պակաս նկատելի ծախս է: Կտրման սեղանը, որը աշխատում է մասնակի հզորությամբ, դեռևս պահանջում է նվիրված օպերատորի: Եթե այդ օպերատորը իր ժամանակի կեսը ծախսում է սարքի սպասման կամ ձեռքով նյութերի դիրքավորման վրա, ապա յուրաքանչյուր կտրման համար աշխատավարձի ծախսը մեծանում է: Սարքը կարող է արտադրել ընդունելի արդյունք, սակայն ծախսերի կառուցվածքը անարդյունավետ է:
| Օգտագործման գործակից | Տիպիկ արհեստանոց A (Հիմնարար օգտագործում) | Տիպիկ արհեստանոց B (Օպտիմալացված օգտագործում) |
|---|---|---|
| Նյութի թափոնների մակարդակ | 10–12% | 5–7% |
| Կտրումներ օպերատորի մեկ շաբաթվա ընթացքում | 80–100 | 140–180 |
| Գործիքի փոխարինման ժամանակ | 20–30 րոպե | 5–10 րոպե |
| Օգտագործվող ծրագրային ապահովման հնարավորություններ | 20–30% | 70–80% |
Հիմնարար և օպտիմալացված օգտագործման միջև եղած տարբերությունը ոչ թե տեսական է: Այս թվերը ստացվել են նմանատիպ սարքավարություն ունեցող, սակայն տարբեր շահագործման մոտեցումներ ունեցող արհեստանոցների համեմատությունից: Միայն նյութերի կորուստների տարբերությունը կարող է տարեկան հազարավոր դոլարներ խնայել նյութերի ծախսերում:
Թուրքական վերականգնողային վարագանների արտահանողի դեպք
Ստամբուլում գտնվող մի արտադրող երեք տարի շարունակ օգտագործել է իր ուլտրաձայնային կտրման սեղանը՝ բավարար հաջողությամբ: Սարքը ճշգրիտ էր կտրում, եզրերը լավ էին սեռվում, իսկ արտադրությունը համապատասխանում էր պատվերների ծավալին: Սակայն, երբ նրանք ընդարձակվեցին Եվրոպական շուկայում անհատականացված չափսերով ռոլլեր վարագանների արտադրության մեջ, դիմացան մի անցանելի պատի: Յուրաքանչյուր պատվեր տարբեր չափսեր էր պահանջում, իսկ իրենց ձեռքով ծրագրավորման մոտեցումը չէր կարողանում համապատասխանել այդ բազմազանությանը:
Նրանք հրավիրեցին մի խորհրդատու, ով մեկ շաբաթ անցկացրեց արտադրամասում: Խորհրդատվությունը պարզ էր. սկսել օգտագործել սարքի վրա արդեն առկա գծային կոդերի սկանավորման և պատվերների մուտքագրման հնարավորությունները: փոխարենը յուրաքանչյուր պատվերի համար ձեռքով մուտքագրել չափսերի, օպերատորները կարող էին սկանավորել գծային կոդը և թույլ տալ համակարգին բազայից վերցնել կտրման պարամետրերը:
Այս փոփոխությունը իրականացվեց երկու օրվա ընթացքում: Մեկ շաբաթվա ընթացքում նրանց կտրման արտադրողականությունը մոտավորապես 40 %-ով աճեց՝ առանց նոր սարքավաრություն ավելացնելու: Սարքը սկզբից այդ հնարավորությունն ուներ: Պարզապես նրանք չէին օգտագործում այդ հնարավորությունները:
Արդյունաբերության ստանդարտներ եւ կատարման համեմատական ցուցանիշներ
Պատուհանների ծածկույթների սարքավորումների ոլորտում տեխնոլոգիական բարելավումները կայուն են եղել, սակայն առաջադեմ հատկանիշների ընդունումը տարբերվում է լայն սահմաններում: Արդյունաբերության վերլուծաբանները նշում են, որ համաշխարհային սովորական մետաղալարի կտրման մեքենաների շուկան մինչեւ 2031 թվականը կաճի մոտավորապես 5,5 % տարեկան բաղադրյալ տեմպով: Այս աճը մասամբ պայմանավորված է փոխարինման պահանջով, մասամբ՝ արտադրողների կողմից ավելի հզոր համակարգերի վերացումով:
«Նորագույն» հասկացությունը փոխվել է: Հիմա միջին եւ խոշոր արտադրական գործարանների համար ստանդարտ է համարվում CNC կառավարմամբ, բազմագործիք գլխիկներով եւ ինտեգրված ծրագրային ապահովմամբ կտրման սեղանը: Հինգ տարի առաջ առաջադեմ համարվող սեղանները հիմա համարվում են հիմնարար սարքավորումներ: Հարցն այն է, թե արդյո՞ք արտադրամասերը ամբողջությամբ օգտագործում են իրենց արդեն ունեցած սարքավորումների հնարավորությունները:
Անվտանգության առանձնահատկությունները նույնպես բարելավվել են: Ժամանակակից սեղանները ներառում են օպտիկական արգելափակիչներ, որոնք կանգնեցնում են սեղմման վահանակը, եթե նրա տակ հայտնաբերվեն ձեռքեր կամ առարկաներ: Այս համակարգերը նվազեցնում են վնասվածքի ռիսկը և թույլ են տալիս օպերատորներին ավելի արագ աշխատել՝ անվտանգությունը չվտանգելով: Սակայն որոշ արտադրամասեր այս առանձնահատկությունները անջատում են կամ շրջանցում՝ յուրաքանչյուր ցիկլում մեկական վայրկյան խնայելու համար, այն բանը բաց թողնելով, որ անվտանգությունն ու արտադրողականությունը չեն կարող միմյանց փոխարինել՝ դրանք փոխադարձաբար ամրապնդում են միմյանց:
Որտեղ օպտիմիզացիան հասնում է իր սահմաններին
Կտրման սեղանը մաքսիմալ օգտագործման հասցենալը միշտ չէ, որ ճիշտ նպատակ է: Որոշ աշխատանքներ պարզապես չեն հարմարվում ավտոմատացված կտրման: Փոքր սերիաներ, անսովոր մատյանի տեսակներ կամ բարձրաստիճան անհատականացված պատվերները կարող են ավելի լավ կատարվել ձեռքով: Բարդ կտրման նախշի ծրագրավորման համար անհրաժեշտ ժամանակը կարող է գերազանցել ավտոմատացման շնորհիվ խնայված ժամանակը:
Նյութի հատկանիշները նույնպես սահմանափակումներ են դնում: Ուլտրաձայնային կտրումը լավ է աշխատում սինթետիկ մատյանների վրա, ինչպես օրինակ՝ PVC-ի և պոլիեսթերի, սակայն բնական մազերը կամ համակածված նյութերը կարող են ճիշտ չլուծվել մեքենայի կտրման հաստության շարքը սովորաբար կազմում է 0,1–2 մմ, որը ընդգրկում է մեծամասնության ռոլլեր մաքսիմների նյութերը, սակայն չի ներառում ավելի ծանր արդյունաբերական տեքստիլ նյութերը .
Նաև կարևոր են սեղանի ֆիզիկական չափսերը: 3,2 × 6 մետր կտրման տարածք ունեցող մեքենան չի կարող մշակել այդ չափսերից մեծ պանելներ՝ առանց վերադասավորման, ինչը ներմուծում է համատեղման խնդիրներ արտադրողների համար, որոնք արտադրում են լրացուցիչ լայն արտաքին ծածկույթներ կամ մեծ ձևաչափի ստվերավորումներ, կտրման սեղանի հզորությունը կարող է դառնալ սահմանափակում՝ անկախ նրանից, թե որքան լավ է այն օպտիմալացված
Լավացված օգտագործման գործնական քայլեր
Լավացված կտրման սեղանի օգտագործման ճանապարհը սկսվում է աուդիտից: Շաբաթվա ընթացքում հետևեք մեքենայի իրական գործունեությանը: Նշեք, թե որ գործիքներն են օգտագործվում, որ ծրագրային ապահովման հնարավորություններն են օգտագործվում և որտեղ են օպերատորները ծախսում իրենց ժամանակը: Բացերը կդառնան ակնհայտ:
Վարժությունը հաջորդ քայլն է: Շատ կտրման սեղաններ մատչելի են լիարժեք ծրագրային հնարավորություններով, որոնք երբեք չեն օգտագործվում, քանի որ որևէ մեկը չի նվիրել ժամանակ դրանց ուսումնասիրմանը: Մեկ օրվա կենտրոնացված վարժություն՝ նեստինգի օպտիմիզացիայի կամ գծային կոդի ինտեգրման վերաբերյալ, կարող է բերել եկամուտ, որը շատ ավելի մեծ է, քան վարժության ծախսը:
Վերջապես, վերաբերվեք կտրման սեղանին որպես համակարգի մասի, այլ ոչ թե առանձին սարքի: Կապեք այն պատվերների կառավարման համակարգի հետ: Օգտագործեք այն ստեղծած տվյալները՝ մատակարարումների և պաշարների որոշումներ կայացնելու համար: Սեղանը կարող է ավելի շատ աշխատանք կատարել, քան միայն մատյանի կտրումը՝ այն կարող է տրամադրել տեղեկատվություն նյութերի օգտագործման, արտադրության խոչընդոտների և որակի միտումների վերաբերյալ:
Ridong-ը արտադրում է ուլտրաձայնային կտրման սեղանների շարք, որոնք նախատեսված են ռոլլեր վարագայթների և արևի մեջ արտադրության համար, իսկ դրանց կոնֆիգուրացիաները աջակցում են տարբեր արտադրական մասշտաբների և նյութերի տեսակների: Նրանց սարքավորումները շեշտադրում են ճշգրտությունը, հուսալիությունը և արդեն գոյություն ունեցող արտադրական աշխատակարգերի հետ ինտեգրվելու հնարավորությունը՝ արտահայտելով արտադրության փիլիսոփայություն, որը կառուցված է գործարանի աշխատավայրի գործնական պահանջների վրա: .
Բովանդակության ցուցակ
- Այն կտրման սեղանը, որը սխալ է օգտագործվում
- Ինչ է կարող անել սարքը՝ իրականում
- Իրական ծախսը՝ անբավարար օգտագործման պատճառով
- Թուրքական վերականգնողային վարագանների արտահանողի դեպք
- Արդյունաբերության ստանդարտներ եւ կատարման համեմատական ցուցանիշներ
- Որտեղ օպտիմիզացիան հասնում է իր սահմաններին
- Լավացված օգտագործման գործնական քայլեր


