
 EN
Skrytá cena špatné volby stroje
Vlastník továrny ve Vietnamu jednou zavolal s problémem, který zněl bolestivě známě. Koupil automatický stroj na výrobu záclon na základě lesklého letáku a ceny, která vypadala příliš lákavě na to, aby ji bylo možné odmítnout. Osm měsíců později stroj vyráběl o 30 % méně dokončených panelů než ruční linka, kterou měl nahradit. Obsluha ho nenáviděla. Servisní technik nedokázal získat náhradní díly. A vedoucí výroby začal večer tajně přesouvat práci zpět na staré stroje, jen aby splnil termíny.
Tento příběh se opakuje častěji, než si většina dodavatelů zařízení přeje přiznat. Rozdíl mezi strojem, který se vrátí za osmnáct měsíců, a strojem, který se stane velmi drahým papírovým závažím, není v technické specifikaci vždy zřejmý. Ale nakonec se projeví v číslech.
Co „automatický“ ve skutečnosti znamená na výrobní lince
Automatické stroje na výrobu závěsů se pohybují na škále od „stiskněte tlačítko a sledujte“ po „stále je potřeba zkušený obsluhovatel, ale stroj vykonává těžkou práci.“ Terminologie se velmi rychle stává nejasnou.
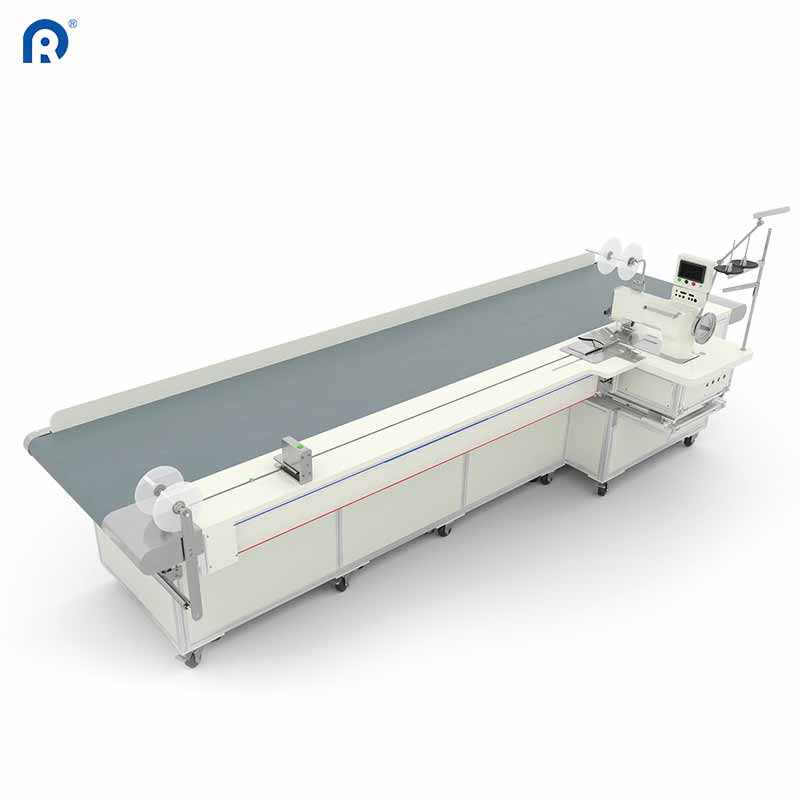
Plně automatická výrobní linka zpracovává napájení látky, řezání, olemování, sbírání do záhybů a skládání s minimálním lidským zásahem. Tyto systémy obvykle integrují několik stanic – stůl na řezání, šicí hlavy, mechanismy pro skládání – do jediného nepřetržitého toku. poliautomatické stroje naopak mohou automatizovat řezání a olemování, ale mezi jednotlivými kroky je stále nutné ručně umísťovat látku.
Toto je skutečný dopad rozdílu na výrobní výkon:
| Typ stroje | Počet požadovaných obsluh | Panely za 8hodinovou směnu | Čas přepínání | Typická doba návratnosti |
|---|---|---|---|---|
| Ruční (základní) | 4–5 | 180–220 | N/A | N/A |
| Semi-automatic | 2–3 | 280–350 | 45–60 min | 12–18 měsíců |
| Úplně automatický | 1–2 | 400–500+ | 15–25 min | 18–24 měsíců |
Čísla jasně vyprávějí svůj příběh, ale zároveň skrývají past. Plně automatická linka dosahuje těchto čísel pouze tehdy, pokud běží bez přerušení. Prostoj zničí výpočet. A prostoj je přesně to, co nastane, pokud stroj neodpovídá skutečným výrobním podmínkám dané továrny.
Otázka kompatibility látek, kterou nikdo neklade, dokud není pozdě
Látky pro závěsy se změnily více za posledních pět let než za předchozích dvacet. Zatemňovací látky s fóliovou podšívkou. Termicky izolované kompozity. Směsi z recyklovaného PET. Akustické panely s více vrstvami laminace stroj, který dokonale zpracovává 100% polyester, může u látky s i tenkým povlakem selhat.
Zde klíčovým faktorem je mechanismus podávání. Automatické stroje používají buď podávání látky válcovým systémem nebo dopravníkem. Válcové systémy dobře fungují u hladkých a lehkých látek, ale potíže mají s texturovanými nebo povlakovanými materiály – válce nedokáží udržet konstantní úchop a látka se posunuje. Dopravníkové systémy zvládnou širší spektrum látek, ale jsou dražší a vyžadují více místa na podlaze.
Praktický test: Než se rozhodnete pro zakoupení stroje, proveďte na něm zkušební výrobu pomocí nejtěžších i nejlehčích látek, které továrna běžně zpracovává. Sledujte, co se děje v místě podávání. Pokud se stroj zaváhá, proklouzne nebo vykazuje nerovnoměrné napětí při zpracování látek z obou krajních kategorií, je to varovný signál, na který výrobkový list upozornit nemůže.
Skutečná výrobní data ze spínače, který fungoval
Středně velká továrna v Polsku, která vyrábí rolety pro evropský hotelový sektor, provedla řízené srovnání před modernizací své automatické linky pro výrobu záclon . Stejnou látku – blackout o gramáži 280 g/m² s akrylovým povlakem – zpracovala jeden týden na stávající poliautomatické lince a následující týden na nové plně automatické lince. Stejný personál. Stejná délka směny. Stejná kvalitativní kritéria.
Výsledky: Plně automatická linka vyrobila o 38 % více dokončených panelů za směnu. Ale zajímavější číslo byla míra zmetků. Poliautomatická linka měla průměrnou míru zmetků 3,1 % – převážně nerovné okraje a nesrovnalosti ve sbírání. U automatické linky klesla tato míra na 0,7 %. Zlepšení nevycházelo z rychlejšího řezání nebo šití (tyto parametry byly ve skutečnosti srovnatelné), ale z konzistentní kontroly napnutí a automatického umístění, které eliminuje rozdíly způsobené ruční manipulací s látkou mezi jednotlivými stanicemi.
Toto snížení zmetků o 2,4 % znamenalo přibližně o 140 méně zmetkových panelů měsíčně při jejich typickém výrobním objemu. Při jejich průměrné prodejní ceně to samo o sobě pokrylo téměř 60 % měsíční splátky za stroj.
Přístup k údržbě a dostupnost náhradních dílů – 40 % nákladů, které se na fakturách neobjevují
Nákupní ředitelé rádi srovnávají pořizovací ceny. To je přirozené. Ale cena uvedená na cenovce je jen částí příběhu. Zbytek se skrývá v nákladech na údržbu, logistice náhradních dílů a prostoji, který vznikne, když se něco rozbije. .
Stroj sestavený z komponent dostupných na trhu – standardních motorů, běžných senzorů, široce dostupných ložisek – lze obvykle opravit do 48 hodin, i v zemích bez místní servisní sítě. Stroj sestavený z proprietárních dílů, které dodává pouze výrobce? To je jiný případ. Jedna továrna v Jižní Africe čekala jedenáct týdnů na náhradní řídicí desku. Stroj stál nečinně. Zpoždění výroby stálo více než samotná deska.
Chytrý přístup: požádejte dodavatele o seznam všech komponent, které se pravděpodobně opotřebí během prvních tří let. Poté zkontrolujte jejich dostupnost. Pokud odpověď zní „tyto komponenty máme skladem v naší centrále“, zeptejte se na dobu dodání. Pokud odpověď zahrnuje celní prohlídku a náklady na leteckou dopravu, započtěte je do celkových nákladů na vlastnictví ještě před podpisem jakékoli smlouvy.
Řídicí systémy, které obsluha skutečně dokáže používat
Nejtechnicky pokročilejší automatický stroj na výrobu záclon na světě je bezcenný, pokud ho obsluha nedokáže provozovat bez titulu v oboru mechatronika. Zní to samozřejmě, ale častěji se tomu přehlíží, než by mělo být.
Dotykové rozhraní s intuitivními nabídkami jsou vždy lepší než složité klávesové systémy. Stroje, které ukládají přednastavení látek – nastavení napětí, délky stehu, vzdálenosti záhybů, šířky olemu – výrazně zkracují dobu přeřizování a eliminují odhadování, které vede k nekonzistentní kvalitě jedna továrna v Mexiku snížila dobu přepínání z 45 minut na 12 minut pouhým přechodem na stroj s paměťovými přednastaveními pro svých pět nejběžnějších typů látek.
Skutečný test: dejte ovládací panel stroje operátorovi, který ho nikdy dříve neviděl, a změřte, jak dlouho mu trvá nastavit základní výrobní běh. Pokud to trvá déle než deset minut i s návodem v ruce, tento stroj bude každý den způsobovat potíže. A potíže na výrobní lince se přímo promítají do ztracené výroby.
Kdy dává automatizace smysl – a kdy nedává
Ne každá továrna potřebuje plně automatický stroj na výrobu záclon. Rozhodnutí závisí na objemu výroby, rozmanitosti produktů a dostupnosti pracovní síly.
Továrny, které vyrábějí velké množství standardizovaných produktů – například hotelové řetězce, které objednávají tisíce identických panelů – nejvíce profitují z plné automatizace. Náklady na nastavení se rozptylují přes obrovské množství kusů a výhody konzistence se projevují v každé dávce.
Továrny, které vyrábějí malé množství vysoce individualizovaných produktů – jednorázové zakázky pro rodinné domy s jedinečnými rozměry a výběrem látek – by mohly lépe využít poloautomatické nebo dokonce ruční zařízení. Čas potřebný na přeřazení plně automatické linky snižuje ziskovou marži u malých sérií a stroj nikdy nedosáhne výkonu, který by jeho náklady ospravedlnil.
Ideální rozsah pro plnou automatizaci je obvykle kolem 1 500 až 2 000 panelů měsíčně s méně než deseti různými kombinacemi látek nebo rozměrů. Pod tímto prahem se ekonomické zdůvodnění stává obtížnějším. Nad ním se výhody plné automatizace stávají přesvědčivými.
Pro továrny, které tuto rozhodovací otázku posuzují, mohou dodavatelé s rozsáhlou zkušeností z výroby – například ti, kteří vybavili více než 10 000 klientů po celém světě – poskytnout výrobní údaje a modely návratnosti investic specificky přizpůsobené skutečnému sortimentu dané továrny. Správný partner pomůže vybrat stroj, který odpovídá skutečným podmínkám výrobní haly, nikoli optimálnímu scénáři uvedenému v brožuře.
Obsah
- Skrytá cena špatné volby stroje
- Co „automatický“ ve skutečnosti znamená na výrobní lince
- Otázka kompatibility látek, kterou nikdo neklade, dokud není pozdě
- Skutečná výrobní data ze spínače, který fungoval
- Přístup k údržbě a dostupnost náhradních dílů – 40 % nákladů, které se na fakturách neobjevují
- Řídicí systémy, které obsluha skutečně dokáže používat
- Kdy dává automatizace smysl – a kdy nedává


