
 EN
間違った機械を選択した場合の見えにくいコスト
ベトナムの工場オーナーが、あるとき問題を抱えて電話をかけてきた。その問題は、あまりにもよく耳にする話で、胸が痛むほどだった。彼は、派手なパンフレットと、安すぎると思える価格表示を見て、自動カーテン製造機を購入した。しかし8か月後、その機械は、置き換えようとしていた手作業ラインよりも30%も少ない完成パネルしか生産できていなかった。オペレーターたちはその機械を嫌がっていた。保守担当者はスペアパーツを入手できず、生産マネージャーは納期を守るため、夜な夜なこっそり古い機械を使い始めてしまっていた。
こうした話は、多くの設備サプライヤーが認めようとはしないが、実際には頻繁に繰り返されている。18か月で投資回収できる機械と、高価な紙おもりと化してしまう機械との違いは、仕様書上では必ずしも明確ではない。しかし、いずれは数字として現れてくるものだ。
工場現場における『自動』の本当の意味
自動カーテン製造機は、「ボタンを押すだけで完了」から「熟練したオペレーターが必要だが、重労働は機械が代わりにこなす」という範囲まで、さまざまなレベルで存在します。用語の境界線はあっという間に曖昧になります。
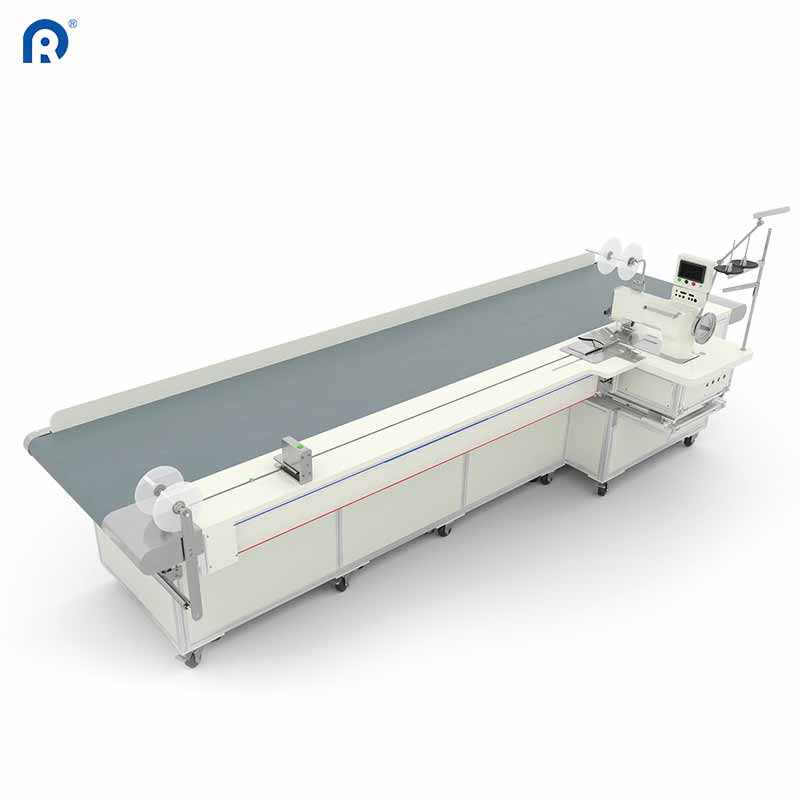
完全自動化生産ラインでは、布地の供給、裁断、ヘム処理、プリーツ加工、積み上げを、最小限の人手で行います。こうしたシステムは通常、裁断台、ミシンヘッド、折り畳み機構など複数の工程を、単一の連続フローとして統合しています。 一方、半自動機は裁断とヘム処理を自動化しても、工程間での布地の位置決めは依然として手作業で行う必要があります。
この違いが実際に生産能力(スループット)に与える影響は以下の通りです:
| 機械の種類 | 必要なオペレーター数 | 1日8時間シフトあたりのパネル数 | 切り替え時間 | 一般的な回収期間 |
|---|---|---|---|---|
| 手作業(基準値) | 4–5 | 180–220 | N/A | N/A |
| セミオートマチック | 2–3 | 280–350 | 45~60分 | 12~18か月 |
| 完全自動 | 1–2 | 400–500+ | 15~25分 | 18~24か月 |
数字は明確な物語を語っていますが、同時に隠れた課題も示しています。完全自動化ラインがその数値を実現できるのは、安定して稼働している場合のみです。停止時間が発生すれば、計算は成り立ちません。そして、その停止時間こそが、機械が工場の実際の生産現場に適合していないときに起こるのです。
誰もが後になってから気づく——カーテン生地の互換性問題
カーテン生地は、過去5年間で、それ以前の20年間よりも大きく進化しました。アルミ箔裏地付き遮光生地、断熱複合生地、リサイクルPET混紡生地、多層 laminated 構造の防音パネルなどです。 100%ポリエステルを完璧に処理できる機械でも、わずかにコーティングされた生地では動作不良を起こすことがあります。
ここで最も重要なのは給布機構です。自動機にはローラー式とコンベア式の2種類があります。ローラー式は滑らかで軽量な生地には適していますが、凹凸のある生地やコーティング加工された生地では安定した給布が難しく、ローラーが生地を均一に把持できず、位置ずれが生じます。一方、コンベア式は幅広い生地に対応できますが、コストが高く、設置スペースも大きくなります。
実践的なテスト:機械を導入する前に、工場で実際に扱う予定の最も重い生地と最も軽い生地を用いて、試作サンプルをその機械で実際に処理してみましょう。給布部での動作をよく観察してください。機械が動き出しに遅れたり、スリップしたり、あるいは両極端な生地で張力が不均一になったりする場合は、仕様書には一切記載されていない重大な問題のサインです。
うまくいった切り替え事例から得られた実際の生産データ
欧州のホスピタリティ業界向けロールブラインドを製造するポーランドの中小規模工場が、自動カーテン製造ラインのアップグレードに先立ち、厳密に管理された比較試験を実施しました。 同工場では、まず1週間、既存の半自動ラインで280g/m²のアクリルコーティング付き遮光生地を加工し、翌週は新しい完全自動化システムで同一の生地を加工しました。オペレーター、シフト時間、品質基準はすべて同一です。
結果は、完全自動化ラインが1シフトあたりの完成パネル数を38%増加させました。しかし、より注目すべき数字は不良率でした。半自動ラインでは平均して3.1%の不良品(主にヘムの不均一やプリーツの位置ずれ)が発生していましたが、自動ラインでは0.7%まで低下しました。この改善は、裁断・縫製速度の向上(実際には両ラインでほぼ同等)によるものではなく、張力制御の安定性とステーション間での布地の手作業ハンドリングに起因するばらつきを解消した、自動位置決め機能によって実現されました。
この不良率2.4%の削減は、通常の生産量において月当たり約140枚の不良パネル削減に相当します。平均販売価格に基づくと、この効果だけで機械の月額支払額の約60%をカバーできる計算になります。
保守アクセス性と部品供給体制――請求書には明記されないコストの40%
設備の購入担当者は、購入価格を比較するのが大好きです。それは当然のことです。しかし、表示価格は全体像の一部にすぎません。残りの部分は、保守費用、部品の調達、そして故障時に発生する稼働停止時間に隠されています。 .
市販の部品(標準的なモーター、一般的なセンサー、広く流通しているベアリングなど)で構成された機械であれば、現地にサービス網がなくても通常48時間以内に修理できます。一方、メーカーのみが供給する専用部品で構成された機械の場合は話が別です。南アフリカのある工場では、制御基板の交換部品の到着を11週間待たざるを得ませんでした。その間、機械は停止したままとなり、生産遅延による損失は、基板そのものの価格を上回りました。
賢いアプローチ:サプライヤーに、最初の3年間に摩耗する可能性のあるすべての部品の一覧を依頼しましょう。その後、在庫状況を確認します。「本社で在庫を保有しています」という回答が得られた場合は、納期についても確認してください。輸入通関や航空便による輸送費用が発生する場合、契約締結前に総所有コスト(TCO)にそれらを含めて検討する必要があります。
現場のオペレーターが実際に使える制御システム
世界で最も技術的に進んだ自動カーテン製造機であっても、メカトロニクスの学位を持たないオペレーターが操作できないなら、まったく意味がありません。一見当然のことのように思えますが、実際には十分に重視されていないケースが少なくありません。
直感的なメニューを備えたタッチスクリーン・インターフェースは、複雑なキーパッド式システムよりも常に優れています。生地ごとのプリセット(張力設定、ステッチ長、プリーツ間隔、ヘム幅など)を記憶できる機械は、セットアップ時間を大幅に短縮し、品質ばらつきの原因となる「推測による調整」を完全に排除します。 メキシコの工場の1つでは、最もよく使う5種類の生地に対応するメモリプリセット機能を備えた機械に更新しただけで、型替え時間(チェンジオーバー・タイム)を45分から12分に短縮しました。
真価を問う試験:操作パネルを、これまでその機械を見たことのないオペレーターに渡し、マニュアルを手元に置いた状態で基本的な生産運転を開始するまでにかかる時間を計測します。10分以上かかった場合、その機械は日々の現場作業で摩擦を生み続けます。そして、工場現場における摩擦は、そのまま生産ロスへと直結します。
自動化が有効な場合と、そうでない場合
すべての工場が完全自動化のカーテン製造機を必要とするわけではありません。導入の判断は、生産量、製品の多様性、および人手の確保状況によって決まります。
ホテルチェーンが数千枚もの同一仕様のパネルを一括発注するなど、標準化された製品を大量に生産する工場では、完全自動化の恩恵が最も大きくなります。初期投資は膨大な生産数量で償却され、また、品質の一貫性というメリットも各ロットで実感できます。
少量多品種の生産(例えば、サイズや生地の選択がすべて異なる住宅向けオーダー)を行う工場では、半自動または手動設備の方が適している場合があります。完全自動化ラインでの機種切替時間は、小ロット生産の利益率を圧迫し、設備投資を回収できるほどの生産効率に達しないことが多くなります。
完全自動化が最も効果を発揮するのは、通常、月間約1,500~2,000枚のパネル生産で、生地や寸法のバリエーションが10種類未満の場合です。この水準を下回ると、コスト対効果の根拠が弱まり、逆にこれを上回ると、自動化導入のメリットが明確になります。
こうした判断を検討中の工場にとって、製造現場の実績が豊富なサプライヤー——たとえば、世界中で1万社以上の顧客に設備を納入してきた企業—— ——は、その工場の実際の製品構成に基づいた生産データや投資収益率(ROI)シミュレーションを提供できます。適切なパートナーは、カタログに掲載された最良ケースではなく、現場の現実に即した設備選定を支援します。


