
 EN
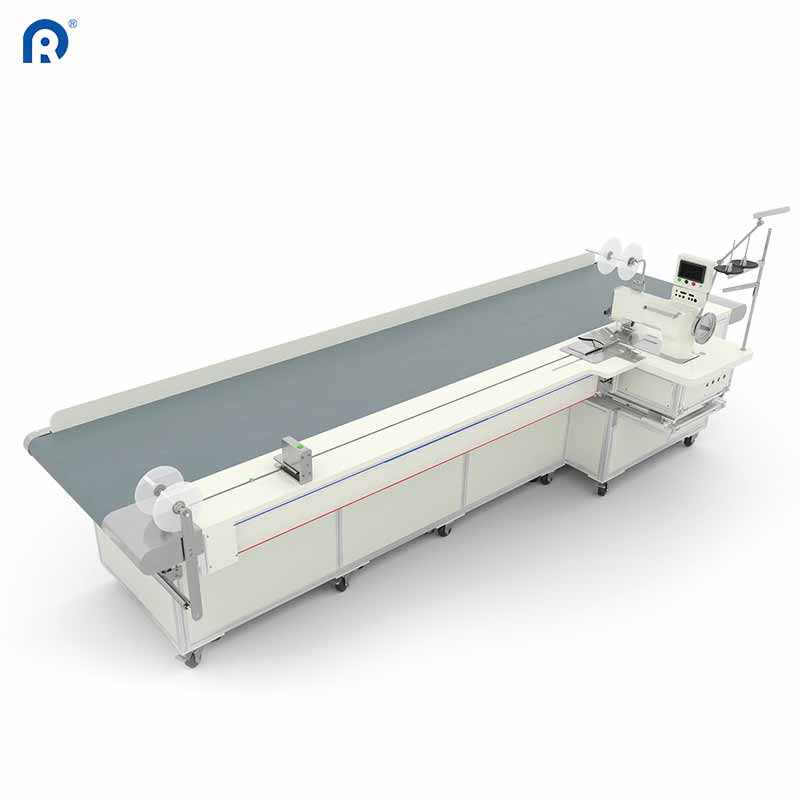
Скрытые издержки выбора неподходящего станка
Владелец завода во Вьетнаме однажды позвонил с проблемой, которая звучала болезненно знакомо. Он приобрёл автоматическую машину для пошива штор на основе яркого брошюра и цены, которая показалась слишком привлекательной, чтобы ею пренебречь. Через восемь месяцев машина выпускала на 30 % меньше готовых панелей, чем ручная линия, которую она должна была заменить. Операторы её ненавидели. Специалист по техническому обслуживанию не мог достать запасные части. А менеджер по производству начал тайно возвращать часть работ на старые станки по ночам, лишь бы соблюсти сроки.
Эта история повторяется чаще, чем большинство поставщиков оборудования готовы признать. Разница между машиной, которая окупается за восемнадцать месяцев, и машиной, превращающейся в очень дорогой бумажный груз, не всегда очевидна в технической спецификации. Но в конечном счёте она проявляется в цифрах.
Что «автоматический» действительно означает на производственной площадке
Автоматические станки для пошива штор представлены в широком спектре — от моделей, где достаточно нажать кнопку и наблюдать за процессом, до тех, где оператор всё ещё должен обладать высокой квалификацией, однако станок берёт на себя самую трудоёмкую часть работы. Терминология при этом быстро становится расплывчатой.
Полностью автоматическая производственная линия выполняет подачу ткани, её раскрой, подгибку кромок, формирование складок и укладку готовых изделий с минимальным участием человека. Такие системы обычно объединяют несколько рабочих станций — раскройный стол, швейные головки, механизмы сгибания — в единый непрерывный поток. полуавтоматические станки, напротив, могут автоматизировать лишь раскрой и подгибку кромок, но между операциями ткань по-прежнему требуется позиционировать вручную.
Вот что это различие означает на практике для производительности выпуска продукции:
| Тип машины | Требуемое количество операторов | Панелей за 8-часовую смену | Время переналадки | Типичный срок окупаемости |
|---|---|---|---|---|
| Ручной способ (базовый показатель) | 4–5 | 180–220 | Н/Д | Н/Д |
| Полуавтоматический | 2–3 | 280–350 | 45–60 мин | 12–18 месяцев |
| Полностью автоматический | 1–2 | 400–500+ | 15–25 мин | 18–24 месяца |
Цифры дают чёткое представление, однако за ними скрывается важная оговорка. Полностью автоматическая линия демонстрирует такие показатели только при стабильной, бесперебойной работе. Простои сводят на нет все расчёты. А простои неизбежны, если станок не соответствует реальным условиям производства на конкретном заводе.
Вопрос совместимости тканей, который никто не задаёт, пока уже слишком поздно
Ткани для штор изменились за последние пять лет больше, чем за предыдущие двадцать. Ткани с эффектом полного затемнения с фольгированным покрытием. Теплоизоляционные композиты. Смеси из переработанного PET. Акустические панели с несколькими ламинированными слоями машина, прекрасно справляющаяся со 100%-ным полиэстером, может «захлебнуться» при обработке ткани даже с тонким покрытием.
Ключевым фактором здесь является механизм подачи материала. Автоматические машины используют либо роликовые, либо конвейерные системы подачи ткани. Роликовые системы хорошо работают с гладкими лёгкими тканями, но испытывают трудности с рельефными или покрытыми материалами — ролики не могут обеспечить стабильное сцепление, и ткань смещается. Конвейерные системы способны обрабатывать более широкий спектр материалов, однако они дороже и требуют больше площади на полу.
Практическое испытание: перед приобретением станка пропустите через него пробные образцы продукции, используя самые тяжёлые и самые лёгкие ткани, которые фабрика планирует обрабатывать. Внимательно наблюдайте за зоной подачи материала. Если станок начинает «запинаться», проскальзывать или создаёт неравномерное натяжение на одном из крайних участков спектра — это тревожный сигнал, о котором ни один технический паспорт не предупредит.
Реальные данные производственного теста удачного перехода
Средняя по размеру фабрика в Польше, выпускающая рулонные шторы для сектора гостеприимства Европы, провела контролируемое сравнение перед модернизацией линии автоматического производства штор они пропустили одну и ту же ткань — чёрную блокирующую ткань плотностью 280 г/м² с акриловым покрытием — через существующую полуавтоматическую линию в течение одной недели, а затем — через новую полностью автоматическую систему в следующую неделю. Операторы остались те же. Продолжительность смены — одинаковая. Стандарты качества — неизменны.
Результаты: полностью автоматическая линия производила на 38 % больше готовых панелей за смену. Но более интересным оказался показатель брака. На полуавтоматической линии средний уровень брака составлял 3,1 % — в основном из-за неровных подгибов и смещённых складок. На автоматической линии этот показатель снизился до 0,7 %. Улучшение достигнуто не за счёт повышения скорости резки или шитья (эти параметры были примерно одинаковыми), а благодаря стабильному контролю натяжения и автоматическому позиционированию, которые устранили вариации, вызванные ручной обработкой ткани между станциями.
Снижение брака на 2,4 % означало примерно на 140 отклонённых панелей меньше ежемесячно при типичном объёме производства. При средней цене продажи эта экономия сама по себе покрывала почти 60 % ежемесячного платежа за оборудование.
Доступ к техническому обслуживанию и наличие запасных частей — те 40 % затрат, которые не указаны в счёте
Покупатели оборудования любят сравнивать цены на приобретение. Это естественно. Но указанная цена — лишь часть истории. Остальное скрыто в расходах на техническое обслуживание, логистике запасных частей и простоев, возникающих при поломке. .
Машина, собранная из стандартных компонентов — обычных двигателей, распространённых датчиков, широко доступных подшипников — обычно может быть отремонтирована в течение 48 часов, даже в странах без местной сервисной сети. А машина, построенная с использованием эксклюзивных деталей, поставляемых исключительно производителем? Это совсем другая история. На одном заводе в Южной Африке ждали замену платы управления одиннадцать недель. Машина простаивала. Задержка производства обошлась дороже, чем сама плата.
Умный подход: попросите поставщика предоставить список всех компонентов, которые, скорее всего, выйдут из строя в течение первых трёх лет. Затем проверьте их наличие. Если ответ звучит как «мы храним их на нашем главном офисе», уточните сроки доставки. Если ответ включает таможенное оформление и расходы на авиадоставку, учтите эти затраты в общей стоимости владения до подписания любого договора.
Системы управления, которыми операторы действительно могут пользоваться
Самый технически продвинутый в мире автоматический станок для пошива штор бесполезен, если операторы не могут управлять им без степени в области мехатроники. Это звучит очевидно, но на практике этим часто пренебрегают.
Интерфейсы с сенсорным экраном и интуитивно понятными меню всегда предпочтительнее сложных клавиатурных систем. Станки, сохраняющие предустановки тканей — настройки натяжения, длины стежка, расстояния между складками, ширины подгибки — резко сокращают время переналадки и устраняют неопределённость, которая приводит к нестабильному качеству. один завод в Мексике сократил время переналадки с 45 минут до 12 минут, просто заменив станок на модель с функцией сохранения параметров для пяти наиболее часто используемых типов ткани.
Реальный тест: передайте панель управления станка оператору, который никогда ранее с ней не работал, и засеките, сколько времени ему потребуется для запуска базового производственного цикла. Если при наличии инструкции это займёт более десяти минут, такой станок будет создавать препятствия ежедневно. А препятствия на производственной площадке напрямую приводят к потерям выпуска.
Когда автоматизация оправдана — и когда нет
Не каждому заводу нужен полностью автоматизированный станок для пошива штор. Решение зависит от объёма, разнообразия продукции и доступности рабочей силы.
Заводы, выпускающие крупные партии стандартизированных изделий — например, сети отелей, заказывающие тысячи одинаковых полотен, — получают наибольшую выгоду от полной автоматизации. Затраты на настройку распределяются на огромные объёмы, а преимущества стабильности проявляются в каждой партии.
Фабрики, выпускающие небольшие объёмы высокостепенно индивидуализированных изделий — например, единичные заказы для жилых помещений с уникальными габаритами и выбором ткани — могут эффективнее работать с полуавтоматическим или даже ручным оборудованием. Время переналадки полностью автоматизированной линии снижает рентабельность малых партий, а производительность оборудования не достигает уровня, оправдывающего его стоимость.
Оптимальный объём для полной автоматизации обычно составляет от 1500 до 2000 панелей в месяц при менее чем десяти различных комбинациях тканей или габаритов. Ниже этого порога экономическое обоснование становится сложнее; выше — аргументы в пользу автоматизации становятся убедительными.
Для фабрик, анализирующих данное решение, поставщики с глубоким опытом производства — например, те, кто оснастили более чем 10 000 клиентов по всему миру — — могут предоставить производственные данные и модели расчёта возврата инвестиций (ROI), адаптированные под реальный ассортимент продукции конкретной фабрики. Правильный партнёр помогает подобрать оборудование под реальные условия цеха, а не под идеальный сценарий из брошюры.
Содержание
- Скрытые издержки выбора неподходящего станка
- Что «автоматический» действительно означает на производственной площадке
- Вопрос совместимости тканей, который никто не задаёт, пока уже слишком поздно
- Реальные данные производственного теста удачного перехода
- Доступ к техническому обслуживанию и наличие запасных частей — те 40 % затрат, которые не указаны в счёте
- Системы управления, которыми операторы действительно могут пользоваться
- Когда автоматизация оправдана — и когда нет


